-
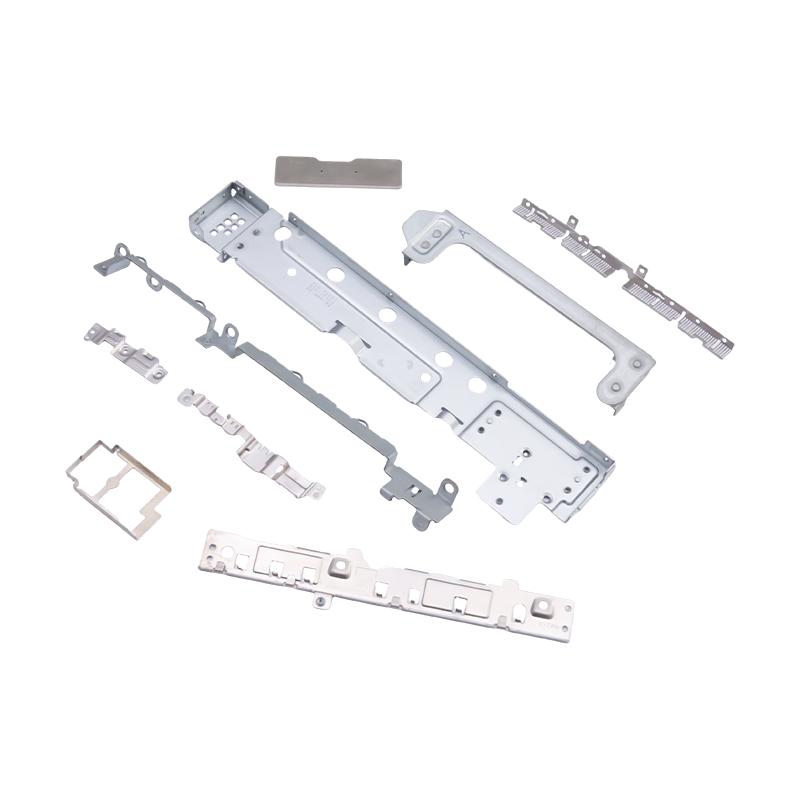
Små stämplade delar till bärbara datorer och mobiltelefoner
Som väsentliga interna komponenter för modern b...
-
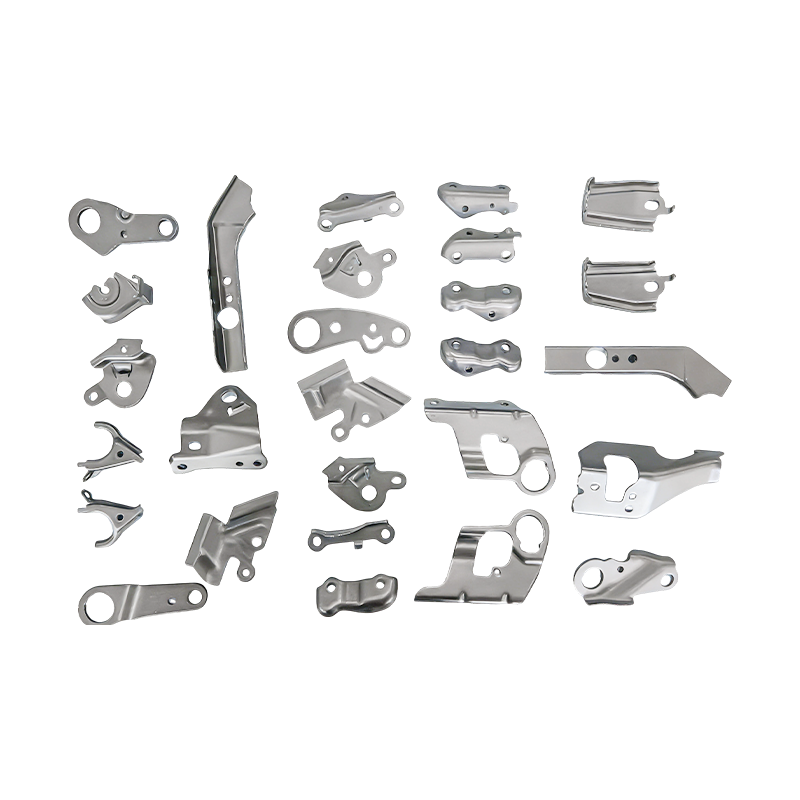
Små bildelar progressiva formstämplingsdelar
Våra progressiva formstämplingsdelar för små fo...
-
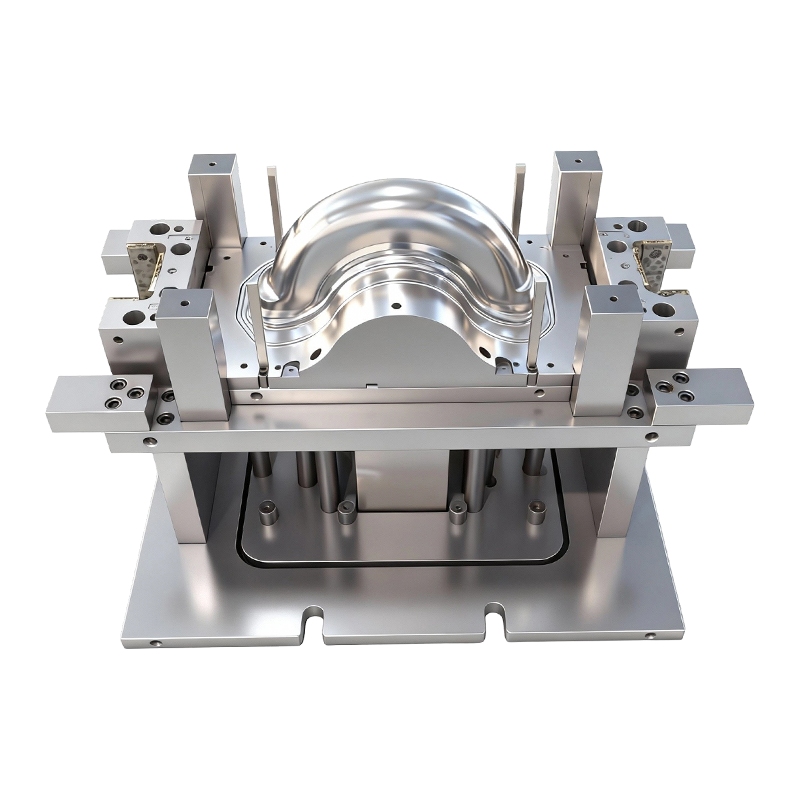
Djupdragningsform för fram- och bakhjul på tvåhjuliga elfordon
Denna djupdragningsform för fram- och bakhjul p...
-
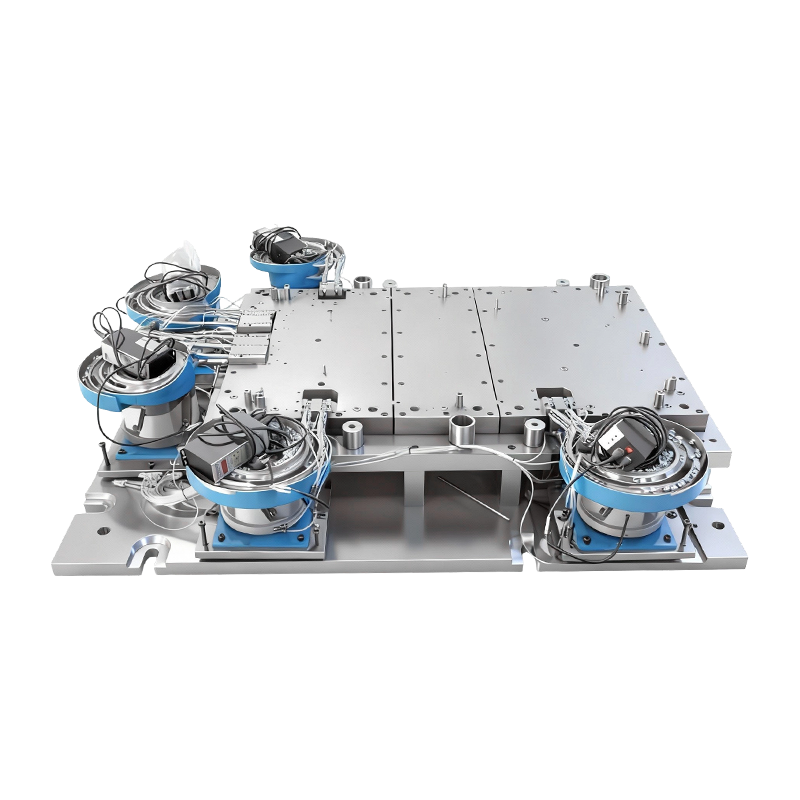
Automatisk nitform för stor datormaskinbas
Denna automatiska nitform för stor datormaskinb...
-
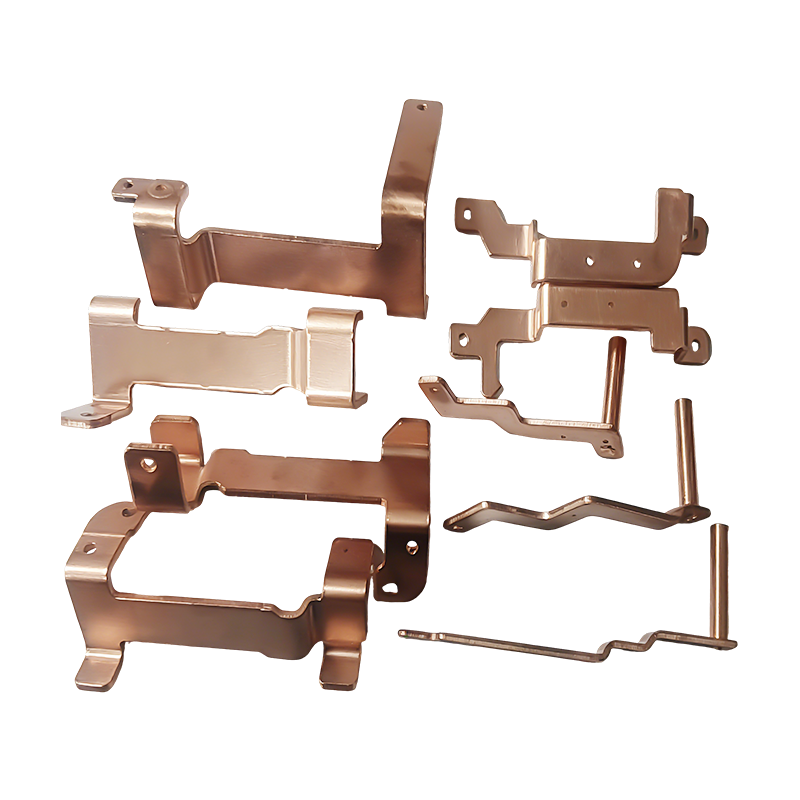
Nya energifordon, kopparstämplingsdelar
Nya energifordon med kopparstämplingsdelar är l...
-
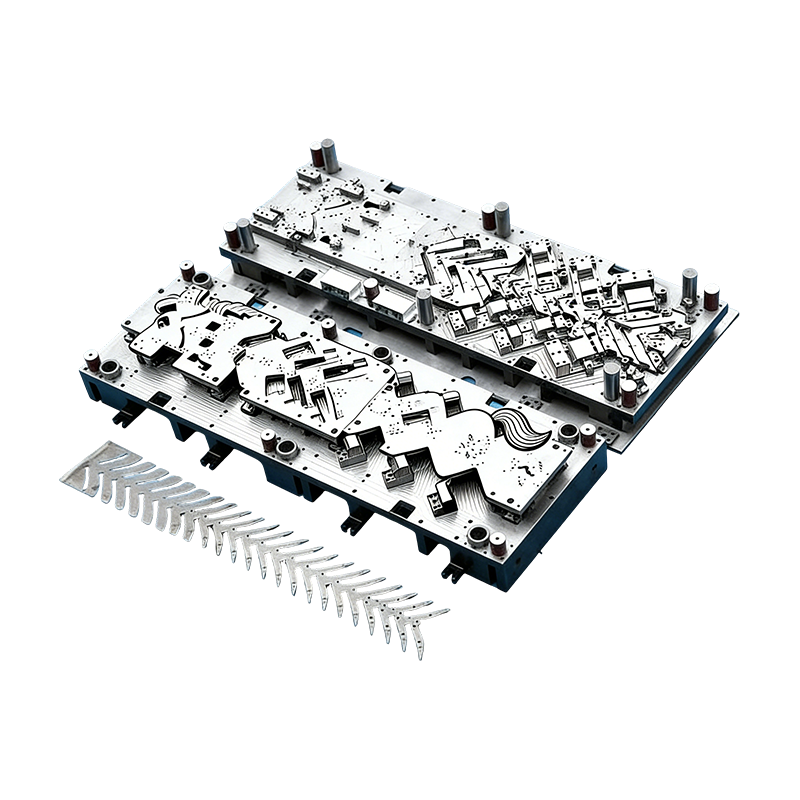
Progressiva formar för bildelar
Denna kontinuerliga form för bilmotorhus är kon...

Branschnyheter
Hem / Nyheter / Branschnyheter / In-die Nitning för progressiva stämplingsverktyg: principer och tillämpningar
In-die Nitning för progressiva stämplingsverktyg: principer och tillämpningar
2026-09-24
Vad In-Die Nitning gör inuti en Progressive Die
De flesta stämplade enheter färdas genom två separata operationer: delarna formas i en form, sedan bärs till en press eller en fixtur där de sammanfogas. In-die nitning tar bort den andra trippen. Nitstationen sitter inuti en multistations progressiv form, så att håltagning, böjning, stapling, nitmatning, nitning, formning och stansning sker i ett kontinuerligt verktyg.
Resultatet är en färdig, permanent sammanfogad flerskiktskomponent i ett enda tryck. Eftersom fogen är gjord med en prefabricerad, oberoende nit, skiljer sig processen från svetsning, från clinching och från offline pressnitning. Det finns ingen termisk ingång och ingen separat monteringscell, och ingen operatör behöver flytta delvis färdiga delar från en maskin till nästa.
Logiken är densamma som i alla progressiv stämpelprocess jämfört med transferstämpling : remsan avancerar med en fast stigning och varje station gör ett jobb. Det som gör nitning i stansen utmärkande är att ett av dessa jobb är en mekanisk sammanfogningsoperation, tidsinställd till pressslaget och kontrollerad av själva gjutformens styvhet.
Arbetscykeln i fyra steg
Varje nitstation följer samma sekvens, oavsett del. Att förstå det gör det lättare att se var noggrannheten vinner eller förloras.
Förformning och positionering
Bärremsan styrs på plats med precisionspiloter. Piercing- och bockningsstationer arbetar sedan i sekvens, staplar arkskikten och riktar in nithålen så att de är koaxiala innan en nit någonsin introduceras. Om hålen inte är inriktade vid denna punkt, kan ingen nitstans rädda fogen senare.
Automatisk nitmatning
En extern vibrerande skålmatare sorterar nitarna och levererar dem en i taget, med flyg, till en positioneringsstation i den nedre dynan. Sensorer ser efter saknade eller fastnade nitar. När de upptäcker ett fel utlöser de pressskydd direkt, så en dålig matning stoppar pressen snarare än att skada verktyget eller producera en defekt del.
Kallnitning och formning
När pressen sjunker, applicerar nitstansen vertikal kraft. Nitskaftet passerar genom de förborrade hålen, och svansen sprider sig och rubbas mot stansbegränsningen för att bilda ett fast nithuvud. Skikten är låsta tillsammans utan mellanrum mellan dem, och hela händelsen är kall plastisk deformation.
Formning och urladdning
Efter att formen har öppnats, går enheten vidare till formnings-, dimensionskalibrerings- och inspektionsstationer, sedan till slutlig blankning. Den färdiga komponenten lämnar formen redan nitad och redan kontrollerad.
Kärnmoduler i ett in-die-nitningssystem
En pålitlig nitmatris är egentligen fyra system som fungerar som ett. Svaghet i någon av dem visar sig snabbt i skrotkärlet.
| Modul | Huvudkomponenter | Vad den styr |
|---|---|---|
| Huvudstämpelmatris | Piercing-, bocknings-, formnings- och blankningsstationer | Bandpositionering och lagerinriktning |
| Automatisk nitmatning | Vibrationsskål, separation och pneumatisk leverans | En nit, på rätt plats, varje slag |
| Precisionsnitenhet | Nitstans, positioneringsinsats, högtrycksämneshållare, styrdelar | Huvudform, fogtäthet och konsistens |
| Detektering och skydd | Sensorer för saknade, lösa eller fastnade nitar | Förhindrar defekter och matriskollision |
Nitenheten förtjänar särskild uppmärksamhet. Dess stans, insats, ämneshållare och styrningar avgör hur stabil fogen är från första slaget till miljonte. En styv formstruktur och ett styrsystem med hög precision är det som håller nitnoggrannheten och låsstyrkan inom toleransen, eftersom ingenting i processen är beroende av förarens skicklighet.
Varför en positioneringsreferens förbättrar noggrannheten
Vid offlinemontering introducerar varje hanteringssteg ett nytt klämfel. Delen plockas upp, placeras i en fixtur, placeras igen och sammanfogas. Små förskjutningar ackumuleras vid vart och ett av dessa steg.
In-die nitning undviker detta eftersom bärremsan fungerar som en enda positioneringsreferens från den första stationen till den sista. Niten är alltid placerad i förhållande till särdrag som genomborrades i samma form, på samma remsa, ögonblick tidigare. Det är därför som processen ger en så konsekvent nitposition, huvudhöjd och draghållfasthet över mycket långa produktionsserier.
Samma integration stöder hög produktion. Med matning, sammanfogning och inspektion automatiserad inuti formen sjunker arbetsinnehållet, omsättningen av halvfabrikat försvinner och kontinuerlig produktion i volymer av miljondelar blir praktiskt.
Skyddar ledande beläggningar
För elektriska delar spelar sammanfogningsmetoden lika stor roll som fogen. Svetsvärme kan bränna av eller oxidera en pläterad yta, och en skadad beläggning innebär högre kontaktmotstånd precis där delen behöver leda.
Kallnitning undviker det problemet. Processen använder ingen värme, så nickel, silver och guldplätering förblir intakta utan oxidation eller brännförlust, och arket är inte ablerat. Detta är en av de främsta anledningarna till att processen passar elektriska precisionskomponenter och nya energiledande delar, där stabil ledningsförmåga är ett designkrav snarare än en preferens.
Att välja mellan halvrörs- och solida nitar
Båda nittyperna kan matas in automatiskt i formen och rubbas genom kallformning, så valet beror på vilken belastning fogen måste bära.
- Halvrörformade nitar är det vanliga valet. Deras ihåliga skaft behöver mindre formningskraft, vilket passar de flesta precisionsanslutningar av tunnplåt.
- Rejäla nitar används där fogen utsätts för tunga eller höga dragbelastningar och ett fylligare, starkare skaft är värt den extra formningskraften.
Materialkompatibiliteten är bred. Vanliga stämplingsmaterial som kallvalsat stål, rostfritt stål, koppar, mässing och aluminiumlegering kan alla sammanfogas på detta sätt. Eftersom dessa metaller skiljer sig åt i återfjädring och hårdhet, är nitstansen och stansinsatsen normalt avstämda till den specifika materialstapeln.
Typiska applikationer
In-die nitning är vanligast där dimensionell noggrannhet, konduktivitet och repeterbarhet alla har betydelse på samma gång. Huvudindustrierna är fordonselektronik, nya energielektriska system, precisionshushållsapparater och industriella kontrollomkopplare.
Typiska delar inkluderar:
- Relä silverkontaktenheter
- Batterianslutning splitter
- Samlingsskenor
- Kontaktdonsterminaler
- Byt ledande hårdvara
- Precisionsavskärmande komponenter
Vad dessa delar delar är en liten, tunn geometri producerad i mycket stora volymer, med en skarv som måste vara elektriskt och mekaniskt pålitlig. Det är den profil där en entakts, helautomatisk nitmatris betalar tillbaka snabbast.
Designpunkter som avgör om formen fungerar
In-die-nitning ser enkel ut när den väl är igång, men detaljerna är fasta långt innan det första provet. Några få beslut väger mest.
- Strip layout. Nitstationen behöver tillräckligt med utrymme för stansen, insatsen och matningsbanan och remsan måste förbli stabil genom de bocknings- och staplingsstationer som kommer före den.
- Hålinriktning. Genomborrade hål i varje lager måste vara i linje med nitens spelrum, så pilot- och styrdesignen måste beaktas tillsammans med remsstigningen.
- Matningssäkerhet. Nitriktning, separering och leverans måste kunna repeteras vid full presshastighet. Utfodringsfel är den vanligaste orsaken till stopp.
- Sensortäckning. Detektering bör bekräfta nitnärvaro före slaget och fånga lösa eller fastklämda nitar efter det, så att fel aldrig går nedströms.
- Tillgång till underhåll. Nitstansar och skär slitage. En stans designad för snabba byten håller drifttiden hög under en lång produktionslivslängd.
Lag som behandlar nitstationen som en eftertanke tenderar att upptäcka dessa gränser under provet. Lag som planerar hela utvecklingen tillsammans tenderar att undvika dem.
Där In-Die Nitning passar i ett stämplingsprogram
In-die nitning är en medlem av en bredare familj av integrerade verksamheter. Den delar sin filosofi med in-die-tappning och andra sammanfogningssteg som flyttar monteringsarbetet till pressen, ett ämne som behandlas mer i detalj i denna förklaring av hur stämpling och sammanfogning smälter samman i ett tryck .
Om det är rätt val beror på delen. Det belönar höga volymer och stabila konstruktioner, eftersom verktygsinvesteringen är spridd över många delar. Det är mindre attraktivt för mycket låga volymer eller för sammansättningar vars geometri ändras ofta. För program i rätt intervall kan dock eliminering av ett sekundärt monteringssteg förkorta ledtiden och minska hanteringsskadorna på samma gång.
Bygg nitar och delar med Suzhou Shuangqisi
En nitdyna fungerar bara så bra som verktyget bakom den. Suzhou Shuangqisi designar och bygger progressiva precisionsverktyg, och företagets elektroniska stämplingsformar för små högprecisionskomponenter är en naturlig utgångspunkt för terminal-, kontakt- och skenprogram som kräver integrerad nitning.
Om delen är en kontakt eller terminal, höghastighets progressiv stämpeldyna för anslutnings- och terminaldelar visar vilken typ av multistationsverktyg som detta arbete bygger på. För mer komplexa layouter med många stationer, multistations progressiv pressform med hårdmetallskär hanterar lång verktygslivslängd i krävande, högvolymproduktion.
Nitmatning, avkänning och pressskydd är automationsproblem lika mycket som verktygsproblem, och de kan stödjas av stämplingsautomationsutrustning för utfodring och hantering . Köpare som föredrar att köpa färdiga komponenter snarare än verktyg kan bläddra elektroniska stämplingsdelar tillverkade efter kundritningar , eller granska komplett utbud av stämplingsdelar .
Samma kopplingsprinciper gäller för ny energihårdvara. Program som kopplar ihop ledande anslutningar med formade höljen kan till exempel titta på batterilock stämplande delar för elfordon som referens för storformats planhet och formningskontroll.
Att få igång ett rivande projekt
Det snabbaste sättet att bedöma genomförbarheten är att skicka ritningar, nitspecifikationen, plåtens material och tjocklek samt den årliga volymen. Från dessa fyra ingångar kan ett ingenjörsteam ge råd om remslayout, matningsmetod och om en semi-tubulär eller solid nit passar belastningen.
Om du har en nitad enhet som för närvarande är kopplad offline, eller en ny ledande komponent som fortfarande är på konceptstadiet, kontakta Suzhou Shuangqisi ingenjörsteam för att diskutera dina krav på nitverktyg . Ett tidigt samtal om leden sparar vanligtvis mer tid än någon senare förändring av tärningen.
Tidigare inlägg
Progressiv stämpling för fordonsdelar: stansar, toleranser, kostnader och volymguide
Nästa inlägg
Compound Die vs Progressive Die: Skillnader, applikationer och hur man väljer
Vår Produkter.
Starta ditt företag med en OEM-tillverkare här!

Ge globala kunder kompletta nyckelfärdiga lösningar
igenom
innovation!
SNABLÄNKAR
NYHETER
KONTAKTINFORMATION.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Upphovsrätt © Suzhou Shuangqisi Mould Equipment Co., Ltd. Alla rättigheter reserverade. Anpassad stämpelmatris Tillverkare av metallstämpling
