-
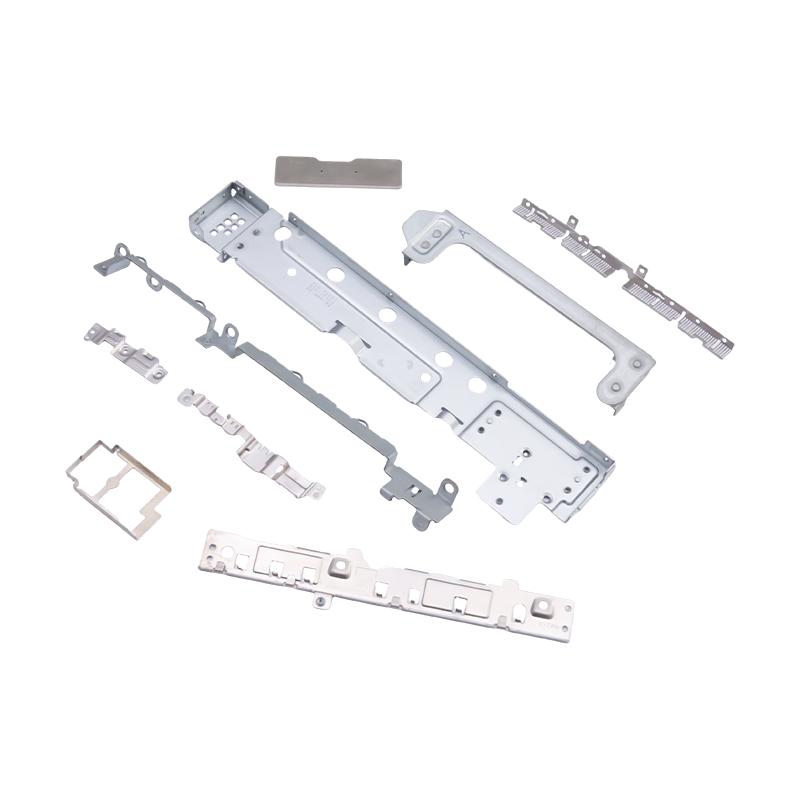
Små stämplade delar till bärbara datorer och mobiltelefoner
Som väsentliga interna komponenter för modern b...
-
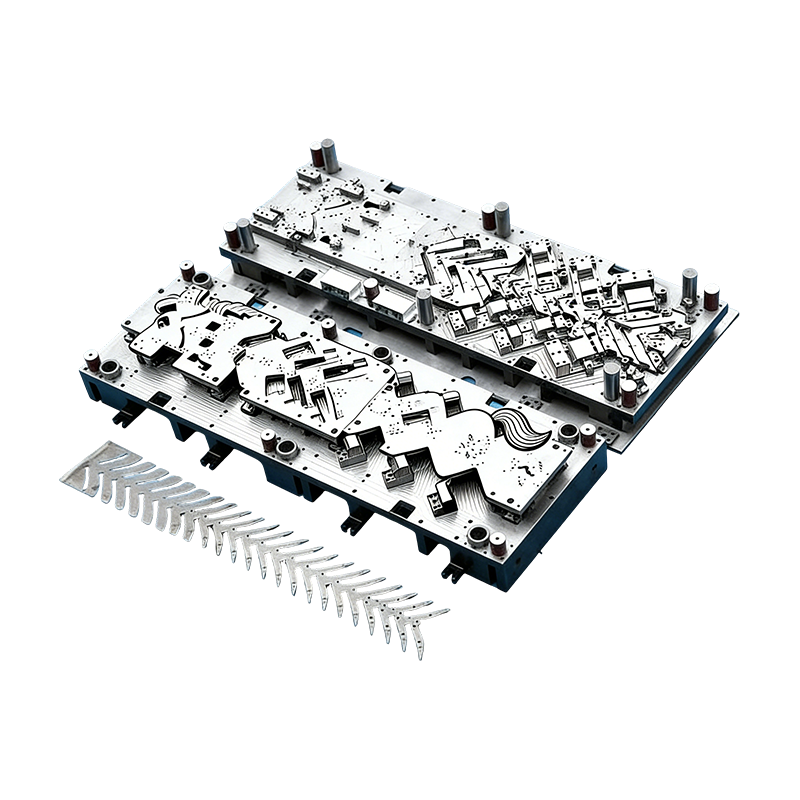
Progressiva formar för bildelar
Denna kontinuerliga form för bilmotorhus är kon...
-
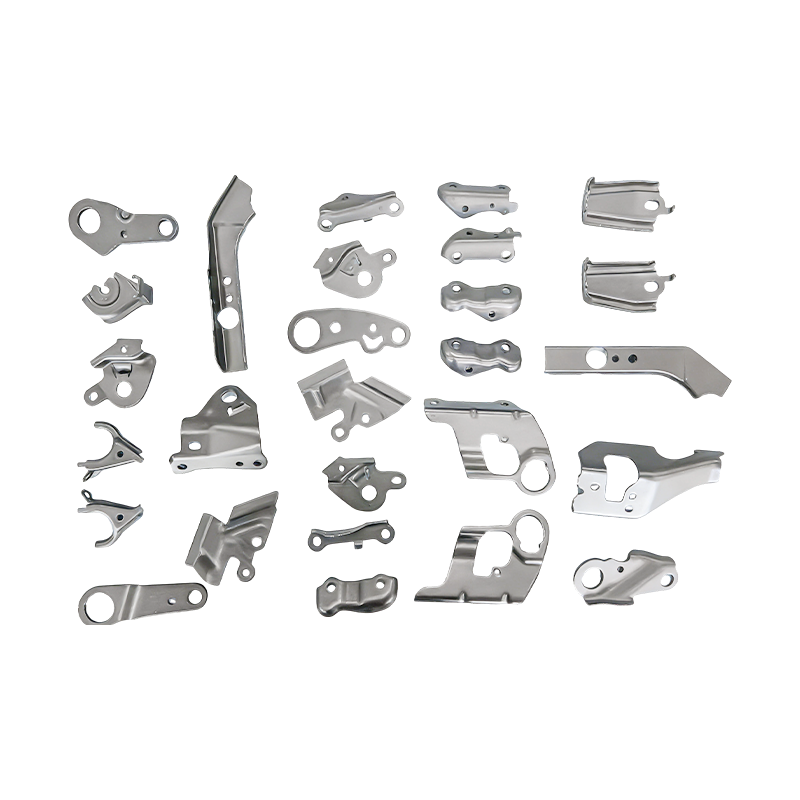
Små bildelar progressiva formstämplingsdelar
Våra progressiva formstämplingsdelar för små fo...
-
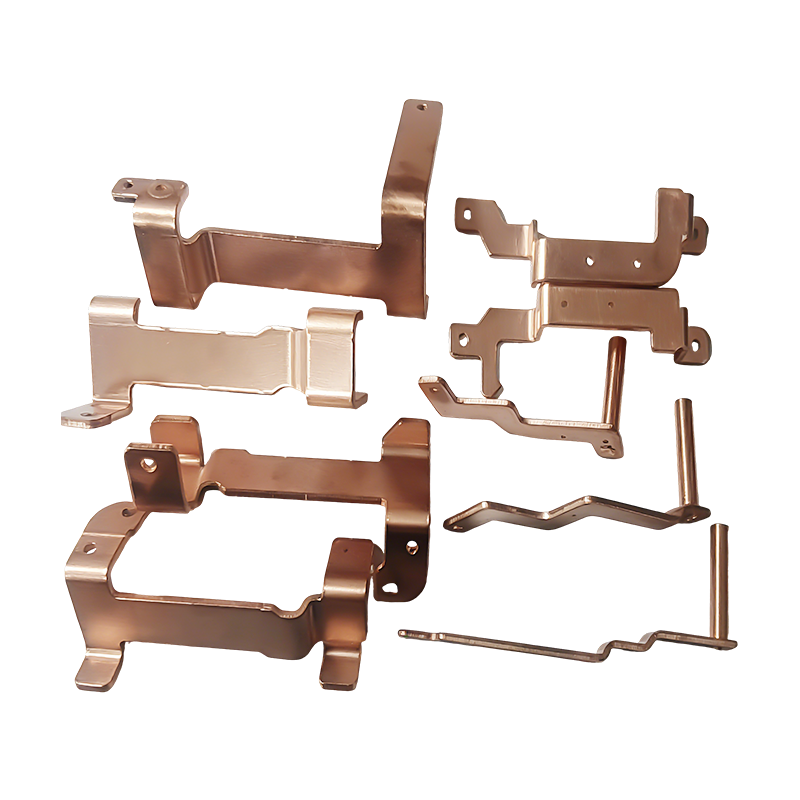
Nya energifordon, kopparstämplingsdelar
Nya energifordon med kopparstämplingsdelar är l...
-
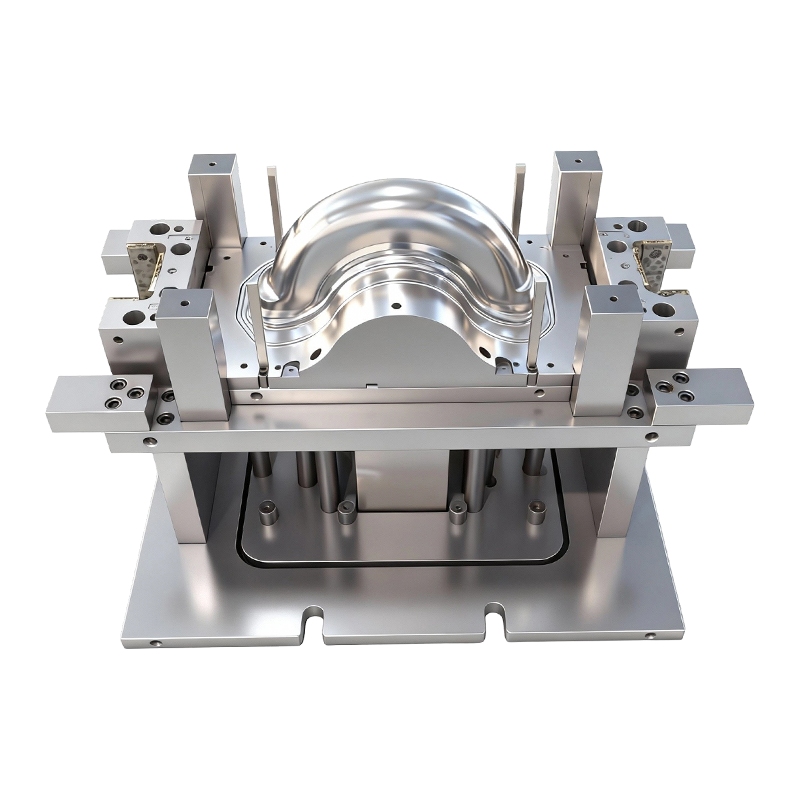
Djupdragningsform för fram- och bakhjul på tvåhjuliga elfordon
Denna djupdragningsform för fram- och bakhjul p...
-
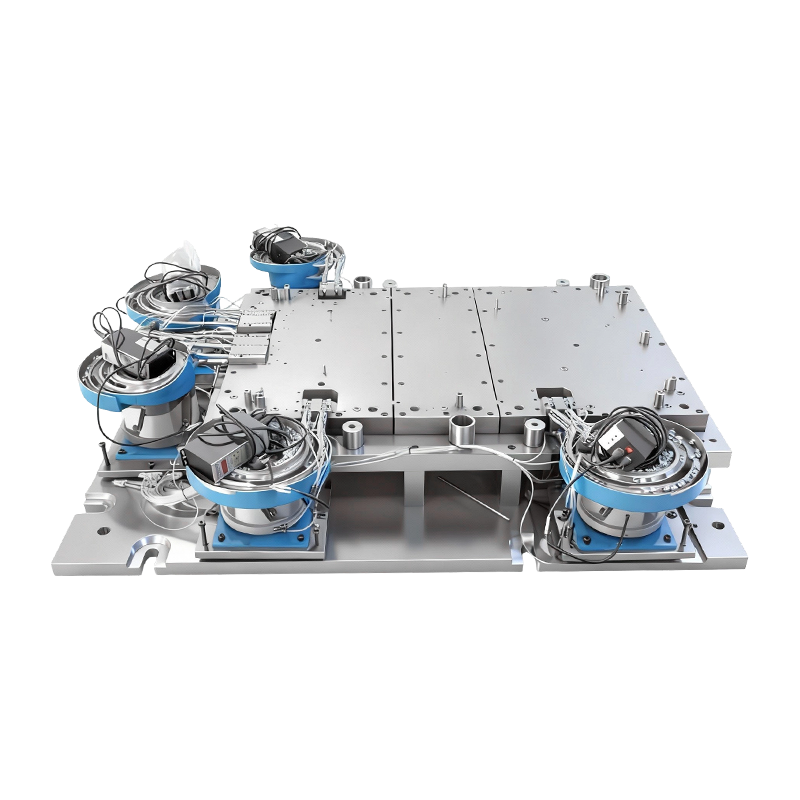
Automatisk nitform för stor datormaskinbas
Denna automatiska nitform för stor datormaskinb...

Branschnyheter
Hem / Nyheter / Branschnyheter / Progressiv stämpling för fordonsdelar: stansar, toleranser, kostnader och volymguide
Progressiv stämpling för fordonsdelar: stansar, toleranser, kostnader och volymguide
2026-10-08
Ta ett 1,8 mm HSLA 340 sätesfäste. Kör den på en 14-stations progressiv stans matad från spole och styckepriset landar vanligtvis på cirka 40 procent av vad en manuell cell med sex enkelverkande pressar skulle ta ut. Den progressiva linjen håller hålpositionen inuti ±0,08 mm över ett helt skift med en operatörsladdningsspolar. Den manuella cellen behöver fyra personer för att mata ämnen och driver fortfarande utanför toleransen på det tredje skiftet. Det gapet är hela argumentet för progressiv stämpling på bildelar - och det gäller bara när volymen, bandlayouten och verktygsstålet är korrekt specificerade från början.
Det korta svaret för de flesta bilprogram:
- Progressiv stämpling blir den billigaste vägen när den årliga volymen klarar ungefär 150 000 till 200 000 stycken för en konsolklassdel, och mycket lägre när flera artikelnummer delar på en remsa.
- Materialutnyttjandet – inte presshastigheten – är den största enskilda kostnadsspaken. En minskning av bandbredden med tre procent överträffar vanligtvis en tioprocentig cykeltidsminskning av totalkostnaden per del.
- Toleranser ackumuleras över stationer, så hålposition, böjvinkel och planhet måste tilldelas specifika stationer snarare än till den färdiga ritningen ensam.
- Formar, stansade delar och foderautomatiken bör konstrueras som ett system. Dela upp dem på tre leverantörer och toleransstapeln är normalt den första olyckan.
Där progressiv stämpling slår alternativen
En progressiv stans utför varje operation - håltagning, dragning, trimning, formning, flänsning och separering - i ett enda pressslag, med remsan framåt en stigning per slag. Delen hanteras aldrig av en person mellan operationerna, det är där precisionen och arbetsbesparingen båda kommer ifrån. Ekonomin vänder beroende på tre variabler: volym, materialtjocklek och hur många stationer geometrin verkligen kräver.
Tunna delar under 3 mm med hög årsvolym är de klassiska progressiva kandidaterna. Tyngre sektioner över 6 mm, eller delar med djupdragning som behöver flera omdragningsstationer, föredrar ofta djupdragnings- eller överföringsdynor istället - verktygsräkningen för en 20-stations progressiv stans på en 5 mm golvplåtsdel är svår att motivera mot en fyra-slids överföringslinje.
Strip layout
Stigning, banbredd och bärardesign avgör materialutnyttjandet innan en enda station kapas. En 2 mm banreduktion över en 300 mm spole är värt mer än de flesta pressuppgraderingar.
Stationsräkning
Varje tillagd station höjer formkostnaden, underhållsbelastningen och presstonnaget. Inaktiva stationer reserveras ibland medvetet för en framtida revidering - ett billigt skydd mot en designändring.
Tonnagefönster
Skärkraften toppar vid skjuvningsögonblicket. En stans som passar en 250 T press på papper kan spetsa förbi den på en hård remsa, så en tonnagemarginal på 20 till 30 procent är normal praxis.
Verktygsstål kvalitet
Belagt hårdmetall eller pulvermetallurgiskt stål vid håltagningsstationerna förlänger omslipningsintervallen på höghållfasta band, men bara när formskon och styrpelare är tillräckligt styva för att matcha.
Vad som faktiskt händer inuti en progressiv dör
Stationssekvensen bär ingenjörskonsten. Ett typiskt progressivt verktyg för bilar öppnas med ett pilothål och en skåra, flyttas in i den första dragningen eller formen, lägger till trimning och håltagning när materialet hårdnar, avslutar sedan med flänsning, omstötning och en avstickning som lämnar delen på hållaren tills det sista slaget.
Tre detaljer avgör om verktyget håller tolerans efter sex månaders produktion. Pilotstiften måste haka i innan någon skärstation för att låsa remsläget. Avdragningsplattan måste hålla remsan platt under dragningen, annars kommer panelen att fjädra tillbaka ojämnt. Och skrotet måste gå ut nedåt genom rännor utan att någonsin gå in på remsbanan igen - en återvändande snigel är den enskilt vanligaste orsaken till katastrofala skador på matrisen.
På avancerade höghållfasta stål är återfjädringskompensation inbyggd i formstationerna istället för att korrigeras senare. Formbyggare överböjer vanligtvis flänsen med en beräknad vinkel och slår sedan tillbaka den, eftersom en 590 MPa eller 780 MPa remsa inte kommer att hålla en nominell vinkel på egen hand. Skillnaden mellan progressiv och överföringsmetallstämpling beror på hur delen transporteras mellan dessa stationer - en förlitar sig på remsbäraren, den andra på en överföringsmekanism - och det valet ändrar verktygskostnad, cykeltid och toleransen du realistiskt sett kan lova.
Progressiv vs överföring vs manuell: En sida-vid-sida-jämförelse
Tabellen nedan jämför tre vägar för en medelstor fordonskonstruktion med ungefär 200 000 stycken per år. Siffror är typiska planeringsvärden som används för leverantörsjämförelser, inte offerter.
Kriterium
Progressiv dö
Överföringsmatris
Manuell / enkelverkande
Verktygsinvestering
Hög
Medium
Låg
Styckpris 200k/år
Lågest
Mitten
Högest
Uppnåeligt hålläge
±0,05 till ±0,10 mm
±0,10 till ±0,20 mm
±0,25 mm och drivande
Bytestid
2 till 6 timmar
1 till 3 timmar
20 till 45 minuter
Operatörer per skift
1
2
4 till 6
Bäst passande volymband
150k och uppåt
50k till 150k
Under 50k
 Progressiva formar för fordonsmotorhus och smådelar Hög-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. Visa produkt →
Notera var crossoveren sitter. Under ungefär 50 000 stycken per år dominerar avskrivning av verktyg och den manuella vägen vinner fortfarande på totalkostnaden. Mellan 50 000 och 150 000 beror svaret på delens komplexitet och om ett andra artikelnummer kan dela samma remsa - det alternativet med delad remsa är ofta det som får ett progressivt verktyg att betala tillbaka inom arton månader.
Tre dolda mått som avgör linjelönsamhet
Offerter visar vanligtvis styckpris och verktygskostnad. De visar sällan materialutnyttjande, utrustningens totala effektivitet eller skrothastigheten efter att ett verktyg har slipats om två gånger. Dessa tre siffror skiljer sig ofta mer mellan två leverantörer än vad det angivna priset gör.
Progressiv
OEE 76 %
Överföring
OEE 61 %
Manuell cell
OEE 44 %
OEE för en progressiv linje speglar tre saker som samverkar: presstillgänglighet, disciplinen för matning och spolbyte och förstapassage. En linje som går med 60 slag per minut men stannar var 40:e minut för en jam, förlorar vanligtvis till en som går med 45 slag per minut med en ren skrotbana. När du jämför leverantörer, fråga efter den faktiska tiden för spolbyte, stigningen och slaghastigheten och antalet delar mellan omslipningarna - inte den maximala presshastigheten.
Där progressiva stämplingsdelar för fordon används
Progressivt arbete dominerar högvolymsektionerna av ett fordon snarare än hela strukturen. Fördelningen nedan återspeglar typiska detaljfamiljer som produceras på progressiva och multistationsverktyg.
- EV och drivlina — 42 %: motorhus, batterilock, högspänningskopparskenor och drivenhetsfästen.
- Kropp, säte och struktur — 24 %: sitsramar, förstärkningsfästen, spärrplattor och små karossdelar.
- Bränsle, avgaser och nyttofordon — 18 %: tankändplattor, värmesköldar och fästen för tunga lastbilar.
- Elektronik och industriell utrustning — 16 %: serverchassi, ugnsskal, bärbara och telefonkonstruktionsdelar, servodrivhus och kompressorkomponenter.
 Nya energifordon kopparsamlingsstämplingsdelar Precisionsstämplade kopparskenor av hög renhet för EV-högspänningsströmdistribution, relevant där ledande anslutningar med låg resistans och angränsande fordonsstämpling kräver nära leverantörsintegration. Visa produkt →
Kopparskenfamiljen är värd att ropa ut. Dessa delar kombinerar ett mjukt, mycket ledande material med en krävande grad- och planhetsspecifikation, och de tillverkas ofta samtidigt som de omgivande ståldelarna på intilliggande utrustning. En leverantör som redan driver båda bilstämpeldelar och elektroniskt stämplingsarbete har vanligtvis verktygsrummet och det metrologiska djupet för att hantera båda materialsystemen utan en lång inlärningskurva vid första körningen.
Ange ett progressivt stämplingsprogram: Sju steg
De flesta kostnadsöverskridanden på progressiva program kommer från sekvensering, inte från själva tärningen. Ordningen nedan återspeglar hur besluten om design, verktyg och automatisering faktiskt begränsar varandra.
- Fixa remslayouten först. Ställ in stigning, väv och spolbredd mot ämnets geometri innan du väljer stationsantal. Varje senare beslut ärver denna geometri.
- Tilldela toleranser till stationer. Bestäm vilken station som äger hålpositionen, vilken som äger böjningsvinkeln och vilken som äger planheten. Vaga rittoleranser blir tvister under PPAP.
- Storlek pressen med marginal. Beräkna maximal skjuvkraft, inte medelkraft, och håll 20 till 30 procent höjd för en framtida materialuppgradering.
- Bestäm automatiseringsomfånget tidigt. Spollastning, uträtare, matare, skrottransportör och utgångshantering ändrar alla formhöjd och cykeltid om de kommer sent i projektet.
- Kör en tärningssimulering. Formningssimulering fångar tillbaka fjädring och gallring innan stål skärs, vilket är mycket billigare än att korrigera en färdig formstation.
- Planera omslipningscykeln. Registrera antalet delar mellan skärpningarna från den första produktionsdagen så att verktygets livslängd blir en mätbar kostnadslinje istället för ett antagande.
- Verifiera på produktionsverktyg. Bygg prover utanför verktyget och full PPAP på den sista formen, inte på ett prototypverktyg, annars kommer toleransstapeln att flytta sig när den riktiga remsan kommer.
 Anpassad stämplingsautomationsutrustning för progressiva stämplingslinjer Produktlista för anpassad stämplingsautomationsutrustning, relevant där progressiva program behöver koordinerad formdesign, stämplad detaljproduktion och automationsleverans. Visa produkt →
Steg fyra är där nyckelfärdig leverans förändrar matematiken. När formbyggaren och automationsbyggaren står under ett kontrakt, löses formhöjd, passlinje, matarslag och presstonnage på en enda ritning istället för att förhandlas fram mellan två leverantörer efter att verktyget redan är kapat. Att behålla formdesignen, produktionen av stämplade delar och stämplingsautomatiseringen inom en teknikgrupp tar bort gränssnitten där progressiva program vanligtvis förlorar veckor.
Underhåll, toleransretention och efterlevnadsregister
En progressiv tärning som producerade acceptabla delar vid lanseringen kommer inte att stanna där utan en underhållsrytm. Vanlig praxis är att mäta ett prov vid varje omslipningsintervall, spåra trenden snarare än den individuella avläsningen och byta ut styrpelare och bussningar på ett fast antal snarare än vid fel. Kostnaden för en planerad åtta timmar lång tärningsservice är en bråkdel av kostnaden för en skrotad spole och en missad försändelse.
Överensstämmelsedokumentation för fordonsstämpling behöver vanligtvis följa med delen: materialcertifikat med värmenummer, dimensionslayoutrapporter hos PPAP, kontrollplaner som identifierar de kritiska stationerna och register över formunderhåll och omslipningshistorik. Höghållfasta stålsorter som levereras till en 590 MPa eller 780 MPa specifikation bör ha inkommande inspektionsdata registrerade mot spolen, eftersom formningsfönstret för dessa kvaliteter är smalt och en fräs-till-fräs-variation kommer att visa sig som en böjvinkelförskjutning långt innan den visar sig som en synlig spricka.
Smörjning och skrothantering är de två hushållsartiklar som mest påverkar långvarig toleransbevarande. Korrekt val av smörjmedel för beläggningen på den inkommande remsan minskar skavningen vid dragstationerna, och en skrotränna som inspekteras enligt ett fast schema förhindrar de slug-inducerade formskadorna som ingen presskapacitet kan absorbera. Behandlas som rutinunderhåll snarare än som en eftertanke, båda förlänger intervallet mellan omslipningar och håller toleransbandet som gjorde progressiv stämpling till rätt val i första hand.
Tidigare inlägg
Guide för tung stämpling: toleranser, tonnage, formdesign och val av verktyg
Nästa inlägg
In-die Nitning för progressiva stämplingsverktyg: principer och tillämpningar
Vår Produkter.
Starta ditt företag med en OEM-tillverkare här!

Ge globala kunder kompletta nyckelfärdiga lösningar
igenom
innovation!
SNABLÄNKAR
NYHETER
KONTAKTINFORMATION.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Upphovsrätt © Suzhou Shuangqisi Mould Equipment Co., Ltd. Alla rättigheter reserverade. Anpassad stämpelmatris Tillverkare av metallstämpling
