-
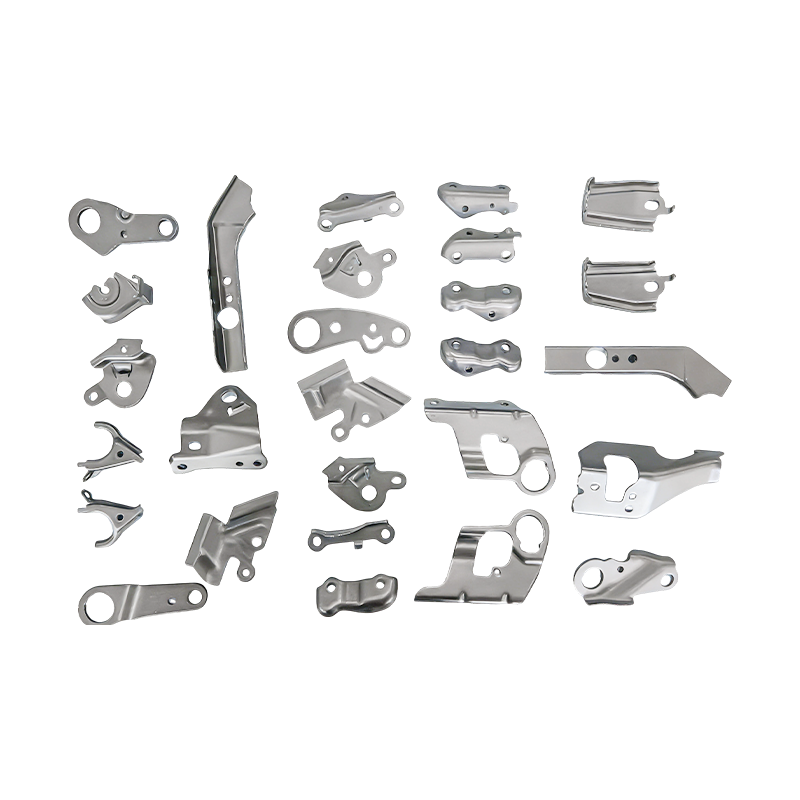
Små bildelar progressiva formstämplingsdelar
Våra progressiva formstämplingsdelar för små fo...
-
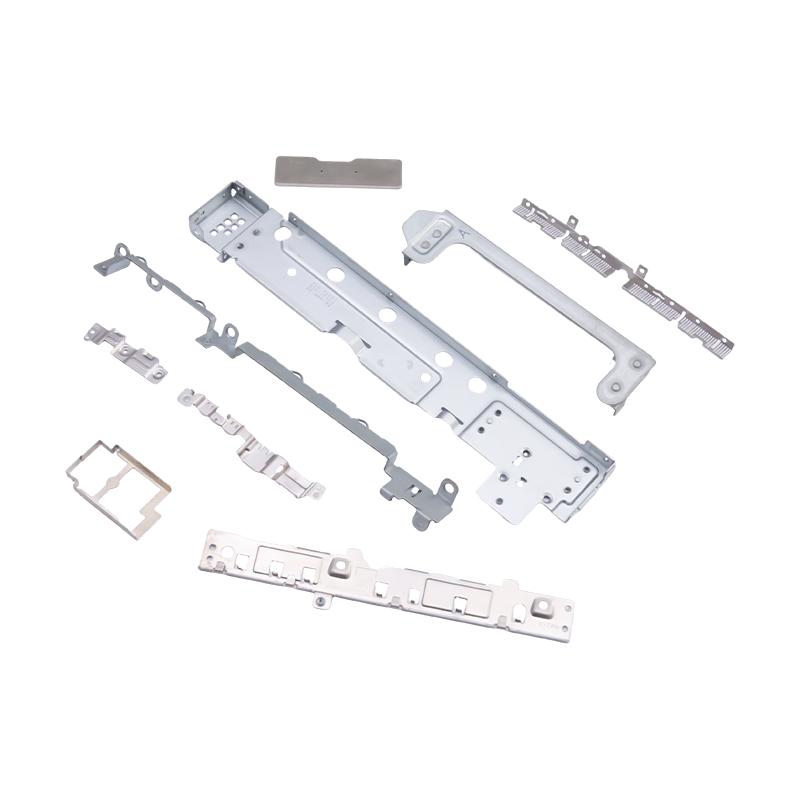
Små stämplade delar till bärbara datorer och mobiltelefoner
Som väsentliga interna komponenter för modern b...
-
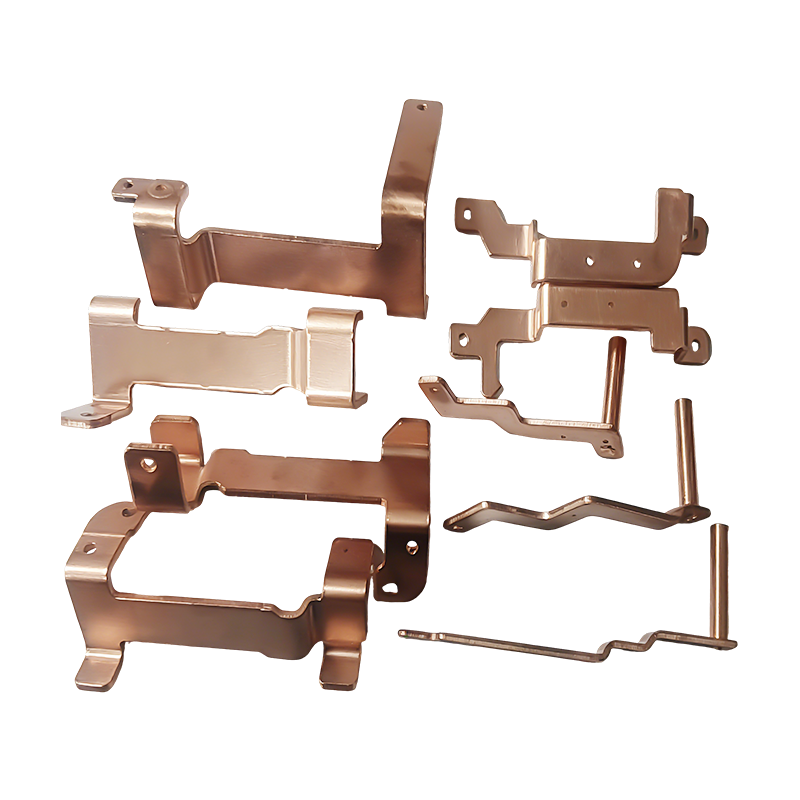
Nya energifordon, kopparstämplingsdelar
Nya energifordon med kopparstämplingsdelar är l...
-
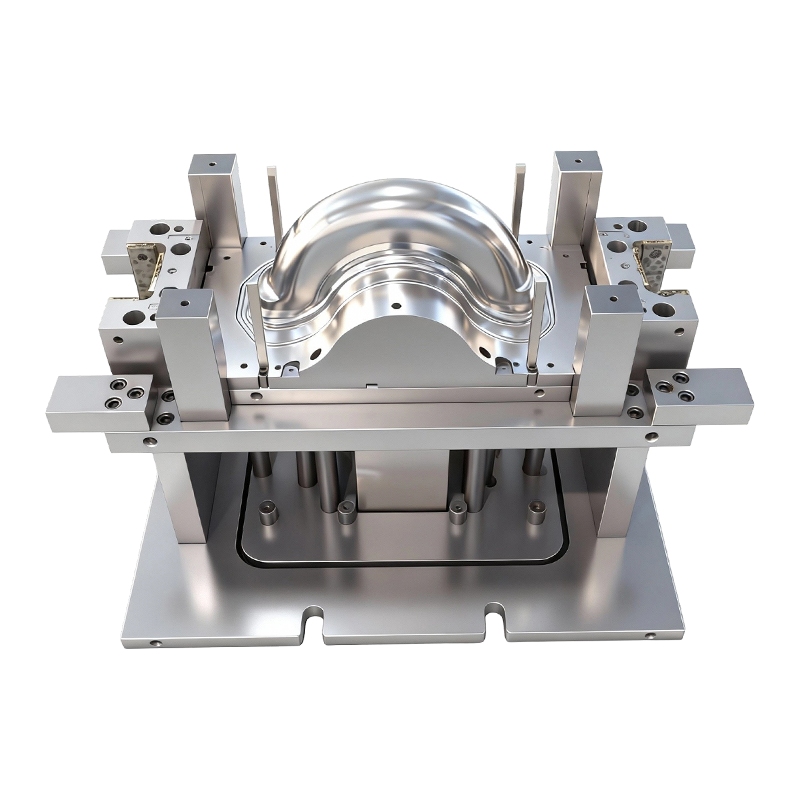
Djupdragningsform för fram- och bakhjul på tvåhjuliga elfordon
Denna djupdragningsform för fram- och bakhjul p...
-
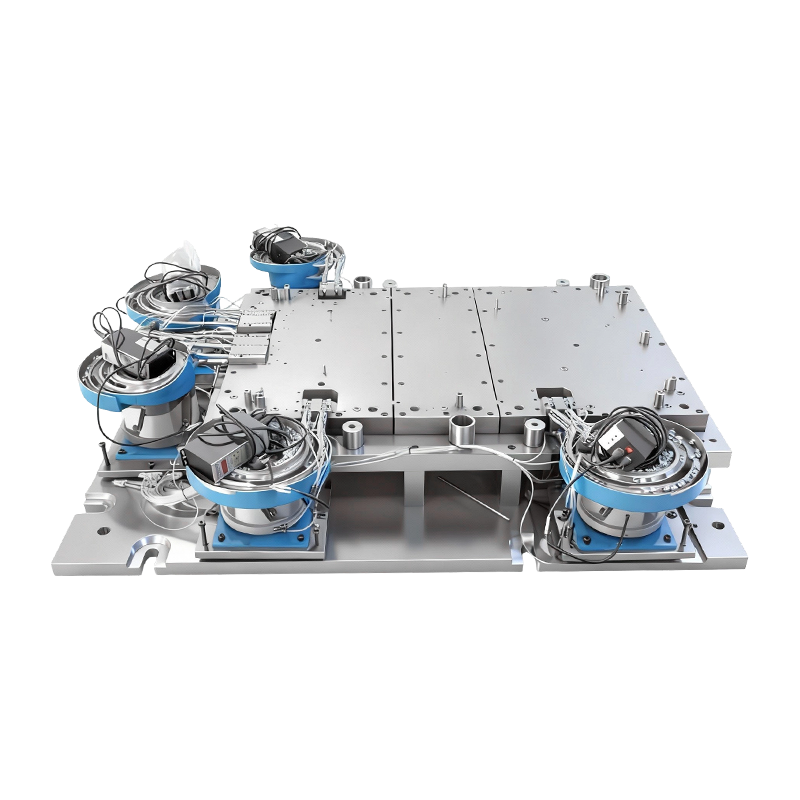
Automatisk nitform för stor datormaskinbas
Denna automatiska nitform för stor datormaskinb...
-
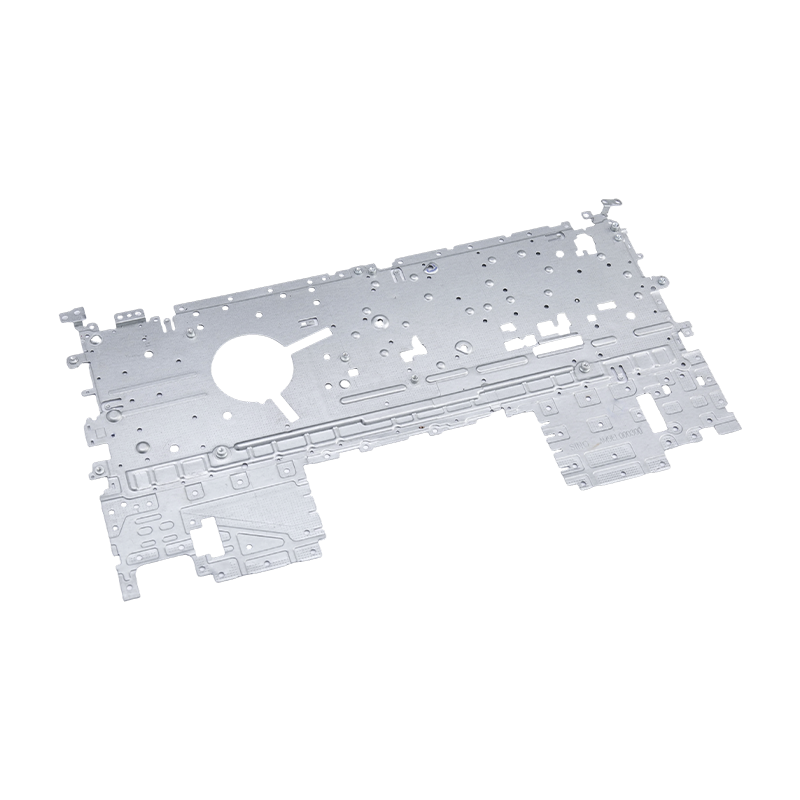
Laptop stämpling delar
Våra stämplingsdelar för bärbara datorer är pre...

Branschnyheter
Hem / Nyheter / Branschnyheter / Guide för tung stämpling: toleranser, tonnage, formdesign och val av verktyg
Guide för tung stämpling: toleranser, tonnage, formdesign och val av verktyg
2026-10-13
Tung stämpling: När 2 mm redan är för tunt
En inköpsingenjör frågade en gång varför en 6 mm konsol citerades till tre olika priser inom 48 timmar. Anledningen var inte arbetskraft eller omkostnader. Det var tonnage. Kraftig stansning - som bildar metallplåtar som vanligtvis är tjockare än 4 mm - ändrar varje beräkning: presskapacitet, formmaterial, smörjning och till och med sättet du inspekterar den färdiga delen på. Om du behandlar en 6 mm del som en 1,5 mm elektronisk kapsling kommer du antingen att slå sönder en tärning eller betala för en press du inte behöver.
Snabb slutsats: För kraftig stämpling skalas tonnagekravet ungefär med tjockleken i kvadrat, inte linjärt. En 6 mm lågkolståldel kan behöva 2,5 till 3 gånger kraften hos en 3 mm del med samma omkrets. Verifiera alltid pressslag, sängstorlek och kuddkapacitet innan du citerar.
Den praktiska tröskeln är inte fast. Vissa butiker kallar 3 mm tunga; andra börjar på 6 mm. Det som spelar roll är om din befintliga 80T till 400T press kan hålla den nödvändiga kraften över hela slaget utan att avböja ramen. Vid kraftig stansning visar sig avböjningen som ojämn tjocklek, spruckna radier och kort livslängd.
Grundprinciper: Vad förändras när mätaren går upp
Tung stämpling är inte bara "mer kraft". Det är en annan uppsättning begränsningar. Följande fyra faktorer avgör om en del är producerbar, repeterbar och lönsam.
Tonnage och Stroke
En 400T press med 24 tums slaglängd är inte detsamma som en 400T press med 10 tums slaglängd. Tunga delar kräver ofta djupare drag än tunna delar. Om slaget är för kort kan du inte rensa delen eller ställa in dynan. Matcha alltid presskurvan, inte bara topptonnaget.
Matrismaterial och röjning
För 6 mm mjukt stål är spelet vanligtvis 8 % till 12 % av tjockleken per sida. För lite utrymme orsakar gnagsår och stansbrott; för mycket skapar kraftiga grader och dålig kantkvalitet. D2 och SKD11 är fortfarande vanliga, men för höghållfast stål över 780 MPa blir pulvermetallurgiska stål eller hårdmetallskär kostnadseffektiva.
Springback kompensation
Tjock metall fjädrar tillbaka mer i absoluta tal. En 6 mm del med en 90-graders böj kan återgå 2 till 3 grader efter frigöring. Formen måste vara överböjd eller så måste processen inkludera en myntstation. Detta är anledningen till att tunga pressformar ofta kostar 20% till 40% mer än tunn-gauge formar av liknande storlek.
Materialkonsistens
Tjockleksvariation på plus eller minus 0,2 mm är försumbar vid 1 mm gauge. Vid 8 mm ändrar den den erforderliga kraften med 5 % eller mer. Utan inkommande inspektion och konsekventa spolkällor överbelastas din press slumpmässigt. Tung stämpling kräver spårbarhet av material på partinivå.
Valet mellan progressiva och transfermatriser skiftar också. För tunga delar vinner transferdies ofta eftersom de flyttar delen mellan stationer utan att dra den genom en remsa. Du kan läsa en detaljerad jämförelse i den här artikeln om progressiv kontra överföring av metallstämpling .
Tonnage Jämförelse: Matchande Tryck till del
Tabellen nedan använder en förenklad skjuvformel för lågkolhaltigt stål (skjuvhållfasthet 300 MPa). Det faktiska tonnaget beror på formdesign, materialkvalitet och dyninställningar. Använd detta som ett förstapassfilter, inte ett sista citat.
Lägg märke till hoppet från 400T till 600T. Många butiker kan hantera 4 till 8 mm delar men måste outsourca över 8 mm. Det gapet är där leveransrisk och kostnadskrypning uppstår.
Hidden Metric: Force Demand by Thickness
Köpare jämför ofta pris per kilogram. Ett bättre dold mått är kraftbehov per millimeter tjocklek. Tabellen nedan visar relativ tonnage för samma detaljgeometri då tjockleken ökar från 3 mm till 12 mm. Staplarna är normaliserade till 3 mm = 100.
Vid 12 mm överstiger kraftindexet 1400 % av 3 mm baslinjen eftersom skjuvarean växer linjärt medan tjockleken också ökar det erforderliga trycket för ren skjuvning. Det är därför en liten dimensionsförändring kan flytta en del från en 200T press till en 600T press.
Industriapplikationsdelning för tung stämpling
Stor efterfrågan på stämpling är inte jämnt fördelad. Baserat på typiska projektblandningar i metallbearbetningsbutiker som betjänar maskin- och fordonskunder, delas marknaden upp ungefär enligt följande.
Fordon och nya energifordon — 45 %
Tunga lastbilar och entreprenadmaskiner — 25 %
Vitvaror och elektronik — 20 %
Industriell utrustning — 10 %
Bildelar dominerar eftersom batterikåpor, motorhus, sätesramar och kopparskenor alla använder 4 till 10 mm lager. Stämplingar för tunga lastbilar, såsom ramfästen och upphängningsfästen, kräver ännu högre tonnage och ofta 12 mm eller tjockare material.
 Stämplingsdelar för tunga lastbilar för kommersiella fordonsapplikationer Precisionskomponenter i höghållfast stål inklusive ramfästen och upphängningsplattor, konstruerade för lastbärande, vibrationsbeständighet och lång livslängd. Visa produkt →
 Batteriskyddsstämpeldelar för bil- och lagringssystem Kallvalsade kapslingar av stål, aluminium eller rostfritt stål med snäva toleranser, hjälper till att skydda batterikärnorna från damm, fukt och stötar. Visa produkt →
I nya energifordon måste batterilockets stämplingsdelar balansera vikt, tätning och krocksäkerhet. Det betyder vanligtvis höghållfast stål eller aluminiumlegeringar med snäv planhetstolerans. För elmotorer har husstämplingsdelarna liknande krav men lägger till magnetisk skärmning och koncentricitetskrav.
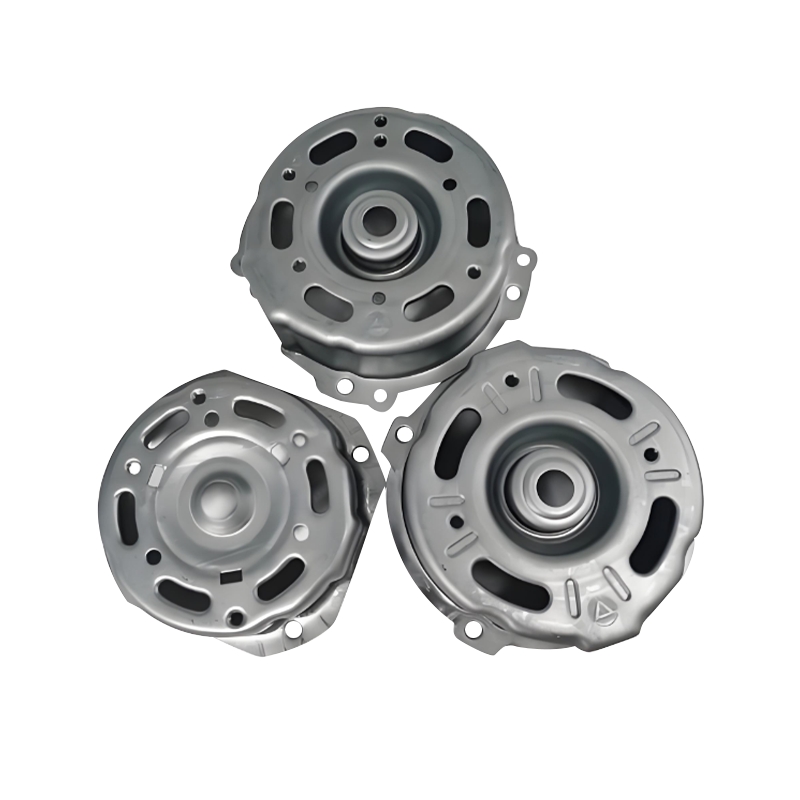 Stämplingsdelar för fordonsmotorhus Höghållfasta stål- eller aluminiumhus med värmeavledningsstrukturer och standardiserade gränssnitt, som stöder motorskydd, monteringseffektivitet och hållbarhet. Visa produkt →
Urvalsguide: Fem steg innan du binder dig
Använd denna sekvens för att minska risken för att köpa fel press, form eller leverantör.
Steg 1: Beräkna True Tonnage
Använd skjuvformeln: omkrets × tjocklek × skjuvhållfasthet / 1000. Lägg till 20% säkerhet för stötbelastningar och 10% för kuddretur. Lita inte bara på pressens nominella betyg.
Steg 2: Verifiera säng och stroke
Kontrollera om formen passar sängen och om slaget rensar delen. En 312-tums gånger 84-tums säng är vanlig på stora pressar, men din tärning kan behöva T-spår på specifika positioner.
Steg 3: Bekräfta materialklass
Höghållfast stål över 780 MPa kan kräva 30 % mer kraft än mjukt stål. Be om brukscertifikat och verifiera tjocklekstolerans före produktion.
Steg 4: Granska stansunderhåll
Kraftiga stämplingsformar slits snabbare. Fråga efter leverantörens förebyggande underhållsintervall, reservstanslager och register över matrisens livslängd i slag.
Steg 5: Planera för automatisering
Tunga delar är svåra att handmata. Överföringssystem, robotar eller spolmatare måste specificeras tillsammans med formen för att undvika omarbetning senare.
Underhåll och efterlevnad för kraftig stämpling
Kraftig stämpling förstärker slitage, buller och säkerhetsrisker. En underhållsplan som fungerar för tunna linjer kommer att misslyckas här.
- Inspektera stansspelen var 5 000 till 10 000 slag för 6 mm och uppåt. Slitage accelererar efter de första 20% av matrisens livslängd.
- Övervaka pressramens nedböjning kvartalsvis. En 0,2 mm avböjning över bädden kan fördubbla kantgradens höjd.
- Använd smörjning med tillsatser för extremt tryck. Standard tunnfilmssmörjmedel bryts ner under högt kontakttryck.
- Följ lokala bevakningsstandarder för högtonnagepressar. Enbart ljusridåer kanske inte stoppar en 400T ram inom säkert avstånd.
- Spara materialspårbarhetsregister i minst tre år. Om ett parti tjockt stål har inkonsekvent utbyte måste du snabbt isolera berörda delar.
För leverantörer minskar möjligheten att erbjuda form, reservdelar och automation från en källa underhållsöverlämningsproblemet. När formbyggaren och stämpeln är samma lag, kommer spelrumsjusteringar och reservdelar utan att fingerpeka.
ROI Notera: Där tunga stämplingsbudgetar läcker
Den största dolda kostnaden vid kraftig stämpling är inte pressens timpris. Det är skrot från springback och die tryout. En 6 mm del som inte klarar dimensionsinspektion vid 5 000 slag kan slösa 8 till 12 ton stål innan formen korrigeras. En disciplinerad testplan med inkrementella tjockleksprover kostar mindre än en veckas produktionsskrot.
När du utvärderar en offert, fråga efter den antagna skjuvhållfastheten, formavståndet och återfjädringskompensationsmetoden. Om leverantören inte kan svara är priset troligen baserat på tunna vanor. Det är tillfället att gå på golvet och kolla presskurvan.
Tidigare inlägg
Anpassade metallstämplade delar för petroleumindustrin: material och inköp
Nästa inlägg
Progressiv stämpling för fordonsdelar: stansar, toleranser, kostnader och volymguide
Vår Produkter.
Starta ditt företag med en OEM-tillverkare här!

Ge globala kunder kompletta nyckelfärdiga lösningar
igenom
innovation!
SNABLÄNKAR
NYHETER
KONTAKTINFORMATION.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Upphovsrätt © Suzhou Shuangqisi Mould Equipment Co., Ltd. Alla rättigheter reserverade. Anpassad stämpelmatris Tillverkare av metallstämpling
