-
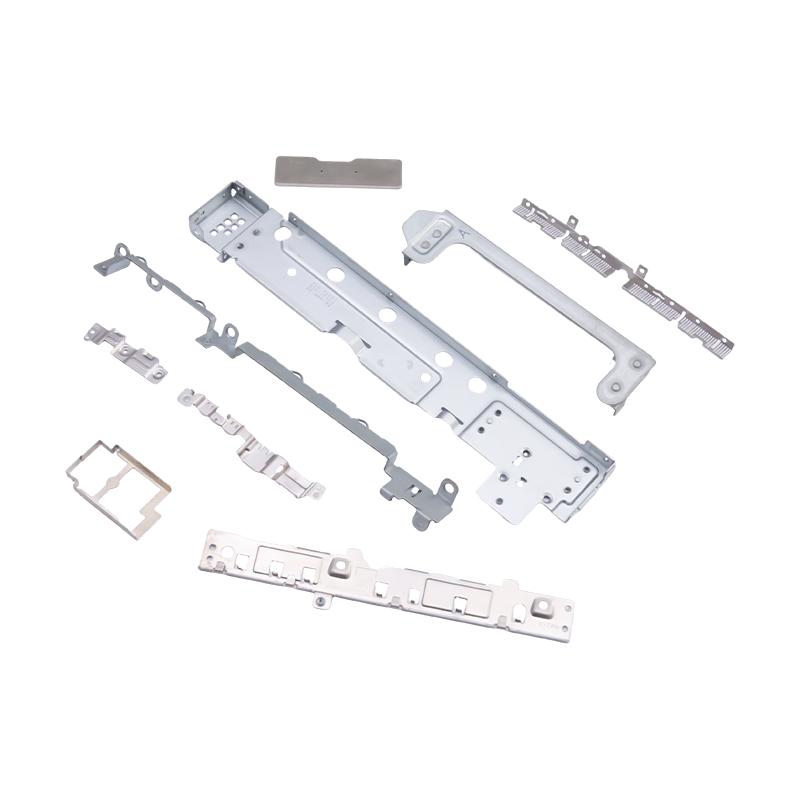
Små stämplade delar till bärbara datorer och mobiltelefoner
Som väsentliga interna komponenter för modern b...
-
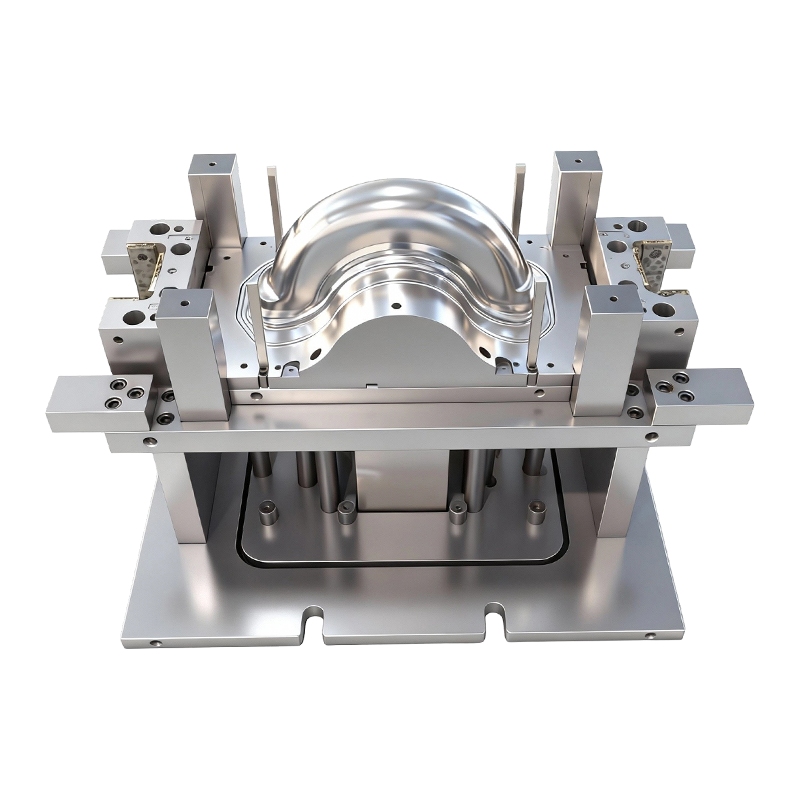
Djupdragningsform för fram- och bakhjul på tvåhjuliga elfordon
Denna djupdragningsform för fram- och bakhjul p...
-

Bilbarnstol stämplade delar
Stämplingsdelar för bilstolar är kärnmetallkomp...
-
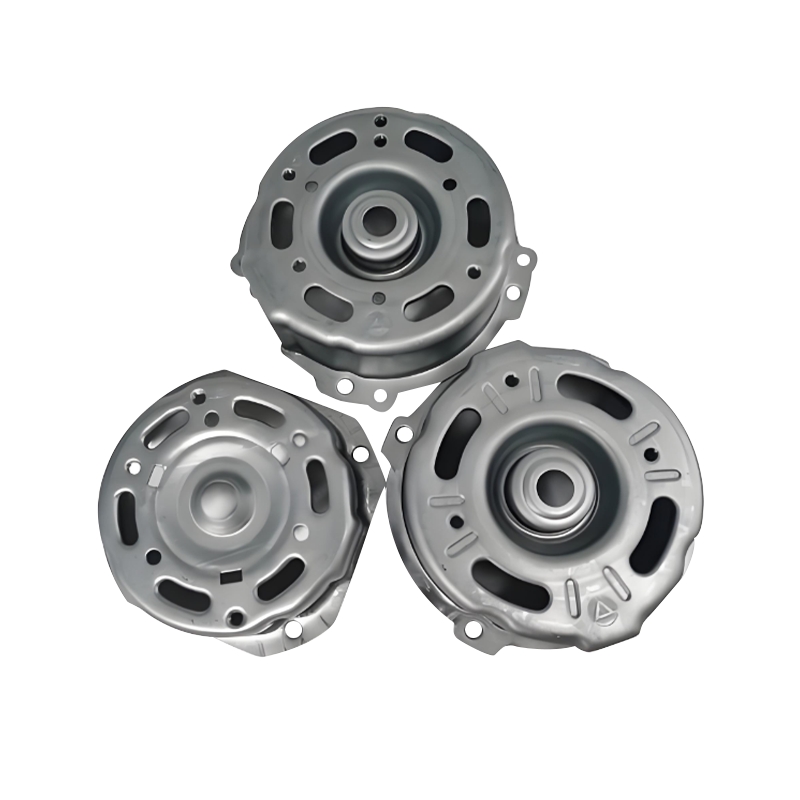
Stämplingsdelar för fordonsmotorhus
Stämplingsdelar för fordonsmotorhus är kärnkomp...
-

Batterilock stämplade delar
Våra batterilocksstämpeldelar är precisionstill...
-
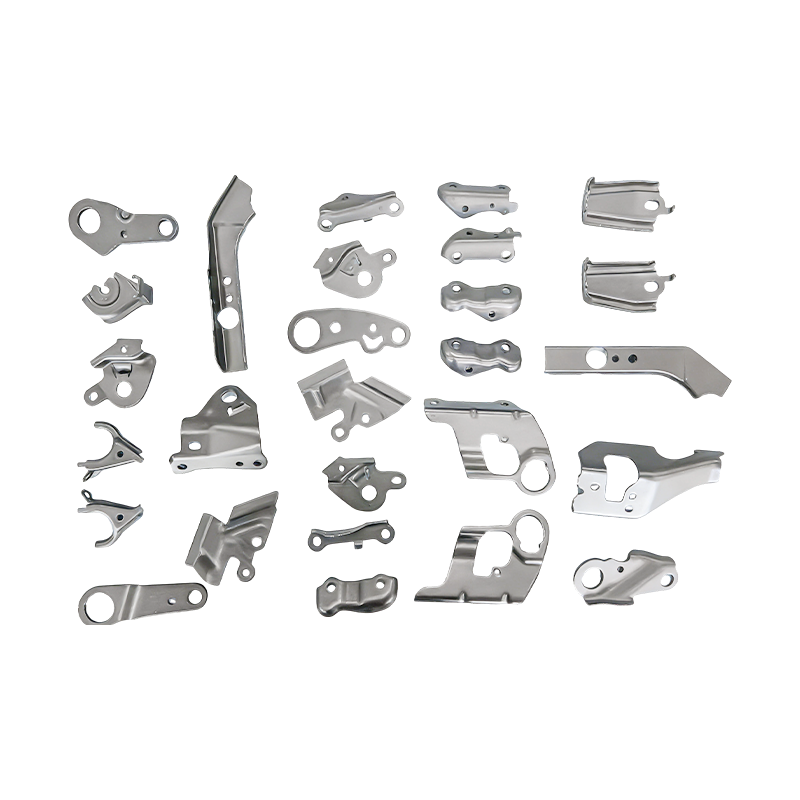
Små bildelar progressiva formstämplingsdelar
Våra progressiva formstämplingsdelar för små fo...

Branschnyheter
Hem / Nyheter / Branschnyheter / Anpassade metallstämplade delar för petroleumindustrin: material och inköp
Anpassade metallstämplade delar för petroleumindustrin: material och inköp
2026-10-20
Ett bränsletankslock som gråter vid ett terminalgrenrör misslyckas sällan eftersom pressen gick för långsamt. Det misslyckas eftersom ritningen tillät 0,2 mm planhet över en 180 mm packningsyta, eller för att 304 specificerades för en kloridrik nedspolningszon. Med specialanpassade metallstämplade delar för petroleumindustrin fattas köpbeslutet i praktiken på tre ställen på trycket: materialförklaringen, toleransblocket och certifikatpaketet.
Regeln som sparar mest pengar: välj legeringen från vätskekemin, låt sedan toleransblocket avgöra processen, inte tvärtom.
- Plåt är vanligtvis 45 till 60 procent av enhetspriset för en stämplad petroleumkomponent vid 1,0 till 2,0 mm tjocklek.
- En kvalitetsuppgradering, till exempel kolstål till 316L, fördubblar grovt sett materialförbrukningen innan ett enda slag räknas.
- Hårdhetsverifiering och spårbarhet med full värmenummer ger ytterligare 8 till 12 procent, men de är skillnaden mellan en ren mottagningsinspektion och en avvisad parti.
Gapet mellan ett 0,90 dollar fäste och en 4,20 dollar packningshållare är nästan aldrig presshastighet. Nedan är vad som faktiskt driver den spridningen, hur de viktigaste legeringarna jämförs på mätbara kriterier och var stansade delar sitter inuti uppströms och nedströms petroleumutrustning.
Börja med vätskan, inte delprofilen
Två identiska konsoler kan kräva helt olika metallurgi beroende på vad som berör dem. Ett H2S-partialtryck över 0,05 psi sätter applikationen i sur tjänst enligt NACE MR0175 / ISO 15156, som begränsar hårdheten till 22 HRC för kol och låglegerade kvaliteter. Fällan för stampers är arbetshärdning: en 316L remsa formad över en snäv radie kan lokalt överskrida hårdhetsgränser som den inkommande spolen bekvämt uppfyllde. Ange glödgat band och en minsta böjradie på en materialtjocklek eller mer.
Sur service
Hårdhet begränsad till 22 HRC. Glödgade 316L eller kvalificerade låglegerade kvaliteter, med hårdhet kontrollerad per värme snarare än per ritning.
Kloridrikt vatten
Pitting resistance equivalent (PREN) betyder mer än klassnamnet: 316L ligger nära 24 till 26, duplex 2205 nära 35 till 40. Över 60 C i kloridtungt producerat vatten är 316L en risk.
Termisk cykling
Från -46 C till 150 C rör sig tätningsytorna innan delen ger efter. Planhet och gradkontroll överträffar draghållfastheten på packningshållare och stödplåtar.
Viktgränser på ovansidan
Offshore-skids pressar mot 0,8 till 1,2 mm höghållfast rostfritt, vilket höjer fjäderbacken och ofta behöver en andra formningsstation.
Komponenter på bränslesidan ger en annan begränsning igen: metallen måste tolerera kolvätekontakt, beläggningsskador vid klippta kanter och en svets- eller krimpfog som inte spricker under drift. Ändlock för tankar och reservoarer är ett typiskt exempel, där måttkonsistens och kantkvalitet avgör om sömmen tätar vid första passet.
 Gastankändstämplingsdelar för bränsletankenheter Kallvalsade ändlock av stål eller aluminium utformade för tätning av bränsletanken, med jämn tjocklek och släta kanter för att förhindra läckage. Visa produkt →
Fyra betyg, jämfört med siffrorna som köpare faktiskt efterfrågar
De flesta petroleumstämplingsförfrågningar landar på en av fyra materialfamiljer. Jämförelsen nedan använder en 1,0 till 2,0 mm plåt och en kolstålbaslinje på 1,0 för materialkostnad, så den kan släppas direkt i en bör-kostnadsmodell.
Vägledande värden för 1,0 till 2,0 mm plåt: saltspraytimmarsskiftning med ytfinish, kantskick och passivering, så se dem som en rangordning snarare än en garanti.
Om ett program behöver högre hållfasthet vid samma mätare, ändrar materialkonversationen också verktygskonversationen, vilket beskrivs i denna anteckning om hur höghållfasta stål ändrar stämpling . Samma mekanik gäller för tryckhaltiga konsoler och klämmor specificerade för högre avkastningsgrader.
Sex specifikationslinjer som flyttar enheten kostar mer än tryckhastighet
Ta en stämplad parentes citerad med ett index på 100 och ändra en rad i taget på ritningen. Mönstret nedan upprepas i de flesta petroleumförfrågningar vi granskar, och det förklarar varför två leverantörer kan vara 40 procent ifrån varandra på ett like-for-like-utskrift.
220
316L uppgradering
135
Planhet 0,05 mm
126
1 000 h saltspray
118
0,05 mm grad, ingen gradning op
112
NACE-hårdhet per parti
108
EN 10204 3.1 spårbarhet
Relativt kostnadsindex för en stämplad del, kolstålbaslinje inställd på 100; verktygsavskrivning utesluten eftersom den beror på årlig volym.
Tre takeaways gäller för upphandling. För det första kostar en tätare planhet på en tätningsyta vanligtvis mindre än en materialuppgradering och tar bort en fältläckagebana, så specificera det medvetet snarare än som standard. För det andra, att begära en 0,05 mm grad utan sekundär gradningsoperation tvingar formen att göra jobbet: fin blankning eller en återslag i formen istället för en bänkoperation. För det tredje är dokumentation den billigaste raden på listan och den vanligaste orsaken till en hållen försändelse, så lämna det aldrig underförstått.
Där stämplade komponenter faktiskt sitter i petroleumkedjan
Ventiler och flödesreglering, 30 procent
Raffinering och petrokemi, 24 procent
Brunnhuvud och borrhålsverktyg, 18 procent
Pipeline och insamling, 14 procent
Lagring och bränsleterminaler, 8 procent
LNG och kryogen, 6 procent
Ventiler dominerar eftersom en enda kontrollventil kan absorbera 8 till 20 stämplade föremål: membranstödplattor, packningshållare, lägesställare, rörelsestopp och shims. Den koncentrationen är användbar för köpare, eftersom en progressiv formfamilj ofta täcker flera ventilstorlekar. Lagrings- och terminalskivan är under tiden byggd på tankändlock, utmatningsfästen och nivåmätarplattor, medan tankbilar och välservicelastbilar drar fästen, värmesköldar och stegplattor från stämplingsprogram för tunga lastbilar.
 Stämplingsdelar för tunga lastbilar för kommersiella fordonssammansättningar Ramfästen i höghållfast stål, upphängningsplattor och motorfästen, kallstansade med jämn tjocklek och kontrollerade för planhet och korrosionsbeständighet. Visa produkt →
Vad utskriften ska säga innan en anbudsförfrågan går ut
Vaga tryck får vadderade offerter, eftersom stämpeln måste prissätta det värsta fallet. Det här är raderna som tar bort oklarheter utan att lägga till kostnad:
- Allmän tolerans på /-0,10 mm, funktionella egenskaper vid /-0,05 mm, utropade per funktion snarare än per anteckning.
- Planhet på 0,05 mm per 100 mm på packning och tätningsytor, uppmätt före beläggning.
- Gradgräns på max 0,05 mm, med "ingen grader tillåten" på tätnings- och O-rings kontaktytor.
- Minsta böjradie på 1 ton för 316L och 0,8 ton för kolstål, plus kornriktning för kritiska krökar.
- Ytbehandling anges som en process, inte ett resultat: passivering till ASTM A967, eller zinkflinga vid 8 till 12 mikrometer.
- Certifikatnivån anges uttryckligen, till exempel EN 10204 3.1 med värmenummer markerade på kartongen.
Från ritning till release: sju steg, ungefär sexton veckor
Ett nytt petroleumstämplingsprogram med en specialbyggd form pågår vanligtvis cirka 16 veckor från start till seriesläpp. Att komprimera det schemat innebär vanligtvis att man betalar för det någon annanstans, oftast i provupprepningar.
1. DFM och materialgranskning, vecka 1 till 2
Vätskekemi, hårdhetsgränser och beläggningsväg avgörs innan bandbredden fixeras.
2. Frysning av verktygskoncept, vecka 2 till 4
Progressiv eller överföring, stationsräkning och om återslag eller finsläckning hanterar graderna.
3. Döbygge och prova, vecka 4 till 14
Den långa stolpen. Verktygskostnaden mellan de två koncepten skiljer sig vanligtvis med 30 till 50 procent.
4. Första artikeln och intyg, vecka 14 till 15
Dimensionell rapport, materialcertifikat, hårdhet och saltspray i ett paket.
5. Pilotlott, vecka 15 till 16
200 till 500 stycken, med en kapacitetsstudie om tätningsytans planhet och hålposition.
6. Seriell release och SPC
Stabil produktion med ett definierat formunderhållsintervall, plus en dokumenterad förändringskontrollrutt.
Verktygskonceptet förtjänar ett eget granskningsmöte, eftersom det bestämmer både kapitalsiffran och räntan per del. Om valet fortfarande är öppet, denna jämförelse av progressiv stämpling och transferstämpling anger var varje koncept betalar tillbaka på medelstora och höga volymer.
På utbudssidan förkortar en tillverkare med verktygstillverkning och pressning under ett tak slingan mellan ett provningsproblem och en formkorrigering. Suzhou Shuangqisi, baserat i Wujiang, Suzhou, driver 25 pressar från 80 T till 400 T tillsammans med en intern stansverkstad med importerad tråd-EDM, CNC-bearbetningscenter och mer än 10 slipmaskiner, bemannade av 60 tekniska anställda. Dess dotterbolag 2016 bygger automationssidan av samma linje, vilket har betydelse när en petroleumdel måste gå från en manuell press till en länkad överföringslinje utan ett andra leverantörsgränssnitt.
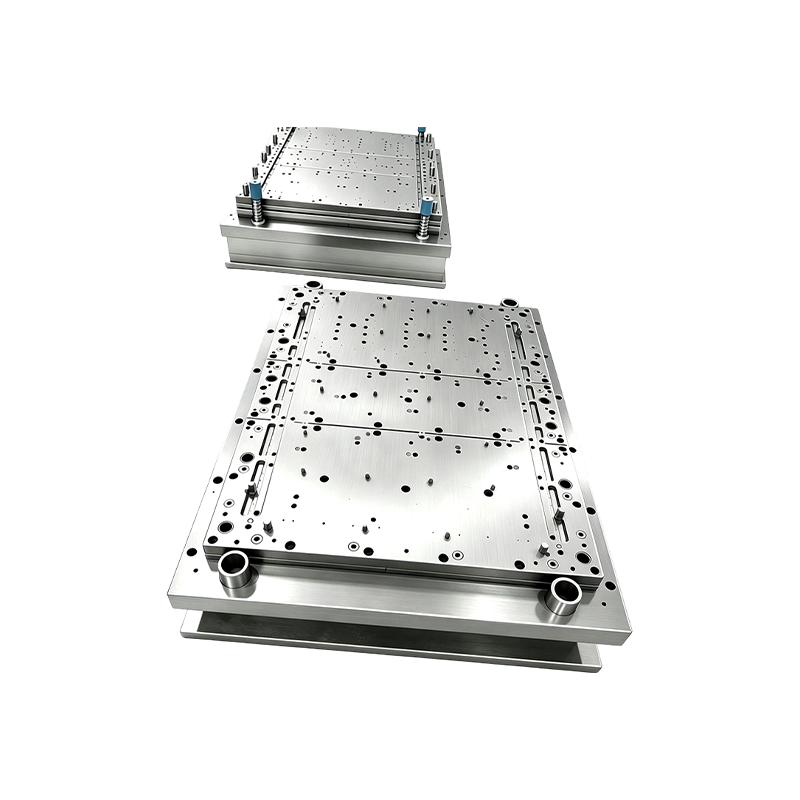 Anpassad stämplingsautomationsutrustning för nyckelfärdiga presslinjer Anpassad automationsutrustning för stämpling av form- och presslinjeprojekt, med nyckelfärdig integrationsstöd och alternativ att investera i produktionsutrustning efter behov. Visa produkt →
Underhåll, efterlevnad och pappersspåret
Efterlevnad i denna sektor handlar mindre om certifikat på en vägg och mer om vad som reser med varje kartong. Fyra vanor håller många utanför karantän.
- Verifiera rostfria kvaliteter vid ankomst med positiv materialidentifiering. Blandad remsa är den klassiska grundorsaken till ett misslyckat 316L-krav, och XRF-provtagning per parti kostar minuter.
- Kontrollera hårdheten efter formningen, inte bara på den inkommande spolen, så arbetshärdade radier fångas upp innan de når en sur servicemontering.
- Håll saltspray- och passiveringsregister kopplade till värmetal och ange vilken teststandard som används, eftersom resultaten inte är jämförbara mellan olika metoder.
- För kapslingar och instrumenthöljen i klassificerade områden, bekräfta att monteringsvägen stöder den erforderliga certifieringen för farliga områden snarare än att anta att stämplingen ensam uppfyller den.
Underhållsintervaller hör hemma i samma samtal. Rostfritt arbete härdar både verktyget och delen, så ett slipintervall på 30 000 till 60 000 slag är realistiskt där kolstål kan nå 100 000. Att skriva in det intervallet i leveransavtalet skyddar platthetsmeddelandet under ett tvåårigt program mycket mer effektivt än någon inkommande inspektion.
Beslutsordningen är det som skiljer ett smidigt program från ett kostsamt. Fixa legeringen från vätskekemin, ställ in planhets- och gradgränser där de skyddar en tätning, välj sedan mellan progressiv och överföringsverktyg baserat på årlig volym snarare än vana. Dokumentation och hårdhetsverifiering bör prissättas från första offert, inte förhandlas fram efter ett avslag. Gör det, och en stämplad packningshållare eller tankändlock slutar vara en varupost och blir en del som håller sina siffror under hela fältets livstid.
Tidigare inlägg
Design för tillverkningsbarhet Exempel som förändrar metallstämplingscitat
Nästa inlägg
Guide för tung stämpling: toleranser, tonnage, formdesign och val av verktyg
Vår Produkter.
Starta ditt företag med en OEM-tillverkare här!

Ge globala kunder kompletta nyckelfärdiga lösningar
igenom
innovation!
SNABLÄNKAR
NYHETER
KONTAKTINFORMATION.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Upphovsrätt © Suzhou Shuangqisi Mould Equipment Co., Ltd. Alla rättigheter reserverade. Anpassad stämpelmatris Tillverkare av metallstämpling
