-
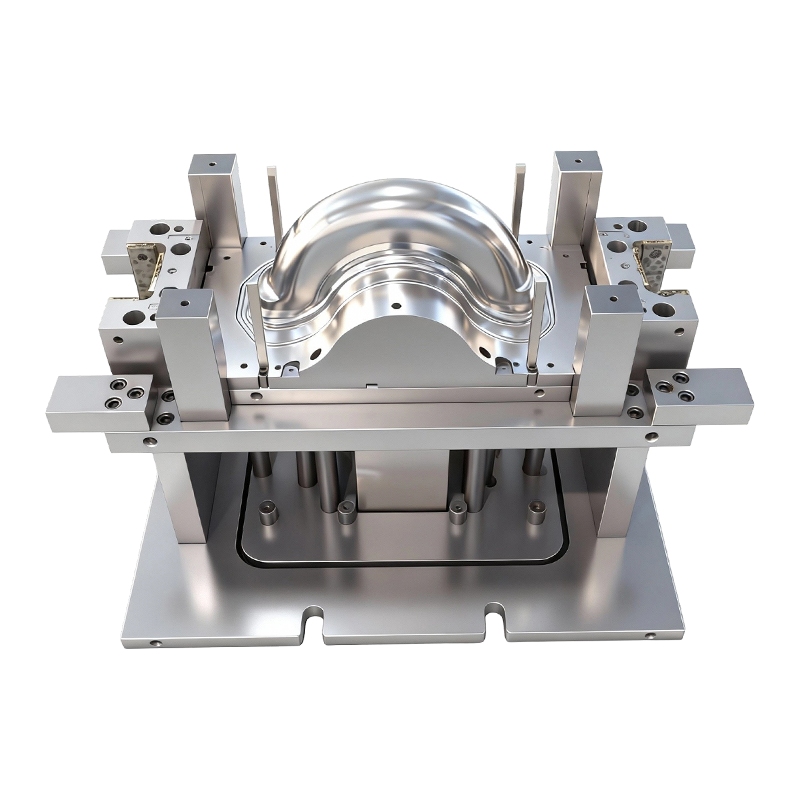
Djupdragningsform för fram- och bakhjul på tvåhjuliga elfordon
Denna djupdragningsform för fram- och bakhjul p...
-
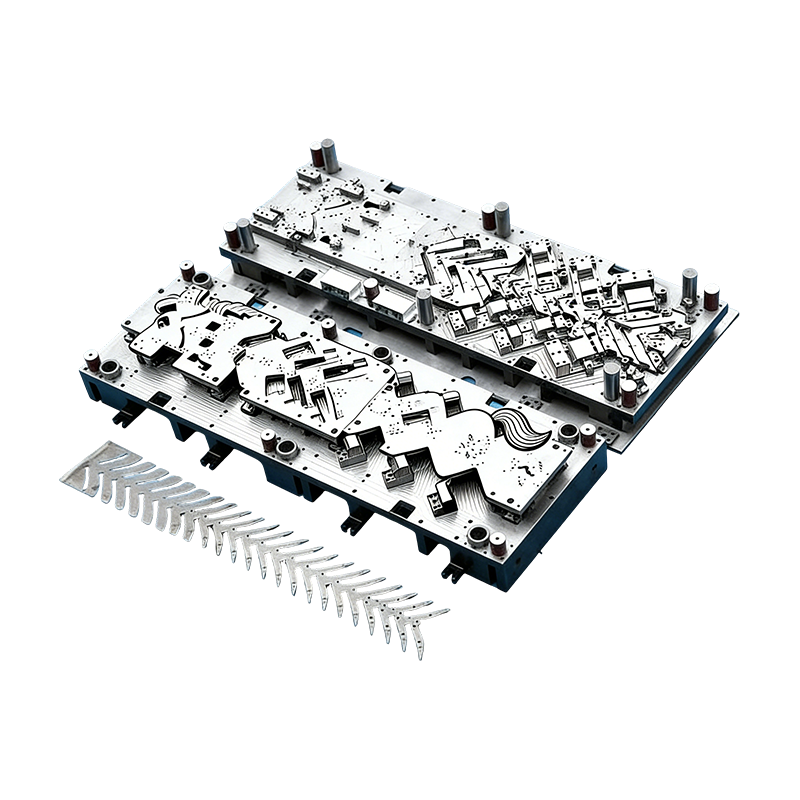
Progressiva formar för bildelar
Denna kontinuerliga form för bilmotorhus är kon...
-
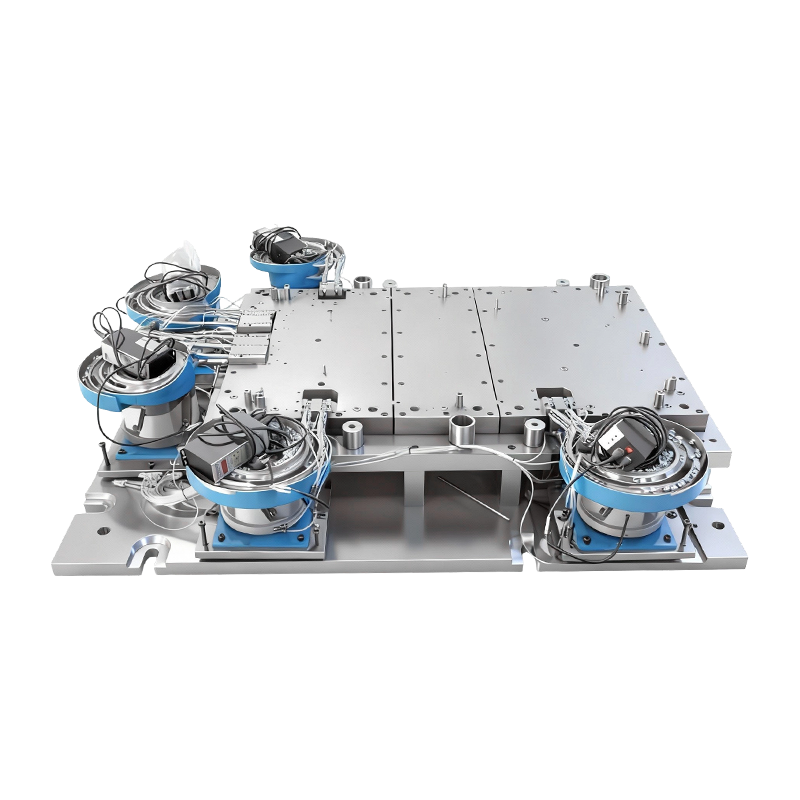
Automatisk nitform för stor datormaskinbas
Denna automatiska nitform för stor datormaskinb...
-
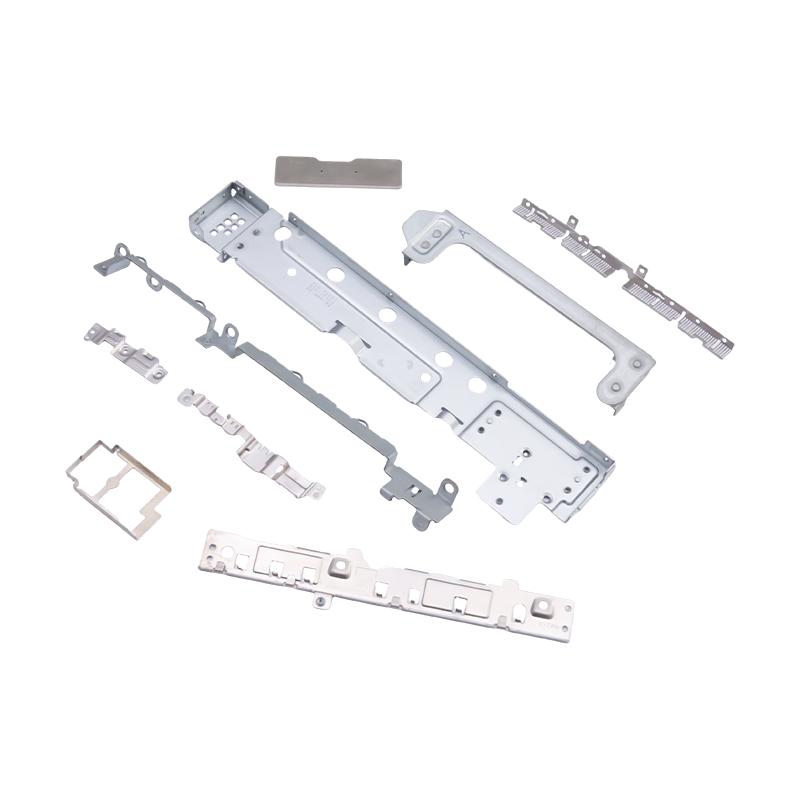
Små stämplade delar till bärbara datorer och mobiltelefoner
Som väsentliga interna komponenter för modern b...
-
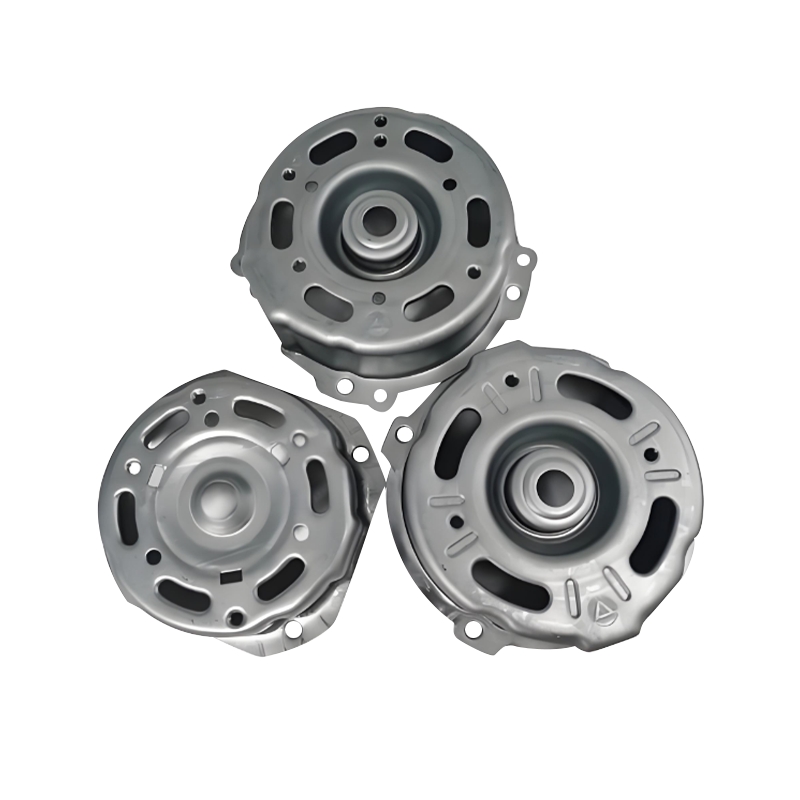
Stämplingsdelar för fordonsmotorhus
Stämplingsdelar för fordonsmotorhus är kärnkomp...
-
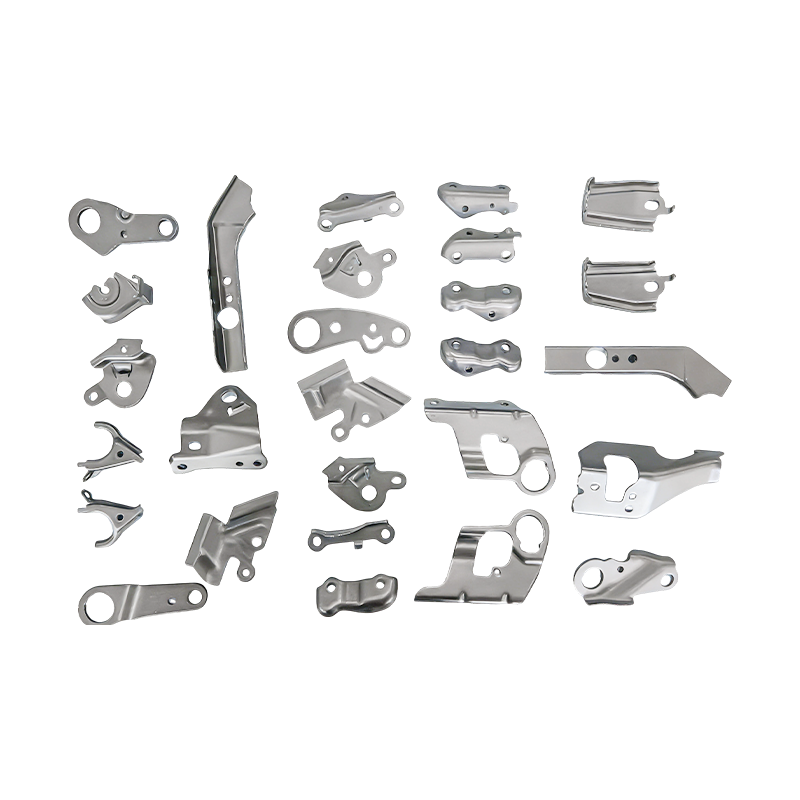
Små bildelar progressiva formstämplingsdelar
Våra progressiva formstämplingsdelar för små fo...

Branschnyheter
Hem / Nyheter / Branschnyheter / Design för tillverkningsbarhet Exempel som förändrar metallstämplingscitat
Design för tillverkningsbarhet Exempel som förändrar metallstämplingscitat
2026-10-23
Det kortaste svaret: Ett exempel på design för tillverkningsbarhet är endast värdefullt när det ändrar en offert, ett formkoncept, ett inspektionssteg eller en lanseringsrisk. De mest användbara exemplen är inte generiska "förenkla delen"-råd; de är specifika ritningsändringar som tar bort en operation, vidgar ett processfönster eller förhindrar en körning av dåliga delar.
För en metallstämpelköpare betyder det att titta förbi den färdiga skissen och fråga vad formen, remslayouten, toleransstapeln och inspektionsplanen kommer att göra i produktionen. En del kan se ren ut på en CAD-skärm och ändå skapa dolda kostnader genom testslingor, sekundära operationer eller 100 % mätning.
Föreställ dig en programgenomgång där tre leverantörer citerar samma 1,2 mm stålfäste. Ett citat är 18% lägre, men ritningen har ett hål endast 3 mm från en böjlinje och kallar en ±0,05 mm koaxialitet på en funktion som inte behöver det. Den låga offerten kan vara verklig – eller så kan det vara en ovärderad testslinga. DFM-exemplen nedan är den typ av detaljer som skiljer en konkurrenskraftig offert från en kostsam lansering.
Design för tillverkningsbarhetsexempel som ändrar offerten
De exempel som är viktiga är vanligtvis små, lokala och mätbara. De visas i dragvinklar, remslayout, böjrelief, datumscheman, materialkornriktning och sammanfogningsmetoder. Var och en bör vara knuten till en processkonsekvens: mindre skrot, färre stationer, ett bredare formningsfönster eller en enklare inspektion.
1. Dragvinkel på ett djupdraget hjul
Ett 2° till 5° drag per sida är en vanlig utgångspunkt för djupdragna väggar, men den verkliga frågan är var väggen verkligen är vertikal. En vertikal sektion kan öka friktionen, skärning och förtunning. Att lägga till drag eller en liten avsmalning kostar ofta ingenting i funktion och minskar presstonnage och poleringstid.
2. Strip layout i progressiva dies
In progressiv stämpling och överföringsstämpling 3 mm förändring i bärarbredd kan förvandla en femstationsdyna till en sexstationsdyna. En DFM-granskning kontrollerar pilothål, skrotfall och om en funktion kan bildas innan den sista trimningen. Ritningsändringen kan vara mindre; verktygskonsekvensen är det inte.
3. Avstånd från hål till böj och böjavlastning
Ett hål placerat för nära en böjlinje förvrängs och stansen kan gå sönder under formningen. En vanlig utgångspunkt är minst 2× materialtjocklek från böjlinjen, men den bättre fixeringen är ofta ett avlastningsskåra eller ett flyttat hål. Detta är ett av de enklaste DFM-exemplen eftersom det tar bort ett defektläge innan formen skärs.
4. Toleransstapel på ett motorhus
En tight coaxiality callout kan vara ett produktkrav eller en vana kopierad från en äldre ritning. På ett motorhus kan en pilotfunktion och ett tydligt referensschema skydda monteringen utan att tvinga fram 100 % mätning. DFM-frågan är inte "kan du hålla ±0,05 mm?" men "vilken funktion behöver den egentligen, och hur ska du verifiera den?"
5. Böjningsradie av kopparskena
En 1,2 mm kopparskena med en R12 innerböj kan spricka eller fjädra tillbaka beroende på fibrernas riktning. Att öppna radien, rotera den kapslade delen eller lägga till en formningskontroll kan minska skrot. Materialbesparingen är synlig, men den större vinsten är ofta en stabil böjvinkel som undviker omarbetning vid montering av batteripaketet.
6. Självnitande i ett stort elektroniskt chassi
Ett stort datorchassi med flera små fästen kan utformas för in-die nitning eller en snäpp-fit funktion istället för manuell skruvfästning. Det förändrar risken för arbete, WIP och kvalitetsflykt. Om volymen är tillräckligt hög blir verktygsinvesteringen lättare att motivera; om inte, kan en enklare fixtur vara det bättre svaret.
Dessa exempel hänför sig till riktiga delfamiljer: progressivt och djupdraget fordonsarbete, batterihöljen för elbilar och stora elektroniska chassier. En leverantörsrecension bör be om formkonceptet, remslayouten och inspektionsplanen bakom varje exempel – inte bara ett katalogfoto.
 Progressiva stansformar för fordonsmotorhus Högvolym precisionspressform för motorhus och små bildelar, lämpad för granskning av formkoncept, remslayout och inspektionsplanering. Visa produkt →
 Precisionsstämplade batterikåpor för elbilar och industriella höljen Kallvalsat stål, aluminium eller rostfritt batterikåpa delar med gradfri ytbehandling och anpassning, relevant för EV-batterihöljesexempel och leverantörsinspektionsplaner. Visa produkt →
 Stora precisionsstämplingsdelar för server- och industridatorchassi Höghållfasta stål- eller aluminiumkomponenter för serverchassier och stordatorramar, med planhet och kantinspektion lämpad för stora elektroniska chassigranskningar. Visa produkt →
De fyra tillverkningsspakarna bakom dessa exempel
DFM är inte en enda checklista. Det är en uppsättning avvägningar mellan process, material, tolerans och automatisering. De starkaste exemplen visar vilken spak som flyttades och vad den förändrade nedströms.
Processval före geometri
Vid 30 000 delar per år kanske en progressiv tärning inte betalar tillbaka; vid 300 000 kan manuell överföring vara det dyra valet. DFM börjar med att definiera volym, material och förväntad förändring innan man diskuterar en 1 mm-funktion.
Materialanvändning
En materialbesparing på 5–15 % uppväger ofta en liten cykeltidsvinst på stämplade delar med stora volymer. Kapsling, rotation och skrotskelettdesign är DFM-exempel som visas på offertbladet, inte på delritningen.
Toleransfördelning
Separera funktionskrav från processkapacitet. Om en funktion behöver en kapabel process, måste formen, mätaren och datumschemat planeras för den. Att dra åt varje förklaring "för säkerhets skull" är inte DFM; det är överförd kostnad.
Automatisering och sammanfogning
In-die gängning, nitning, mutterinsättning och sensorkontroller kan ta bort manuella operationer, men de ökar verktygskomplexiteten. Det rätta exemplet är det som balanserar arbetsbesparingar mot lanseringsrisk och underhållstillgång.
Före-och-efter jämförelse: vad en DFM granskning ska kvantifiera
En användbar DFM-recension gör varje förslag till en jämförelse. Tabellen nedan är ett illustrativt planeringsformat, inte en offert. Faktiska värden beror på materialkvalitet, presstonnage, årlig volym och leverantörens verktygsstandarder.
Designval
Som ritad risk
Praktisk DFM förändring
Citat eller lanseringseffekt
4,5 mm hål 3 mm från en krök
Hålförvrängning; slagbrott
Flytta till 7 mm från böjen och lägg till avlastningsskåra
Färre provslingor; lägre reparationsrisk
Sexstationslayout med manuell mutterinsättning
Linjebalans och kvalitetsflykt
Integrera självnitande eller in-die-tappning med sensorkontroll
Lägre arbetskraft och WIP; högre verktygskostnad
R12 innerböj på 1,2 mm kopparskena
Sprickbildning och återfjädring
Öppna till R15, orientera korn längs böjen, lägg till radiekontroll
Mindre skrot; mer stabil formning
±0,05 mm koaxialitet på motorhuset
100 % mätning av flaskhals
Definiera datumschema och pilotfunktion; slappna av icke-funktionella förklaringar
Lägre inspektionstid; tydligare PPAP
Synlig pulverlackerad yta med svetsmärken
Omarbetning och kosmetiska avslag
Flytta svetsen till den dolda sidan eller lägg till falsk kant
Färre bättringar; bättre första-pass-avkastning
Illustrativ jämförelse för granskningsplanering, inte en offert; faktiska värden beror på material, press och volym.
Den dolda kostnaden ligger i antaganden, inte presstonnage
När en stämplad del missar sitt kostnadsmål är presstonnaget sällan överraskningen. Den större avvikelsen kommer vanligtvis från toleransstapel, remslayout, skrottillägg, sekundära operationer och inspektionsplanering. Det är dessa antaganden som förtjänar en linje i granskningen.
Toleransstapel
82
Strip layout
68
Skrotbidrag
54
Sekundära operationer
47
Besiktningsplanering
31
Stapelvärdena ovan är ett relativt inflytandeindex för tidig granskningsplanering, inte uppmätta fabriksdata. Poängen är riktad: om toleransstapeln och remslayouten inte löses innan en tärning släpps, är det senare "kostnadsminskningsarbetet" vanligtvis dyrare än en ritändring. En leverantör som kan visa sin strip- och datumlogik i offertskedet är lättare att jämföra än en som bara skickar ett pris.
Där exemplen grupperas efter delfamilj
DFM-prioriteringar skiftar efter produktfamilj. Inom fordons- och elarbeten är de dominerande frågorna bildandet av fönster, materialkvalitet och dimensionell repeterbarhet. Inom elektronik och apparater dominerar ofta synliga ytor, små toleranser och monteringspassning. I industriell utrustning kan kapslingens styvhet, vibrationer och servicetillträde ha större betydelse än kosmetisk klass.
Stämpling för bilar och elbilar: 52 %
Elektronik och apparater: 28 %
Industriell utrustning: 20 %
Pajen är en illustrativ recensionsblandning baserad på de delar som beskrivs i en stämplingsleverantörs katalog – fordons- och elbilsdelar, elektronik- och apparatdelar och industriutrustning. Det är inte marknadsandelsdata. Den praktiska användningen är att bestämma vilken DFM-checklista som ska leda granskningen: formbarhet och verktygslivslängd för fordon, eller utseende, noggrannhet med små detaljer och monteringslogik för elektronik.
En praktisk granskningssekvens och ROI-testet
En DFM-recension fungerar bäst som en sekvens, inte ett enda möte. Målet är att pensionera de dyra okända innan stansen släpps och sedan hålla antagandena under förändringskontroll.
1
Definiera årlig volym, materialkvalitet och verkliga funktionskrav. Volym avgör om progressiv, överföring eller en enklare process är trovärdig.
2
Granska remsan eller den tomma layouten innan detaljerad formbarhet. Kontrollera bärarens styrka, pilotstrategi, skrotborttagning och stationsantal.
3
Utmana toleransstapeln och datumschemat. Behåll bildtexterna som skyddar passform och funktion; ta bort de som bara lägger till mätning.
4
Bygg en prototyp eller förstahandsprov som testar de riskabla funktionerna, inte bara den enkla konturen. Mät gränssnitten för böjning, hål och montering.
5
Kontrollera automatiseringsgränssnitt: sensoråtkomst, borttagning av sniglar, utrymme för verktygsunderhåll och operatörsladdning. Automatiseringsbesparingar försvinner om formen inte kan servas.
6
Frys de godkända antagandena och kontrollera senare ändringar. En formreparation eller kantjustering kan återuppta ett toleransproblem som redan var stängt.
För ROI, jämför designändringen med kostnaden den undviker, inte mot enbart delpriset. Exempel: en ritning och layoutrevidering på $1 200 undviker en omarbetning på $8 000 och två veckors test. Det är en avkastning på 6,7 gånger före skrotbesparingar, och det är lättare att försvara än ett vagt påstående om "bättre kvalitet". Om designändringen kostar mer än den förväntade verktygs- eller lanseringsbesparingen är det inte en DFM-vinst för den volymen – det är ett annat produktbeslut.
Anteckningar om underhåll, validering och efterlevnad som skyddar besparingarna
DFM-besparingar kan gå förlorade efter lansering om underhåll och validering behandlas som pappersarbete. En användbar leverantörsgenomgång kopplar ritningsändringen till kontrollplanen, formunderhållsschemat och förändringskontrollprocessen.
- Planera formunderhåll kring funktionerna som driver kvalitet: bildande av radier, trimkanter, piloter och kamytor. En beläggning eller insats kan skydda ett slitstarkt område, men det bör väljas för material och volym, inte som en standarduppgradering.
- För bil- och elprogram, anslut DFM-utgångar till PPAP, ISIR, kontrollplaner, MSA och kapacitetsstudier där så är tillämpligt. En toleransförändring som inte återspeglas i mätplanen är en lanseringsrisk, inte en besparing.
- För elektronik och apparater, bekräfta materialcertifikat, ytfinishförväntningar och tillämpliga RoHS- eller REACH-krav. Kosmetisk acceptans bör definieras med ett gränsprov eller en mätbar standard.
- Håll förändringskontrollen hårt. En stansreparation kan flytta en trimkant eller ändra en pre-pierce position; om ändringen inte granskas mot de ursprungliga DFM-antagandena, kan samma defekt återkomma i en annan form.
De mest trovärdiga DFM-exemplen är därför spårbara: en ritningsrevision, en remslayoutändring, ett toleransbeslut, en spårviddsändring och en underhållsanteckning. Den spårbarheten är det som gör en offert jämförbar och en lansering lättare att kontrollera.
Den praktiska takeawayen är enkel: be om DFM-exempel som visar en före-och-efter-konsekvens. En leverantör som kan förklara varför ett hål flyttade sig, varför en station togs bort eller varför en tolerans mildrades är vanligtvis bättre beredd att citera den del den faktiskt kan producera. Exemplen behöver inte vara dramatiska; de måste vara specifika, mätbara och knutna till verktygs- och inspektionsplanen.
Tidigare inlägg
Design för tillförlitlighet och tillverkningsbarhet: Marginaler som överlever produktion
Nästa inlägg
Anpassade metallstämplade delar för petroleumindustrin: material och inköp
Vår Produkter.
Starta ditt företag med en OEM-tillverkare här!

Ge globala kunder kompletta nyckelfärdiga lösningar
igenom
innovation!
SNABLÄNKAR
NYHETER
KONTAKTINFORMATION.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Upphovsrätt © Suzhou Shuangqisi Mould Equipment Co., Ltd. Alla rättigheter reserverade. Anpassad stämpelmatris Tillverkare av metallstämpling
