-
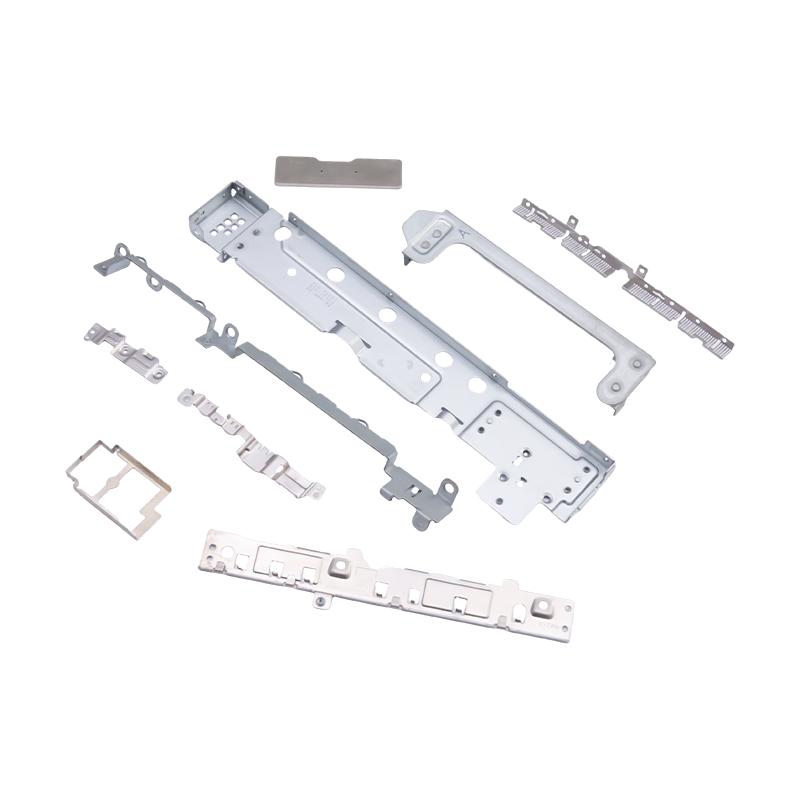
Små stämplade delar till bärbara datorer och mobiltelefoner
Som väsentliga interna komponenter för modern b...
-
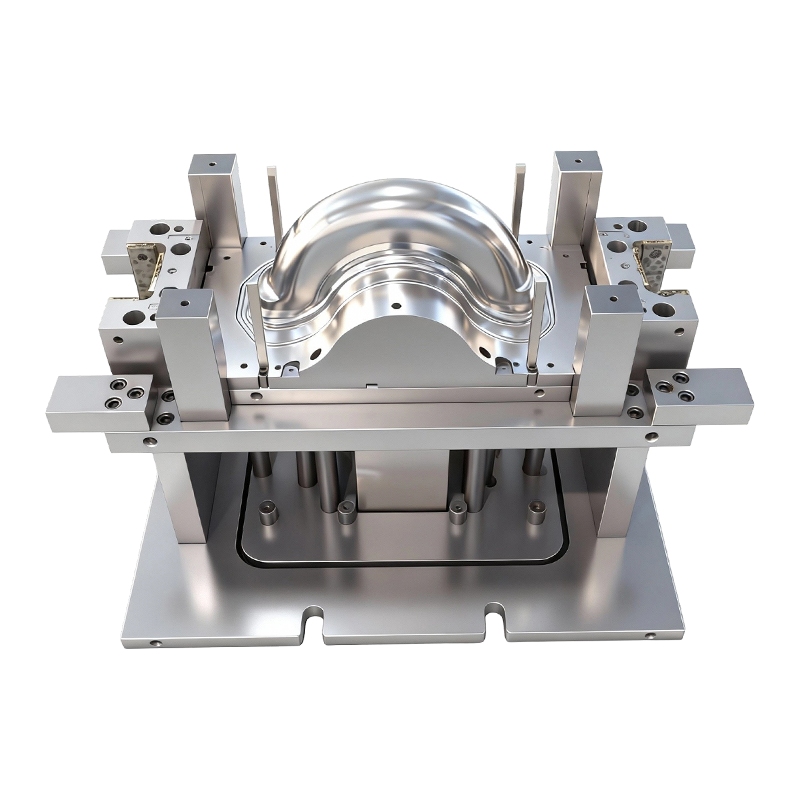
Djupdragningsform för fram- och bakhjul på tvåhjuliga elfordon
Denna djupdragningsform för fram- och bakhjul p...
-
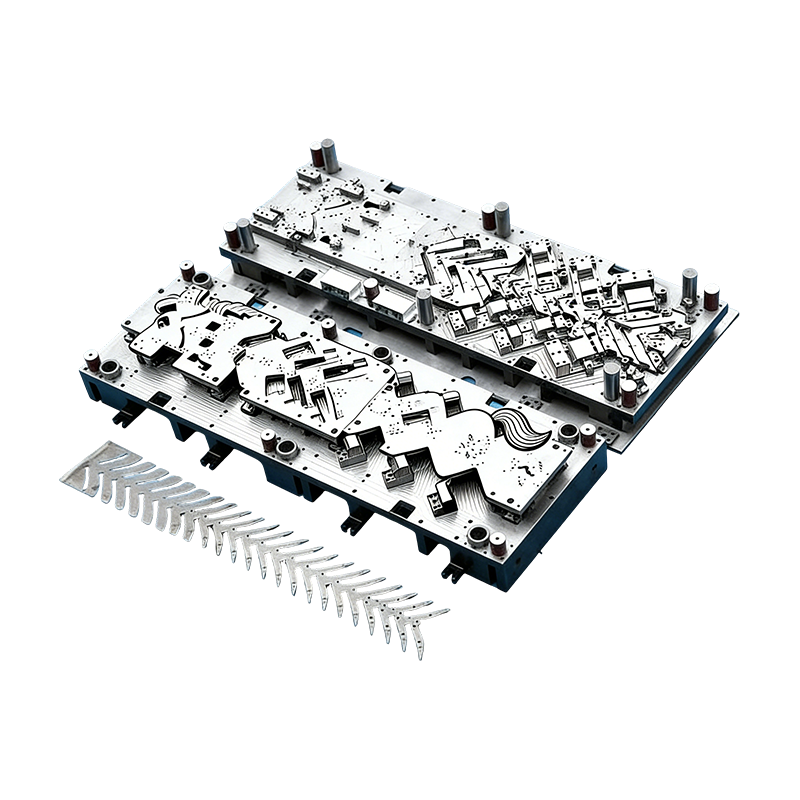
Progressiva formar för bildelar
Denna kontinuerliga form för bilmotorhus är kon...
-
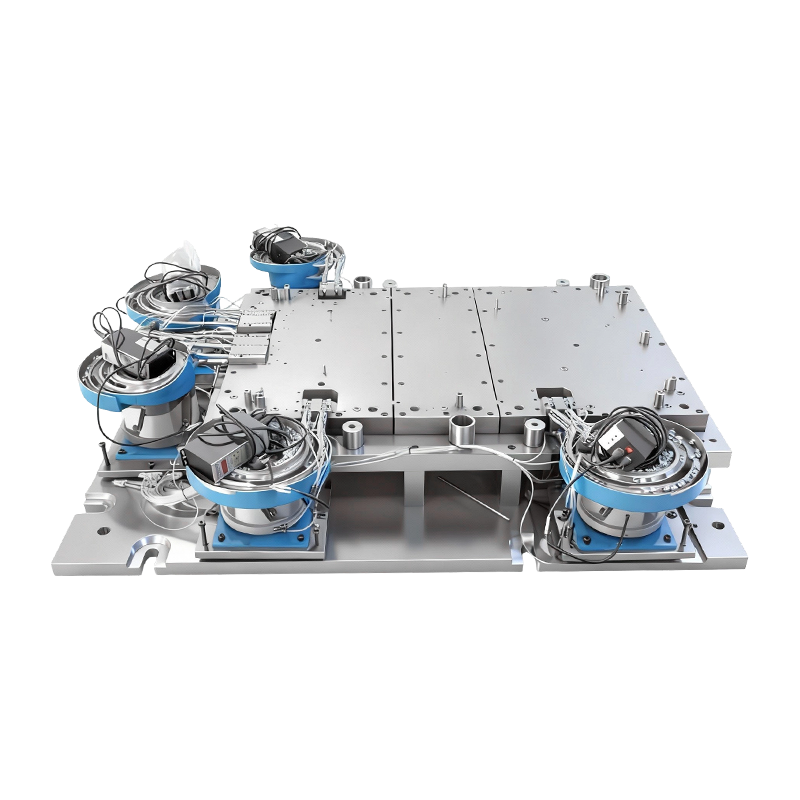
Automatisk nitform för stor datormaskinbas
Denna automatiska nitform för stor datormaskinb...
-
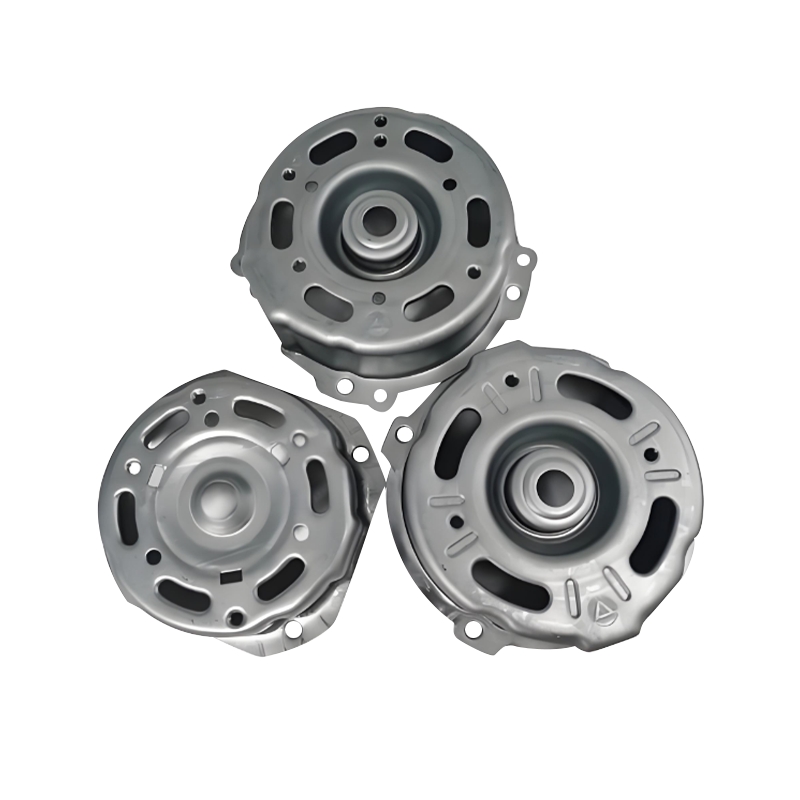
Stämplingsdelar för fordonsmotorhus
Stämplingsdelar för fordonsmotorhus är kärnkomp...
-
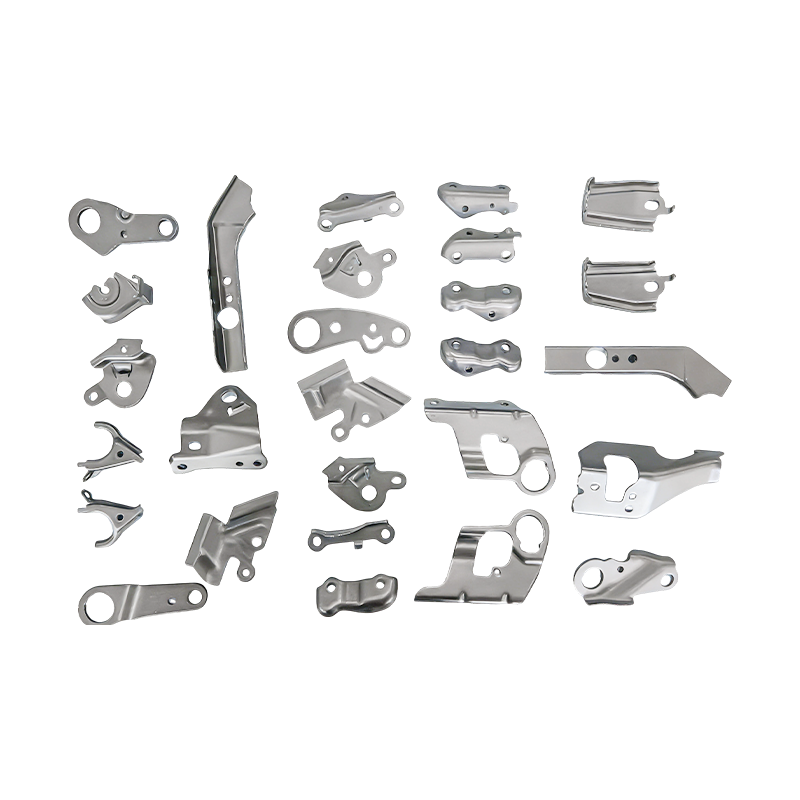
Små bildelar progressiva formstämplingsdelar
Våra progressiva formstämplingsdelar för små fo...

Branschnyheter
Hem / Nyheter / Branschnyheter / Design för tillförlitlighet och tillverkningsbarhet: Marginaler som överlever produktion
Design för tillförlitlighet och tillverkningsbarhet: Marginaler som överlever produktion
2026-11-02
En 1,5 mm HC340LA-sätesfäste klarade varje dimensionskontroll på CMM och är fortfarande sprucken under drift. Sprickan började med en inre böjradie på 0,6 mm, vilket fanns för att ritningen återanvände ett förpackningskuvert snarare än för att utmattningsbelastningen tillät det. Ingenting i den tekniska filen var fel på papperet. Marginalen hade helt enkelt inte bestämts av någon.
Det är den praktiska klyftan mellan två discipliner som vanligtvis granskas av två olika grupper. Design för tillverkningsbarhet frågar om en del kan tillverkas upprepade gånger i ett stabilt processfönster. Design för tillförlitlighet frågar sig om den fortsätter att fungera under det liv kunden antar. På stämplade delar skrivs båda svaren på samma ritning, med samma tre siffror.
Arbetsslutsats: behandla tillförlitlighetsmarginaler och tillverkningsmarginaler som en recensionspost, inte två. Böjgeometri, toleransstapel och materialtillstånd driver båda egenskaperna, och en förändring av den ena flyttar den andra. Avgör dem innan tärningen skärs och programmet får båda gratis. Avgör dem efteråt och verktyget betalas två gånger.
Där DFM och DFR delar samma spakar
Fyra variabler avgör de flesta utfallen för stämplade delar. Ingen av dem är nya idéer; Det som misslyckas i praktiken är sekvenseringen, eftersom verktygskommentarer och tillförlitlighetskommentarer landar på ritningen vid olika tidpunkter.
Formande geometri
En inre radie under 1x arktjocklek koncentrerar spänningen på den yttre fibern; under 0,5x är det en spricka som väntar på sin första utmattningscykel. För mikrolegerade kvaliteter, håll 1,5x tjocklek eller form och avlasta. Håll avstånd från hål till böj på 2t R så att hålet inte sträcker sig till en oval som senare misslyckas med en presspassning.
Toleransstapel
Plus eller minus 0,05 mm på en detalj 300 mm från datum, inuti en fyra-stations progressiv form, är ett löfte som processen inte kan hålla. Stapla toleransen med verktygsslitage, spiraltjockleksspridning och pressavböjning ingår, testa sedan om enheten fortfarande fungerar i värsta fall. Om den inte gör det, hör fixen hemma i gränssnittet, inte i en tätare utskrift.
Materialskick
En sträckningsspridning på 40 MPa mellan spolarna ändrar återfjädring, vilket ändrar den slutliga vinkeln, vilket ändrar kontaktspänningen i fogen. Ange kvalitet och leveransvillkor, begär EN 10204 3.1-certifikat och håll kornriktningen konsekvent mellan prototyp och serie så att tillförlitlighetstestet validerar den del du faktiskt kommer att skicka.
Processförmåga
En egenskap som körs på Ppk 1.0 sätter ungefär en del i 300 yttre gränser. På ett fäste byggt på 200 000 enheter per år är det en tillförlitlighetssiffra, inte en kvalitetssiffra. Ställ in Ppk 1.67 på PPAP och designa funktionen så att tärningen fortfarande håller den efter 200 000 slag av slitage.
Själva tärningskonceptet är ett tillförlitlighetsbeslut. Ett progressivt verktyg bär remsan genom varje station i ett slag, vilket tar bort återklämningsvariationer men tar bort möjligheten att korrigera en station senare utan att röra hela linjen. Transferverktyg sprider stationer över pressar, vilket gör individuell justering enklare till priset av mer hantering. Granskning progressiv kontra överföringsstämpling tidigt avgör vanligtvis vilka toleranser som är realistiska innan en enskild dimension väljs.
 Progressiva stämpeldynor för bilmotorhus Anpassade kontinuerliga stansar för motorhus och små delar av stora volymer, byggda för precision, slitstyrka och underhållbar massproduktion. Visa produkt →
DFM och DFR jämfört: Olika mål, delad bevis
Att hålla de två kolumnerna åtskilda är användbart även i en gemensam granskning, eftersom de optimerar olika saker och konsumerar olika data.
Tabell 1: De två disciplinerna läses som separata kolumner på ett granskningsformulär men konvergerar på samma kritiska egenskaper.
Kostnadskurvan som ingen argumenterar med förrän verktyg finns
Den relativa kostnaden för att korrigera en enskild defekt med stämplad del ökar kraftigt, och det skarpaste steget är inte det som de flesta lag planerar för.
Koncept 1x
Designfrysning 8x
Formbyggd 45x
PPAP 120x
Fält 400x
Det femfaldiga hoppet mellan designfrysning och formkonstruktion är det som är viktigt, eftersom det är den sista punkten där geometrin kan röra sig utan att röra stål. Fjäderkompensation, tillägg och trimlinjeändringar är billiga på en skärm och dyra i en press: ett omskuret stansblock innebär veckors presstid, ett nytt testprogram och omvalidering av varje egenskap som rörde sig. En tillförlitlighetsmarginal som kommer fram till PPAP är därför en tillverkningskostnad lika mycket som en ingenjörskostnad.
Där stämplade delars tillförlitlighetsarbete koncentreras
Fördelningen nedan är en planeringsvy av hur innehåll med stämplade delar vanligtvis delar sig mellan slutmarknader, som används för att storleksgranska kapacitet snarare än för att beskriva uppmätta marknadsandelar.
Fordons- och elbilars struktur, batteri- och samlingsskenas innehåll på cirka 46 procent bär den tyngsta dubbla bördan, eftersom krasch, tätning och elektriska krav sitter på samma del.
- 46 % Kaross för fordon och elbilar, batteri, samlingsskena
- 24 % Konsumentelektronik och apparathöljen
- 18 % Industriell utrustning såsom servodrifter och kompressorer
- 12 % Tvåhjuliga och tunga lastbilsdelar
Batteriskyddsplåtar och kopparskenor är det tydligaste fallet. Tillförlitlighetskravet är tätning, stabil kontaktmotstånd och termisk cykling utan sprickbildning; kravet på tillverkningsbarhet är dragdjup, ämneshållarkraft och återfjädringskontroll. De två drar i motsatta riktningar, och delen blir billig först när båda löses i samma iteration istället för i följd.
 Precision batterikåpa stämpling delar Anpassade stämplade batterihölje i stål, aluminium eller rostfritt stål, med snäva toleranser och alternativ för hål, flänsar och böjning. Visa produkt →
En recensionssekvens som överlever kontakt med produktion
Sekvensen är viktigare än grundligheten. Dessa fem steg fungerar i den angivna ordningen och är svåra att eftermontera senare.
Steg 1 - Definiera fel
Skriv feldefinitionen före eventuell tolerans: belastning, cykelantal, miljö, acceptabel läckagehastighet eller motståndsdrift. Tillförlitlighet kan inte granskas mot ett odefinierat kriterium.
Steg 2 - Kartlägg fönstret
Matcha delen till formtypen, trycktonnage och spolbredd som faktiskt är tillgängliga, flagga sedan varje funktion som sitter utanför ett fönster som redan är beprövad i stämplingsform och stämpeldelstillverkning .
Steg 3 - Stapla realistiskt
Bygg upp stapeln med slitagetillägg och materialspridning inkluderat, inte med nominella värden. Bekräfta sedan att monteringen fortfarande fungerar i värsta fall snarare än i nominellt fall.
Steg 4 - Korskolla båda listorna
Testa varje tillförlitlighetsartikel mot en tillverkningsgräns: böjradie mot utmattningslivslängd, beläggning mot kontaktmotstånd, skuren kantkvalitet mot sprickinitiering.
Steg 5 - Stäng med en kontrollplan
Koppla formunderhållsintervallen till antalet slag, övervaka kapaciteten på de kritiska egenskaperna och verifiera båda egenskaperna igen efter någon teknisk förändring.
Automatisering förändrar denna bild på ett specifikt sätt. Robotöverföring och integrerade linjekontroller minskar hanteringsskador mellan stationer, vilket underlättar tillförlitligheten, men de lägger till repeterbarhet för klämmor och sensortillförlitlighet som nya variabler som ingen ritning fångar.
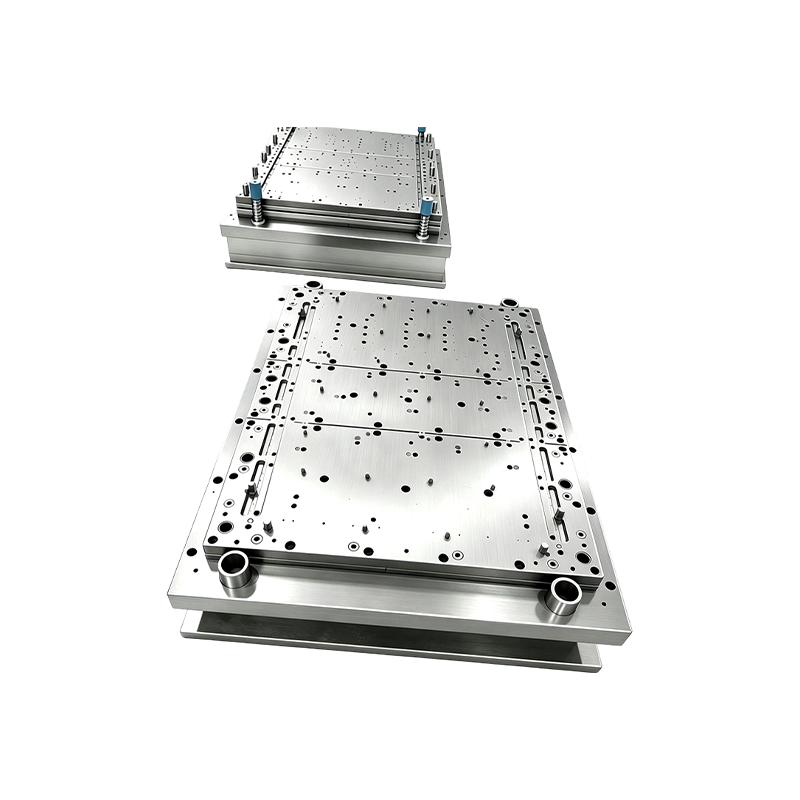 Anpassad stämplingsautomationsutrustning och nyckelfärdiga projekt Anpassad stämplingsautomationsutrustning erbjuds som nyckelfärdiga projekt, med tillhörande produktionsutrustning konfigurerad efter kundens behov för kostnadseffektiv stämplingsoperation. Visa produkt →
Underhåll, dokumentation och efterlevnad
Marginaler överlever bara om pappersarbetet skyddar dem efter att serieproduktionen startar.
- Håll kontrollplanen och FMEA-revisionen låst till ritningsrevisionen; varje formreparation som ändrar form utlöser en ny PPAP och ett meddelande om kundändring.
- Sätt kapacitetsmål uttryckligen: Ppk 1,67 vid PPAP på kritiska egenskaper, 1,33 i serieproduktion, med mätare repeterbarhet under 10 procent på samma funktioner.
- Kom överens om korrosionstimmar enligt ASTM B117 innan du citerar, eftersom efterbehandlingsvägen kan tvinga fram geometriändringar som aldrig var prissatta.
- Registrera materialvärmenummer mot spolar och behåll partiprover, med stöd av EN 10204 3.1-certifikat.
- Schemalägg stansunderhåll i drag snarare än kalenderdagar och designa slitagetillägg i stansar och stansblock så att den första reparationen inte förskjuter det nominella.
- Hantera marknadsefterlevnad separat från teknik: RoHS- och REACH-deklarationer för elektroniska stämplingar, dimensionsrapporter för fordon och en dokumenterad avvikelseprocess så att en tillfällig koncession aldrig blir den permanenta ritningen.
Tillförlitlighet och tillverkningsbarhet är inte två projekt som löper parallellt. De är en uppsättning marginalbeslut uttryckta i böjradier, toleransstaplar och materialförhållanden, och de är billigast i det ögonblick som ritningen fortfarande är mjuk. En del som inte kan formas tillförlitligt kommer inte heller att vara tillförlitlig i fält; det kommer helt enkelt att misslyckas senare, till ett högre pris.
Tidigare inlägg
Ingen tidigare artikel
Nästa inlägg
Design för tillverkningsbarhet Exempel som förändrar metallstämplingscitat
Vår Produkter.
Starta ditt företag med en OEM-tillverkare här!

Ge globala kunder kompletta nyckelfärdiga lösningar
igenom
innovation!
SNABLÄNKAR
NYHETER
KONTAKTINFORMATION.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Upphovsrätt © Suzhou Shuangqisi Mould Equipment Co., Ltd. Alla rättigheter reserverade. Anpassad stämpelmatris Tillverkare av metallstämpling
