-
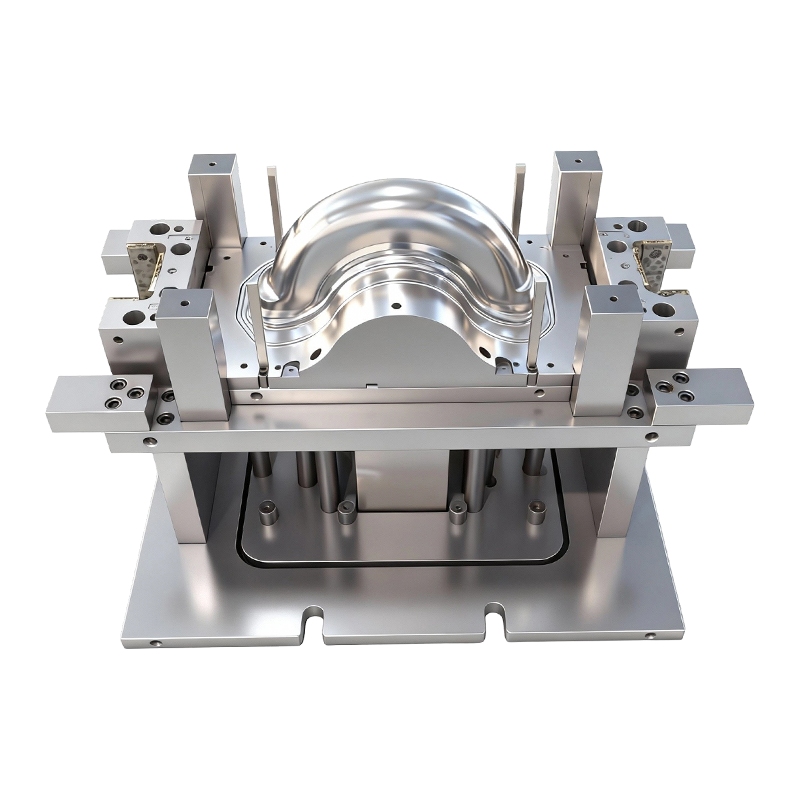
Djupdragningsform för fram- och bakhjul på tvåhjuliga elfordon
Denna djupdragningsform för fram- och bakhjul p...
-
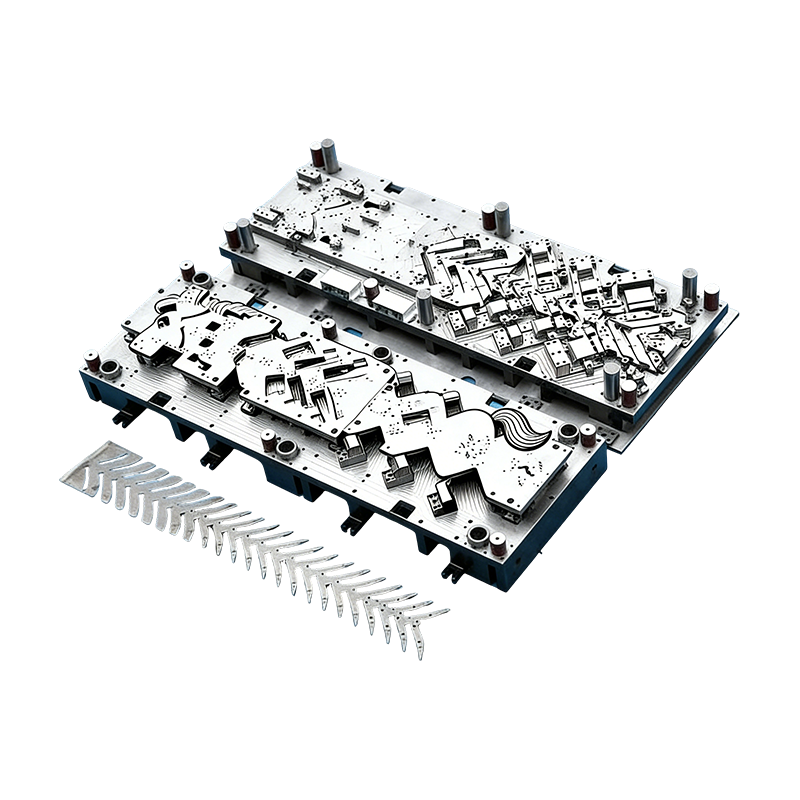
Progressiva formar för bildelar
Denna kontinuerliga form för bilmotorhus är kon...
-
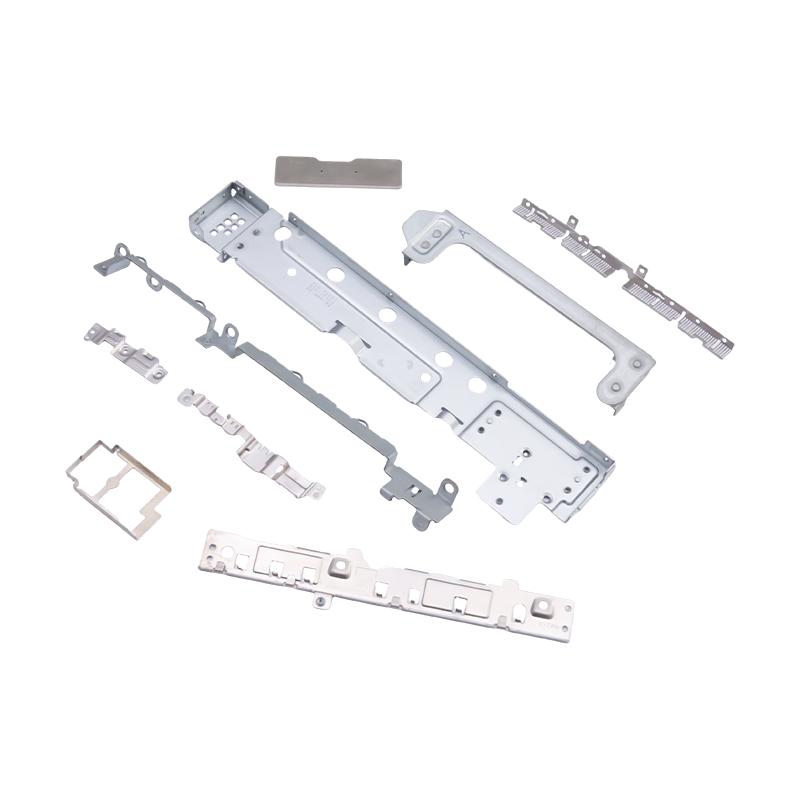
Små stämplade delar till bärbara datorer och mobiltelefoner
Som väsentliga interna komponenter för modern b...
-
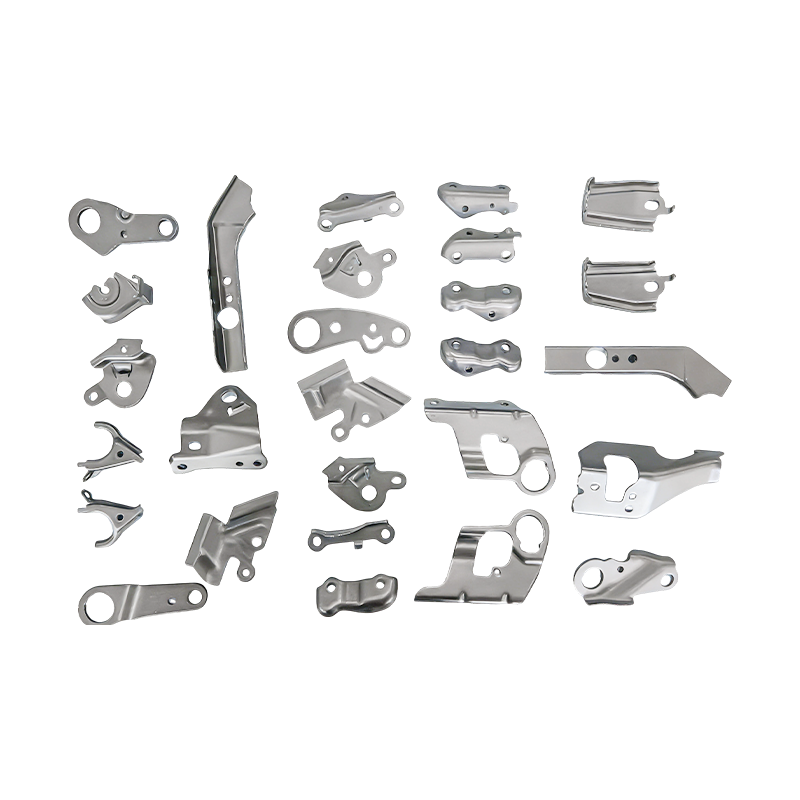
Små bildelar progressiva formstämplingsdelar
Våra progressiva formstämplingsdelar för små fo...

Branschnyheter
Hem / Nyheter / Branschnyheter / Compound Die vs Progressive Die: Skillnader, applikationer och hur man väljer
Compound Die vs Progressive Die: Skillnader, applikationer och hur man väljer
2026-09-24
Compound Die vs Progressive Die: The Core Difference
En sammansatt form kan förvandla en remsa till en färdig bricka i ett enda tryck. En progressiv form kan bära samma remsa genom ett dussin stationer innan en anslutningsterminal slutligen skärs loss. Båda är precisionsstämplingsverktyg byggda för massproduktion, men ändå löser de väldigt olika problem.
Skillnaden beror på processlogik. En sammansatt form fullbordar flera operationer samtidigt på en station . En progressiv tärning fullbordar dem sekventiellt över flera oberoende stationer . Den enda distinktionen driver allt annat: precision, formningsförmåga, utmatningshastighet och kostnad. Köpare behandlar ofta de två som utbytbara, och det antagandet är där många verktygsbudgetar går fel.
Hur varje tärning fungerar
En sammansatt form har en arbetsstation. I ett enda slag sker operationer som piercing och blankning i samma position. Arbetsstycket stannar på ett referenspunkt och skiftar aldrig, så det lämnar formen som en färdig del efter en tryckcykel. Logiken är enkel: en station, flera operationer samtidigt.
En progressiv tärning arrangerar dussintals stationer, i komplexa fall, längs matningsriktningen. Remsan avancerar ett steg för varje slag, och varje station sköter sin egen uppgift: piercing, bockning, formning, nitning eller skärning. Delen förblir fäst vid bärremsan genomgående och separeras endast vid slutstationen.
Rent praktiskt beter sig en sammansatt stans som ett enda exakt snitt, medan en progressiv stans beter sig som en kompakt produktionslinje byggd inuti ett verktyg. Varje tillvägagångssätt har ett naturligt hem, och avsnitten nedan visar var gränsen går.
Precisions- och toleranskontroll
Eftersom varje skäregg i en sammansatt form arbetar från samma datum, kan hål-till-hål-position, koncentricitet och planhet hållas mycket tätt. Det finns ingen tonhöjdsackumulering, eftersom delen aldrig rör sig mellan operationerna. Detta gör den sammansatta formen till det naturliga valet för plana delar där hålets placering är kritisk, såsom precisionsskyddsplåtar eller tunna plana terminaler.
Platthet förtjänar ett särskilt omnämnande. I en sammansatt stans pressas arbetsstycket och kastas ut som en helhet, vilket hjälper till att hålla tunna platta delar fria från deformation. Delar som måste sitta jämnt mot en passande yta har ofta nytta av detta.
Progressiva stansar matar fram remsan steg för steg, så en liten tolerans kan byggas upp mellan stationerna. Enkelhålsnoggrannheten är därför något lägre än vad en sammansatt stans kan leverera. För de flesta precisionshårdvara håller sig skillnaden väl inom toleransen, och det är priset som betalas för mycket större processflexibilitet. När hål måste placeras i förhållande till varandra med extrem noggrannhet, kan bra formdesign också genomborra dem på samma station för att hålla dem på en referens.
Formningsförmåga
En sammansatt form koncentrerar varje skärstruktur till en station, och det begränsar vad den kan göra. Strukturell interferens utesluter komplex böjning, djupdragning och in-die nitning, så dess omfattning är i huvudsak platt blanking och piercing.
Progressiva dies delar upp arbetet i separata stationer som inte stör varandra. Detta möjliggör böjning, ritning, formning, in-die-nitning och även in-line-detektering. För oregelbundna delar med flera böjar och funktioner är den progressiva formen det enda praktiska sättet att nå automatiserad volymproduktion.
En användbar tumregel: om den färdiga delen är platt är en sammansatt tärning värd att överväga. Om den har en böjning, en form eller en sammansatt funktion, går samtalet nästan alltid över till progressiva verktyg.
Produktionshastighet och volym
En sammansatt stans levererar en färdig del per slag, men den beror på matning och urladdning i ett stycke, så dess rytm är måttlig. Den passar låga till medelstora volymer av platta delar med hög precision. Det är också lätt att felsöka, och dess noggrannhet förblir stabil över långa körningar.
En progressiv stans körs på kontinuerlig bandmatning med hög stämplingsfrekvens. När remsan väl är laddad kan pressen köras långa sträckor med liten övervakning. Det är därför progressiva verktyg dominerar högvolym, höghastighetsarbete inom fordonselektronik, ny energi och tillverkning av anslutningsterminaler.
Volymen påverkar också materialanvändningen. En progressiv form behöver en hållare för att hålla delen i remsan, vilket kan förbruka mer material på enkla former. På en mycket stor körning uppvägs detta vanligtvis av hastighet och arbetsbesparingar, men på en liten körning av platta delar kan det tippa tillbaka balansen mot en sammansatt tärning.
Verktygskostnad och underhåll
Sammansatta formar är enkla i strukturen, billiga att bygga, snabba att leverera och lätta att underhålla. För små batchorder erbjuder de utmärkt värde, även om deras processomfång är smalt.
Progressiva matriser innebär en komplex design med flera stationer, högre teknisk svårighet, högre initialkostnad och längre ledtid. I gengäld erbjuder de lång livslängd och stabil drift. När verktygsinvesteringen är spridd över en stor serie, enhetskostnaden sjunker mycket lågt , som passar långsiktiga, stabila batchprojekt.
Underhållet följer samma mönster. En sammansatt form kan vanligtvis servas med rutinmässig skärpning och inspektion. En progressiv tärning behöver professionellt underhåll och noggrann felsökning, eftersom en sliten stans på en station kan påverka varje station efter den.
Typiska applikationer
Sammansatta matriser används för packningar, brickor, plana plåtar, precisionstäckplåtar, plana terminaler och andra ultratunna plana delar med strikta hålkoncentricitets- och planhetskrav.
Progressiva matriser används för anslutningsterminaler, reläkontakter, nya energiskrapneler, batterikontakter, böjda clips, oregelbundna skärmningsburkar och nitade sammansättningar. Om ditt projekt involverar dessa formade komponenter, vårt utbud av anpassade metallstämplingsdelar är ett bra ställe att börja.
| Jämförelse | Compound Die | Progressive Die |
|---|---|---|
| Processlogik | Samtidig drift på en station | Sekventiella operationer över flera stationer |
| Precision | Mycket hög, ingen kumulativ tolerans | Hög, med mindre tonhöjdsfel |
| Formningskapacitet | Endast platt blanking och piercing | Böjning, ritning, nitning med mera |
| Produktionsläge | Utgång i ett stycke, medelhastighet | Kontinuerlig bandmatning, hög hastighet |
| Volym | Liten till medelstor | Hög till mycket hög |
| Verktygskostnad | Lägre initialkostnad | Högre initialkostnad, lägre enhetskostnad vid massproduktion |
| Underhåll | Lätt | Kräver professionellt underhåll och felsökning |
Material och deldesign överväganden
Materialtjocklek och typ påverkar beslutet lika mycket som delens form. Mycket tunt material är lätt att förvränga när det trycks genom många stationer, vilket är en anledning till att ultratunna platta delar ofta hålls i en sammansatt form. Hårdare eller fjädrande material, å andra sidan, kan behöva de kontrollerade formningsstegen som endast en progressiv layout kan ge.
Deldesign spelar också roll. Klt placera hål för nära en kant eller en böjlinje kan orsaka deformation i båda formtyperna. Att granska ritningen för tillverkningsbarhet innan verktyget börjar är mycket billigare än att korrigera formen efteråt, och små designjusteringar kan ofta flytta en del från en komplex verktygsväg till en enklare.
Slutligen, fundera på vad som händer efter stämplingen. Plätering, värmebehandling eller monteringssteg kan sätta ytterligare gränser för gradhöjd, planhet och dimensionell stabilitet, och dessa gränser bör överenskommas innan formen konstrueras.
Vanliga misstag när du väljer en tärning
De flesta verktygsproblem går tillbaka till en oöverensstämmelse mellan formtypen och de verkliga kraven i projektet. Fyra mönster dyker upp upprepade gånger:
- Att välja en progressiv form för en kort sikt och sedan upptäcka att verktygskostnaden dominerar priset på varje del.
- Att välja en sammansatt form för en del som senare får en liten böjning eller präglad funktion, vilket tvingar fram en kostsam omdesign.
- Att specificera toleranser snävare än funktionen kräver, vilket driver projektet mot dyrare verktyg utan verklig fördel.
- Ignorerar årsprognosen. En del som börjar på några tusen bitar kan växa till ett långsiktigt program, och verktygsplanen bör tillåta det.
Genom att dela den förväntade volymen och hela uppsättningen funktioner med din verktygspartner i början undviker du de flesta av dessa problem.
När båda dörtyperna samarbetar
Valet är inte alltid antingen-eller. Vissa projekt använder en sammansatt form för att producera ett platt ämne med tätt placerade hål, och en separat formningsform för att lägga till böjar efteråt. Andra använder en progressiv form för den formade kroppen och en sekundär operation för en kritisk egenskap.
Dessa hybridrutter är vettiga när en funktion kräver positionsnoggrannhet på sammansatt nivå medan resten av delen behöver formas. En erfaren verktygsingenjör kommer att väga den extra hanteringen mot den uppnådda noggrannheten och rekommendera den enklaste vägen som uppfyller ritningen.
Hur man väljer rätt stans för din del
Börja med tre frågor. Är delen platt eller behöver den böjas och formas? Hur snäva är toleranserna för hålposition och planhet? Och vad är den förväntade årliga produktionen?
Välj en sammansatt form för platta delar med hög precision och små partier. Välj en progressiv form för komplexa delar och höghastighets automatisk massproduktion. Inte heller är bättre i alla fall; var och en passar olika scenario, och den bästa lösningen är den som är anpassad till detaljens struktur, toleranskrav och årlig volym.
Arbetar med Suzhou Shuangqisi Mould Equipment Co., Ltd. om stämplingsverktyg och delar
At Suzhou Shuangqisi Mould Equipment Co., Ltd. , ser vi valet av formverktyg som ett tekniskt beslut snarare än ett försäljningsmässigt. Våra ingenjörer granskar din ritning, toleranskrav och årlig volym, och rekommenderar sedan verktygsvägen som balanserar precision, effektivitet och produktionskostnad.
Du kan utforska vår precisionsstansar i metall om du behöver verktyg för din egen produktionslinje, eller arbetar med oss på färdiga komponenter genom vår metallstämplande delar service. Skicka oss din delritning och förväntad volym, och Suzhou Shuangqisi Mould Equipment Co., Ltd. återkommer med ett verktygs- och offertförslag.
Tidigare inlägg
In-die Nitning för progressiva stämplingsverktyg: principer och tillämpningar
Nästa inlägg
Leverantörer av aluminiumstämpel: Hur man utvärderar förmåga, risk och passform
Vår Produkter.
Starta ditt företag med en OEM-tillverkare här!

Ge globala kunder kompletta nyckelfärdiga lösningar
igenom
innovation!
SNABLÄNKAR
NYHETER
KONTAKTINFORMATION.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Upphovsrätt © Suzhou Shuangqisi Mould Equipment Co., Ltd. Alla rättigheter reserverade. Anpassad stämpelmatris Tillverkare av metallstämpling
