-
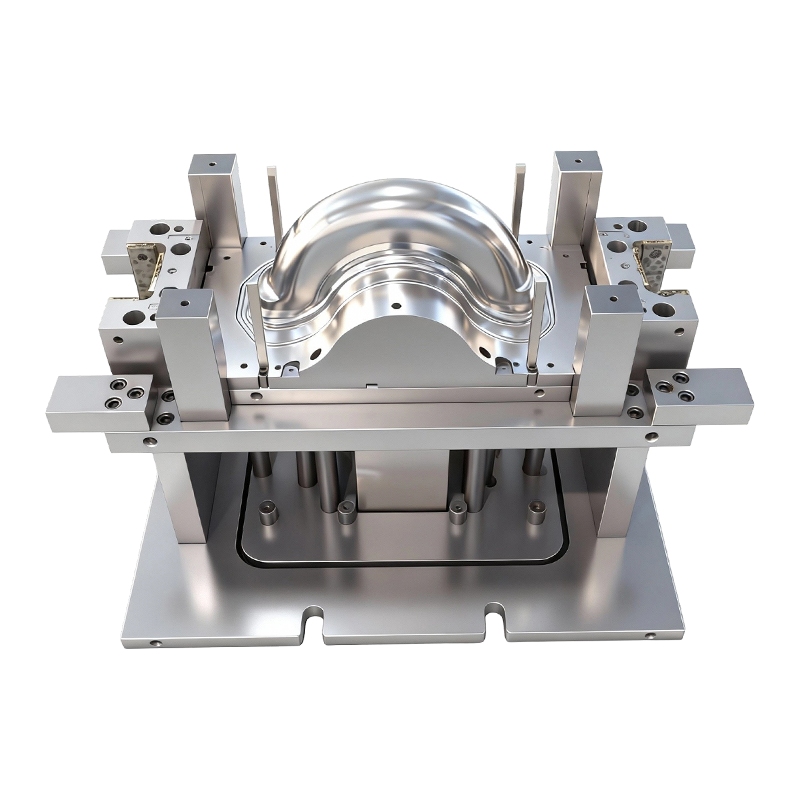
Djupdragningsform för fram- och bakhjul på tvåhjuliga elfordon
Denna djupdragningsform för fram- och bakhjul p...
-
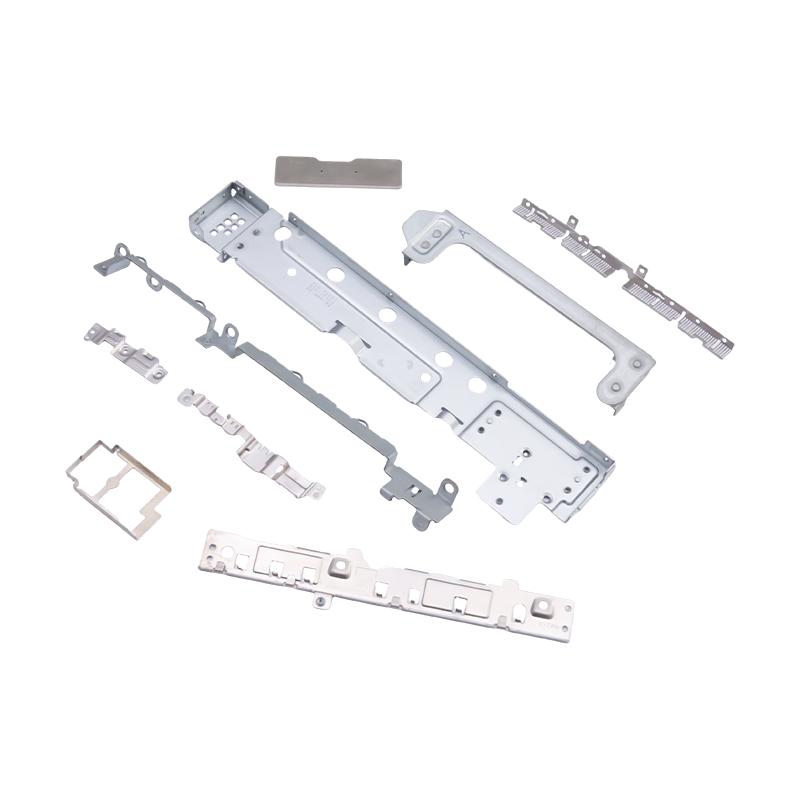
Små stämplade delar till bärbara datorer och mobiltelefoner
Som väsentliga interna komponenter för modern b...
-
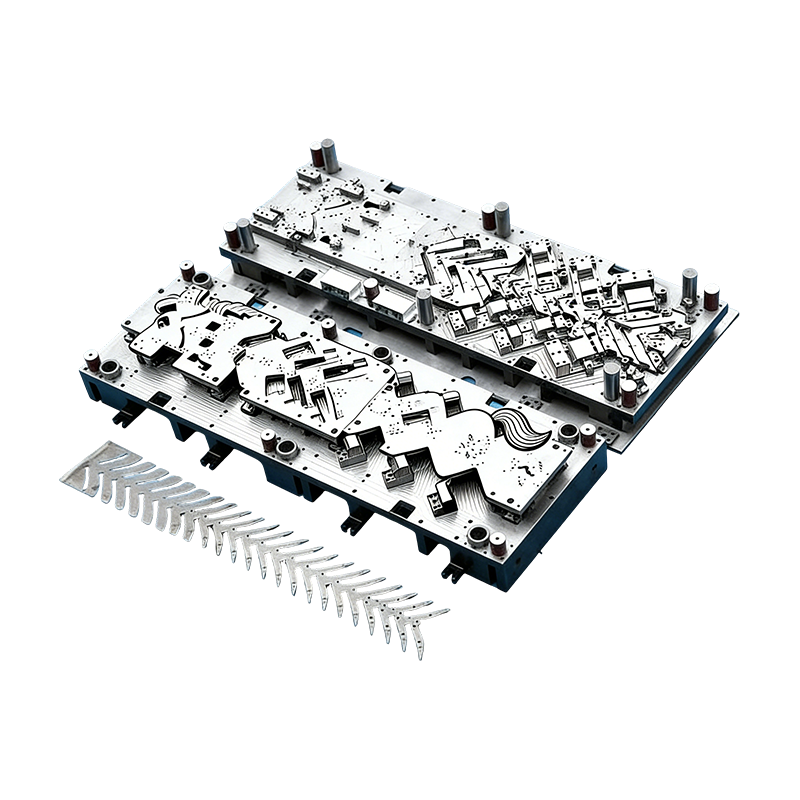
Progressiva formar för bildelar
Denna kontinuerliga form för bilmotorhus är kon...
-
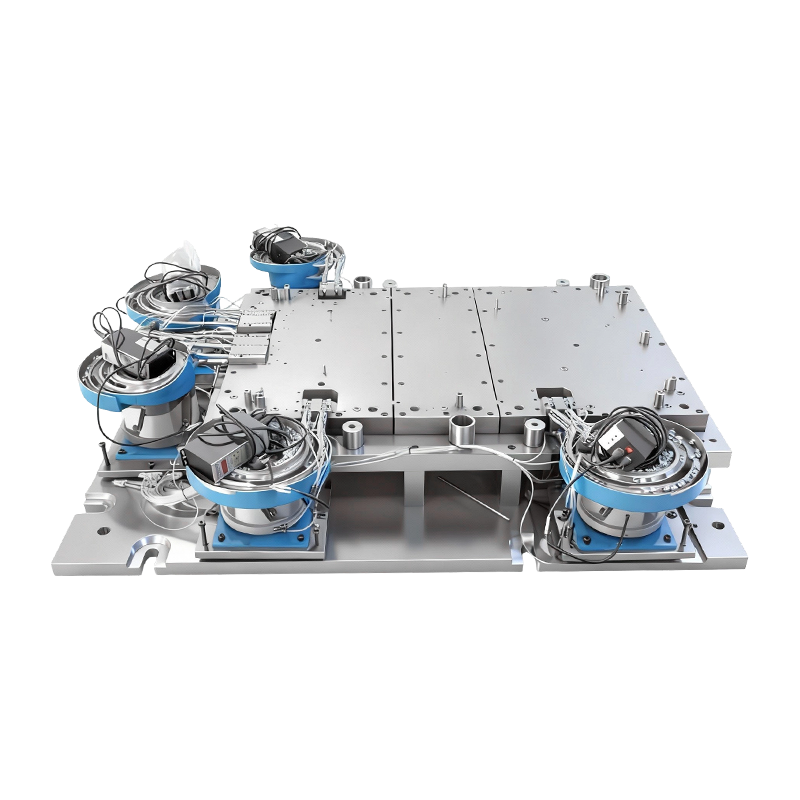
Automatisk nitform för stor datormaskinbas
Denna automatiska nitform för stor datormaskinb...
-
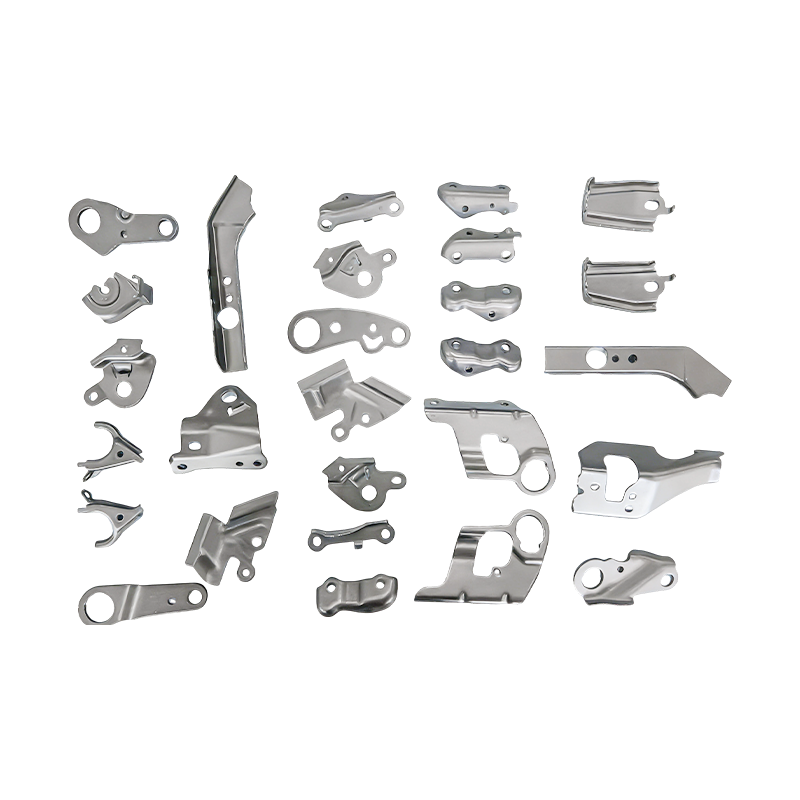
Små bildelar progressiva formstämplingsdelar
Våra progressiva formstämplingsdelar för små fo...
-
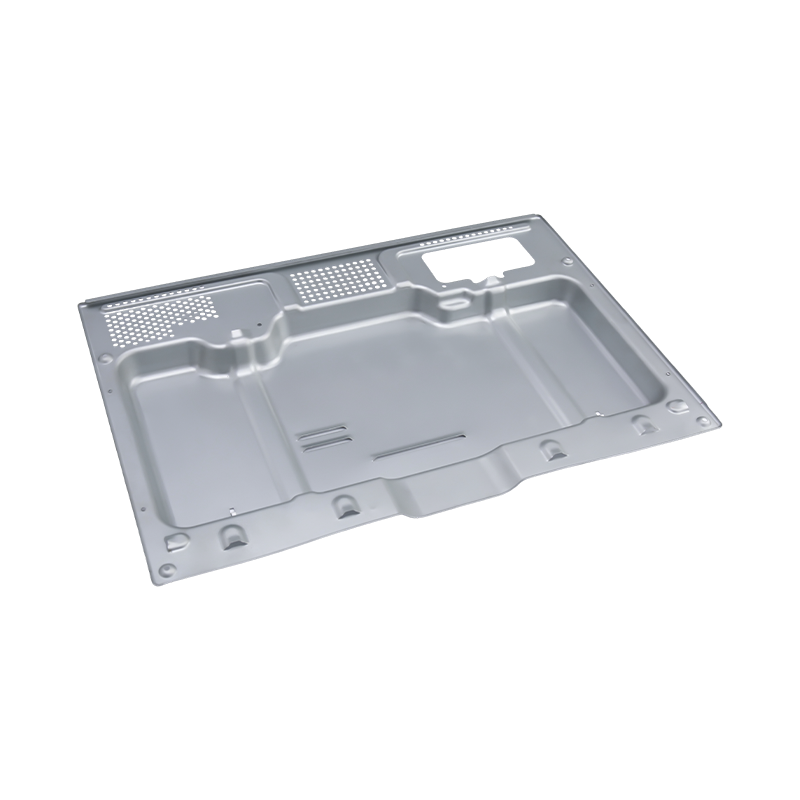
High-end ugnsstämpeldelar
Våra avancerade ugnsstämpeldelar är precisionst...

Branschnyheter
Hem / Nyheter / Branschnyheter / Leverantörer av aluminiumstämpel: Hur man utvärderar förmåga, risk och passform
Leverantörer av aluminiumstämpel: Hur man utvärderar förmåga, risk och passform
2026-09-20
Varför aluminiumstämpelleverantörer misslyckas efter den första leveransen
En stämplad batteribricka i aluminium som passerar prototypprover kan fortfarande misslyckas vid 50 000 enheter om leverantörens slitagetillägg aldrig modellerades. Detsamma gäller för en kopparskena som uppfyller konduktivitetsspecifikationerna men utvecklar kantsprickor efter tre omslipningar. Aluminium beter sig annorlunda än stål: det slits, fjädrar tillbaka och galopperar genom stansspel. De bästa leverantörerna av aluminiumstämpel är inte bara de som har det lägsta kilopriset. De kontrollerar legeringstemperering, underhåll av formverktyg och övergången till automatisering.
Kärnslutsats
Välj leverantörer av aluminiumstämpel på fyra verifierade funktioner: (1) formdesign för den specifika legeringen och härdningen, (2) dokumenterad formunderhåll och omslipningsregister, (3) intern eller noggrant kontrollerad automatisering för progressiva och överföringsoperationer, och (4) ett kvalitetssystem som tar prov på först-off- och sist-off-delar. Pris följer dessa fyra; det ska inte leda dem.
Vad förändras när du stämplar aluminium istället för stål
Aluminiumstämpling är inte en drop-in ersättning för stålstämpling. Metallen har ungefär en tredjedel av stålets elasticitetsmodul, så återfjädringen är större och mindre förutsägbar. Dess lägre formbarhet i vissa temperaturer innebär att djupdragning kräver större formradier, bättre smörjning och ibland mellanglödgning. Tabellen nedan sammanfattar de praktiska skillnaderna som påverkar leverantörsvalet.
Legering och Temperation
1100 och 3003 är mjuka och formar sig lätt men saknar styrka. 5052 erbjuder en balans för konsoler och kapslingar. 6061-T6 är stark men spricker i snäva kurvor om du inte designar för det. En duktig leverantör frågar efter temperamentet innan han citerar formen.
Dysrensning och slitage
Aluminium galler och bygger upp på formkanterna. Frigången måste vara 8–12 % av tjockleken för många legeringar, och formarna behöver polerade räfflor, frekvent omslipning och ibland hårdmetallskär. Leverantörer som kör stålformar på aluminium kommer att producera slivers och tear-outs.
Automation Handoff
Progressiva och överföringsformar för aluminium behöver skonsammare matningssystem, smörjmedel som motverkar repor och skrotborttagning som inte repar ytan. Automation som fungerar för kallvalsat stål behöver ofta omtimning och mjukare gripdon för aluminium.
Om du jämför progressiv och överföringsmetallstämpling , ändrar aluminiumfaktorn cykeltiden och antaganden om matriskostnad som du bör använda.
Leverantörstyper jämförda med de mätvärden som spelar roll
Aluminiumstämpelleverantörer delas in i tre breda verksamhetsmodeller. Tabellen nedan jämför dem med avseende på formägande, legeringsexpertis, automatisering och risk. Siffrorna är typiska intervall från att citera och granska stämplade delar, inte garantier.
De dolda kostnaderna som dyker upp efter tre månader
Inköpspris per del syns. Formunderhåll, skrot och sekundär verksamhet är det inte. I en granskning av aluminiumstämplingsprojekt visas följande kostnadsdrivande vanligtvis efter de första 90 dagarna. Staplarna visar deras ungefärliga andel av oväntade kostnadsöverskridanden.
Dö omarbetning
35 %
Skrottakt
25 %
Återslipa driftstopp
18 %
Sekundär ops
12 %
Logistik
10 %
Formomarbetning och skrot är de största dolda kostnaderna eftersom aluminiumverktyg slits snabbare och processfönster är smalare. En leverantör som spårar träff- och omslipningsintervall kan ange ett realistiskt styckepris. En som inte gör det kommer att täcka dessa kostnader genom ändringsorder.
Där aluminiumstämplade delar används
Efterfrågan på aluminiumstämpling är inte enhetlig. Cirkeldiagrammet nedan visar en representativ fördelning av applikationer för en leverantör som betjänar fordons-, elektronik- och industrikunder. Elfordon och batterisystem driver nu den största andelen.
- Fordon och elbilar (42 %) — batterikåpor, motorhus, samlingsskenor, stolsramar
- Elektronik (26 %) — bärbar datorchassi, serverställ, ugnspaneler
- Industriell utrustning (16 %) — Servodrivhus, kompressordelar
- Vitvaror (10 %) — små hushållsapparater skal och fästen
- Övrigt (6 %) — Specialkapslingar och hårdvara
 Batterilock stämplande delar Våra batterilocksstämpeldelar är precisionstillverkade komponenter designade för bil-, industri- och energilagringsbatterihöljen. Tillverkad av högkvalitativ... Visa produkt →
Batterilocksstämpling är ett bra exempel på en del som ser enkel ut men kräver noggrann kontroll av planhet, kantkvalitet och dimensionsstabilitet efter formning. Leverantörer som redan producerar dessa delar för EV-program förstår legerings- och formkraven.
En urvalsprocess i fem steg för aluminiumstämpelleverantörer
Använd den här sekvensen för att jämföra leverantörer utan att gå vilse i kalkylblad. Varje steg producerar ett dokument som du kan hålla en leverantör till.
Steg 1
Definiera legeringen och toleransstapeln
Skriv temperament, tjocklek och kritiska dimensioner. En 0,2 mm böjradie i 6061-T6 är en annan process än samma radie i 5052-H32. Skicka stacken med RFQ.
Steg 2
Granska underhållsjournaler
Fråga efter omslipning av stockar, träffräknare och skrotpriser för liknande aluminiumjobb. En leverantör som inte kan visa livslängdsdata gissar på ditt styckpris.
Steg 3
Kör en pilot med förmågastudie
Kräv en körning på 300 delar med Cpk på de kritiska måtten. Aluminiumfjädring kan ändra medelvärdet efter de första hundra träffarna. Piloten avslöjar den förändringen.
Steg 4
Verifiera automatiseringsöverlämning
Om delen körs på en progressiv form för bildelar , titta på matningen, borttagning av skrot och utmatning av delar. Aluminium repar lätt; automatiken måste hantera det utan kosmetiska skador.
Steg 5
Lås in ett serviceavtal
Definiera omslipningsintervall, extra stansinsatser och svarstid för stansreparationer. Den lägsta offerten utesluter ofta dessa, och de blir den verkliga kostnaden.
 Stämplingsautomationsutrustning Suzhou Shuangqisi Mold Equipment Co., Ltd., beläget på Yexin Road 118, Wujiang District, Suzhou City, har 60 teknisk personal. Genom de gemensamma ansträngningarna och fortsatta... Visa produkt →
Automation är inte en eftertanke för aluminium. En dedikerad stämplingsautomationslinje kan minska hanteringsskador och stabilisera processen, men den måste specificeras för legerings- och detaljgeometrin.
Checklista för underhåll och efterlevnad innan du förbinder dig
Aluminiumstämpelleverantörer som betjänar fordons- och elektronikkunder måste uppfylla kraven på spårbarhet och materialöverensstämmelse. Använd denna checklista under revisionen.
- Spårbarhet av legeringar: brukscertifikat för varje spole eller ämne, med värmenummer kopplade till produktionspartier.
- Underhållsschema för matrisen: dokumenterade omslipningsintervall baserat på antal träffar, inte kalendertid.
- RoHS och REACH: deklarationer för smörjmedel, beläggningar och eventuella sekundära operationer.
- IATF 16949 eller ISO 9001: nuvarande certifikat med omfattning som täcker aluminiumstämpling.
- Förpackning och korrosionskontroll: aluminium kan oxidera eller repa under transporten; specificera interfoliering och VCI vid behov.
Nytt energifordon, kopparstämplingsdelar Nytt energifordon, kopparstämplingsdelar are core conductive components engineered for high-voltage power transmission in electric vehicles. Made from high-puri... Visa produkt → Kopparskenor och andra konduktivitetskritiska delar lägger till ytterligare ett lager: de måste uppfylla elektriska och termiska krav samtidigt som de överlever stämplingsprocessen. En integrerad leverantör som förstår både formen och slutanvändningen kan täppa till det gapet. En integrerad leverantör som bygger sina egna stansar och automation har färre risker för överlämnande, men den har också mer av ditt program under ett tak. Besök golvet, granska omslipningsstockarna och titta på ett tärningsbyte. Bevisen finns där om du ber om det.
Tidigare inlägg
Compound Die vs Progressive Die: Skillnader, applikationer och hur man väljer
Nästa inlägg
Progressiv stansning av aluminium: Process, legeringar, designtips och kostnadsguide
Vår Produkter.
Starta ditt företag med en OEM-tillverkare här!

Ge globala kunder kompletta nyckelfärdiga lösningar
igenom
innovation!
SNABLÄNKAR
NYHETER
KONTAKTINFORMATION.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Upphovsrätt © Suzhou Shuangqisi Mould Equipment Co., Ltd. Alla rättigheter reserverade. Anpassad stämpelmatris Tillverkare av metallstämpling
