-
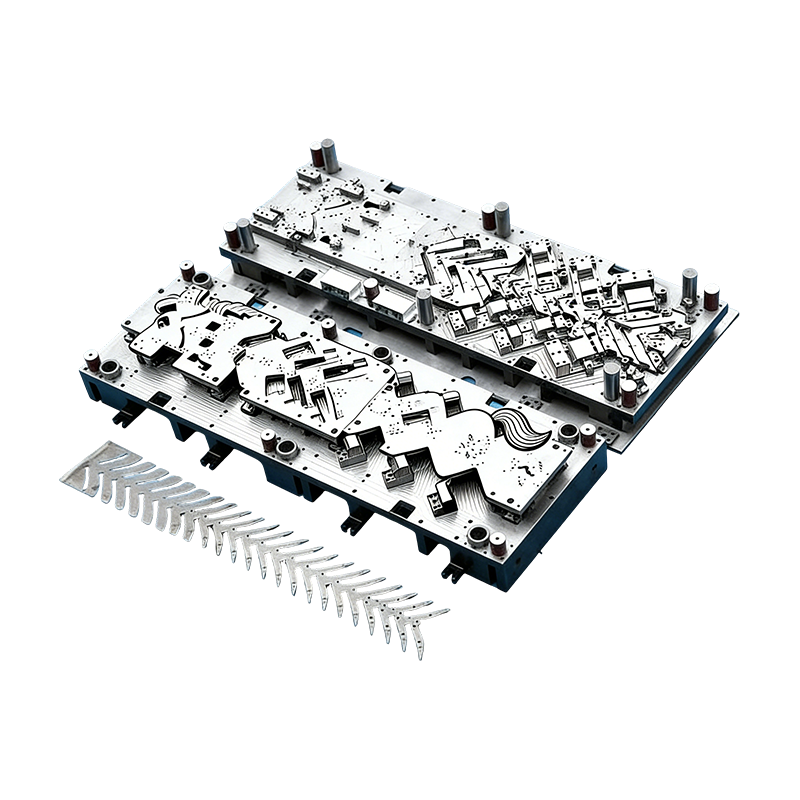
Progressiva formar för bildelar
Denna kontinuerliga form för bilmotorhus är kon...
-
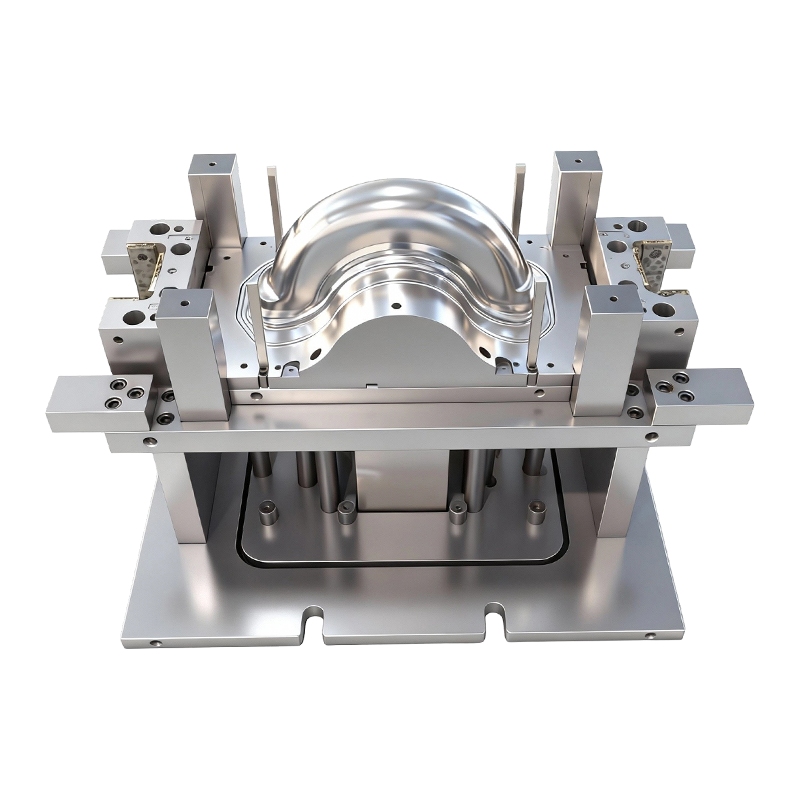
Djupdragningsform för fram- och bakhjul på tvåhjuliga elfordon
Denna djupdragningsform för fram- och bakhjul p...
-
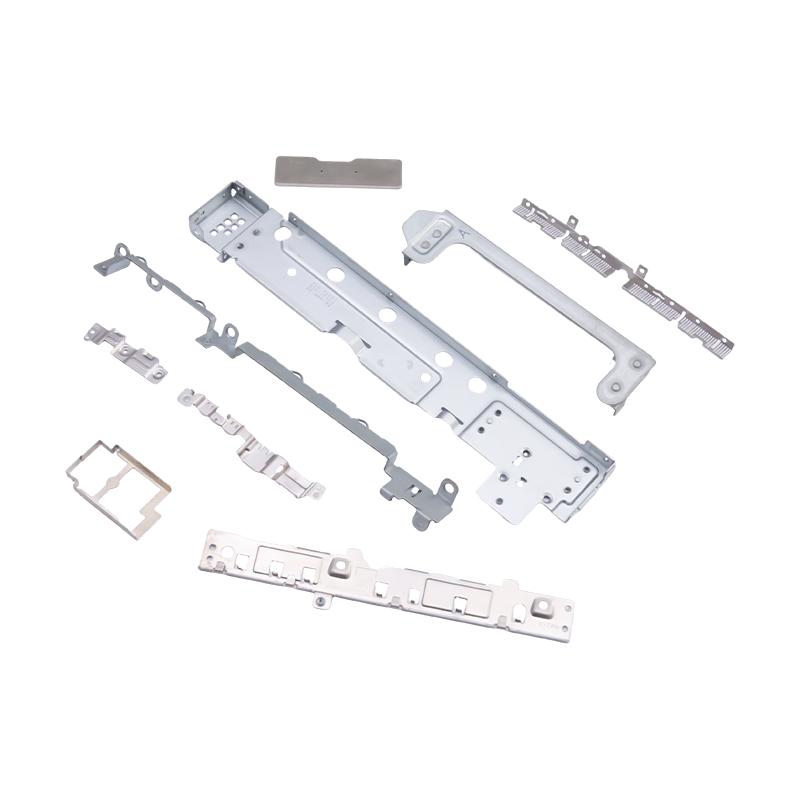
Små stämplade delar till bärbara datorer och mobiltelefoner
Som väsentliga interna komponenter för modern b...
-
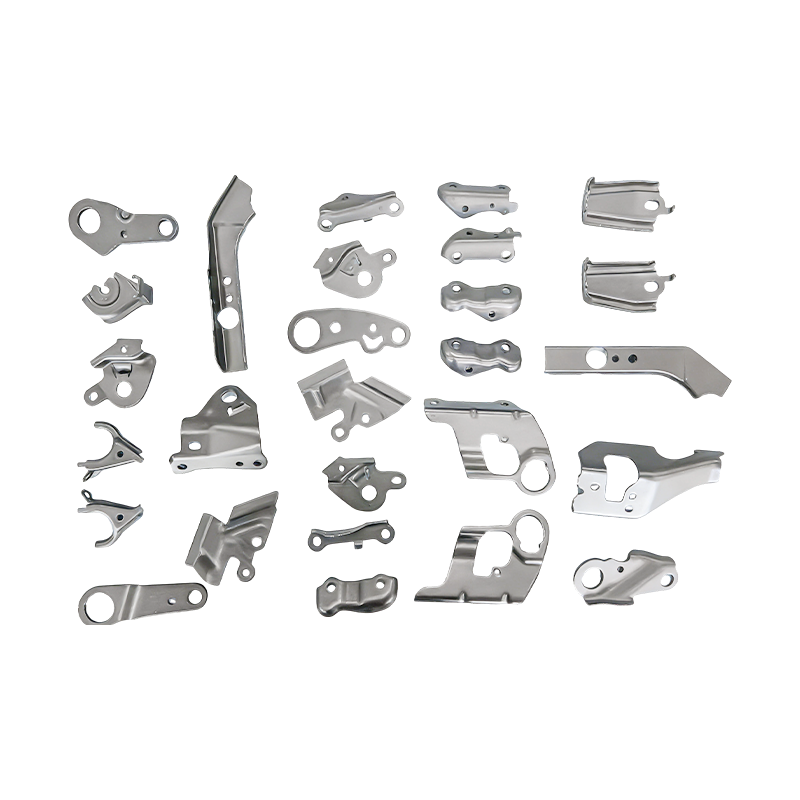
Små bildelar progressiva formstämplingsdelar
Våra progressiva formstämplingsdelar för små fo...

Branschnyheter
Hem / Nyheter / Branschnyheter / Progressiv stansning av aluminium: Process, legeringar, designtips och kostnadsguide
Progressiv stansning av aluminium: Process, legeringar, designtips och kostnadsguide
2026-09-14
Progressiv stansning av aluminium är det mest konsekventa och kostnadseffektiva sättet att producera stora volymer av lätta precisionsdelar - förutsatt att geometrin, legeringen och den årliga kvantiteten passar processen. En enda progressiv stans matad från en spole kan stansa, genomborra, forma och skära av en aluminiumkomponent vid varje pressslag samtidigt som toleranserna hål till hål håller nära ±0,05 mm utan sekundär bearbetning. Den kombinationen är anledningen till att batterikåpor, motorhus, elektroniska chassidelar och elektriska kontakter rutinmässigt tillverkas på detta sätt.
Nyckel takeaway: Välj progressiv stämpling av aluminium när den årliga efterfrågan är hög, delen kan kapslas in i en kontinuerlig remsa och konsekventa toleranser är viktigare än designflexibilitet. Under dessa förhållanden är enklare manuell eller överföringsverktyg ofta mer ekonomiskt.
Vad är progressiv aluminiumstämpling?
Progressiv stansning matar en kontinuerlig metallremsa genom en enda formsats med flera stationer. Varje station utför en eller flera operationer - pilotering, blankning, myntning, bockning, ritning, prägling eller lansering - så den råa remsan förvandlas gradvis till en färdig del när den når den sista stationen, där den skärs av från bärremsan.
Hur processen löper i produktionen
- En spolmatare rätar ut aluminiumremsan och matar in den i formen med en exakt stigning per tryckslag.
- Piloter kopplar in förhålade hål för att låsa remspositionen vid varje station, vilket garanterar positionsnoggrannhet från funktion till funktion.
- Stationer fungerar progressivt: de första sticker igenom pilothålen, de mittersta bildar böjar eller präglingar och den sista stationen separerar delen.
- Den färdiga delen släpps ut genom en ränna medan skelettskrotet lindas om eller rivs för återvinning.
Eftersom alla stationer verkar på olika delar av samma remsa samtidigt ger ett tryckslag en komplett aluminiumdel. Den kontinuerliga driften är det som skiljer progressiv stämpling från överföringsstämpling , där enskilda ämnen skjuts mellan separata formstationer.
Aluminiumlegeringar som fungerar bra i en progressiv form
Inte varje aluminiumkvalitet matas rent genom en progressiv form. Framgångsrika kandidater kombinerar formbarhet, förutsägbar återfjädring och acceptabelt ytbeteende under höghastighetsstansning. I praktiken täcker 3xxx-, 5xxx- och 6xxx-seriernas legeringar de flesta projekt.
Legering
Vanligt humör
Varför det är valt
5052
H32
Hög utmattningshållfasthet och korrosionsbeständighet; används för batteriluckor, fästen och bränsletankändar.
3003
H14
Utmärkt formbarhet och låg kostnad; en arbetshäst för kapslingar, värmeväxlardelar och allmänna stansningar.
6061
T6
Starkare och stabilare i drift, men återfjädringen är högre; föredragen för strukturella fästen och fästen.
1100
H14
Mycket mjuk och lätt att rita; används för namnskyltar, reflektorer och elektriska delar med enkel geometri.
Tabell 1 — Val av aluminiumlegering för progressiva stansar: styrka och formbarhet växlar alltid mot återfjädring.
Varför progressiv stämpling är att föredra för aluminiumdelar
Affärsfallet kommer ner till fyra mätbara fördelar jämfört med manuella stansar, bearbetning eller djupdragningsverktyg.
Oavbruten genomströmning
En välbyggd progressiv form av aluminium går med hundratals slag per minut, och varje slag producerar en hel del. Enhetskostnaden faller snabbt när volymen överstiger verktygets amorteringspunkt.
Repeterbar precision
Eftersom remsan styrs vid varje station förblir funktion-till-funktionspositioner konsekventa över miljontals cykler. Kritiska hålmönster i batteri- och motorkomponenter håller ±0,05 mm utan omarbetning.
Viktminskning
Vid 2,7 g/cm3 väger aluminium ungefär en tredjedel av stålets vikt. Progressiv stämpling låter designers använda tunna, styva, formade sektioner istället för tunga gjutgods.
Integrerad sekundär operation
Tappning, nitning, kamformning och märkning kan läggas till som in-die-stationer, så att delar kommer ut närmare sitt slutliga monteringstillstånd och minskar leveranskedjans steg.
Batterihöljen är ett typiskt exempel där dessa fördelar räcker till. Locket måste vara formstabilt, korrosionsbeständigt och produceras i hög volym till jämn kostnad.
 Precision batterikåpa stämpling delar för kapslingar Det här stämplade batterilocket passar bil- och energilagringshöljen, och erbjuder dimensionsstabilitet och korrosionsbeständighet vid produktion av stora volymer, i linje med artikelns diskussion om vikt och tätningsfördelar. Visa produkt →
I praktiken minskar tillverkare som byter från svetsade stålenheter till stansade aluminiumkåpor delar av vikten med mer än hälften samtidigt som tätningskonsistensen förbättras.
Designgränser: Vad avgör framgång innan du skär stål
Aluminium beter sig annorlunda än stål i en progressiv form. Dess högre utbyte-till-modul-förhållande ger mer återfjädring, och dess tendens att galla mot verktygsstål gör smörjning och formbeläggningar obligatoriska. Att förstå dessa gränser i förväg är skillnaden mellan en smidig lansering och en kostsam omdesign.
Praktiska designregler som används av verktygsingenjörer
- Minsta böjradie på 1,0 till 1,5 gånger materialtjockleken för 3xxx och 5xxx legeringar; öka mot 2,0 gånger för 6xxx-T temperament.
- Ange konsekvent gradriktning på alla ytor som blir ett tätande eller glidande gränssnitt.
- Håll ritade djup måttliga; aluminium river vid skarpa hörnradier, så lägg till en hörnradie på minst 0,5 mm på djupa former.
- Tillåt återgångskompensation i formkonstruktionen; pålitliga leverantörer lägger till korrigeringsfunktioner under provet snarare än efter att delar misslyckas.
Uppnåbara toleranser i produktionen
±0,05 mm Piercing
±0,08 mm Trimmad profil
±0,10 mm Formade böjar
±0,15 mm Flänsade kanter
Diagram 1 — Typiska produktionstoleranser som hålls på progressiva aluminiumstämplar med väl underhållna verktyg.
Där progressiva aluminiumstämplar används
Progressiv stämpling av aluminium visas överallt där lätta, elektriskt ledande eller korrosionsbeständiga metalldelar behövs med hög volym. Fördelningen nedan återspeglar typisk efterfrågan inom de branscher vi levererar.
- Fordon och elbilar (42 %) — batterikåpor, motorhus, sätesdelar, kopparskenor, konstruktionsfästen.
- Elektronik (21 %) — bärbara höljen, serverchassidelar, små kontakter och sköldar.
- Vitvaror och vitvaror (19 %) — Ugnspaneler, kontrollboxstämplingar, värmeväxlarfenor.
- Industriell utrustning (18 %) — Servodrivarhus, kompressorkomponenter, monteringsplattor.
Fordon och nya energifordon
Övergången till elektriska drivlinor har gjort progressiv aluminiumstämpling till standardprocessen för batterisystem och motorkomponenter. En stansad koppar- eller aluminiumskena ersätter till exempel böjda och bearbetade stänger med en del som håller planhet och hålposition i ett steg.
 Kopparsamlingsstämplingsdelar för eldistribution Denna kopparskena av hög renhet stöder effektivt strömflöde mellan batteri, motor och omvandlare, med pläterade ytor och snäva toleranser för krävande EV-applikationer, vilket matchar paragrafens betoning på progressiva stämplingsfördelar. Visa produkt →
På liknande sätt drar stansdelarna till motorhuset fördel av aluminiums termiska egenskaper och låga vikt, medan progressiva stansar håller den snäva koncentricitet som krävs av rotor- och statorenheter.
Elektronik och apparater
Konsumentelektronik föredrar aluminium för dess ytfinish och EMI-avskärmningsbeteende. Progressiv stämpling producerar de tunna, högprecisionsdelarna som går in i bärbara datorer och telefoner.
 Chassistämplingsdelar för bärbar dator i aluminium Dessa stämplade komponenter för bärbar datorchassi och fästen kombinerar lätt vikt med styvhet, med exakta hålpositioner och snäpppassningsstrukturer som stöder effektiv montering, relevant för artikelns poäng om tunna elektronikdelar. Visa produkt →
På apparatsidan drar stora ugnsskal och kontrollpanelstämplar nytta av samma processekonomi när produktionsvolymer motiverar dedikerade verktyg.
Verktygskostnad och leverantörsval: Fyra steg som förhindrar ånger
Progressiva stansar är den största initialkostnaden i ett aluminiumstämplingsprogram, som ofta uppväger pressen och materialhanteringsutrustningen. Målet är inte att betala minst för verktyg, utan att betala för rätt verktygsdesign, eftersom formkvaliteten avgör delens kvalitet under programmets livstid.
Steg 1 — Validera affärsfallet. Progressiva verktyg börjar bli meningsfulla vid ungefär 50 000 till 100 000 delar per år. Under det, överväg mer ekonomiska verktygsalternativ.
Steg 2 — Skicka ett tillverkningsbart datapaket. Tillhandahåll 3D-modellen, toleransstack, krav på ytfinish och årlig efterfrågan. En tydlig remsa-layout-granskning i detta skede undviker kostsamma stansrevisioner.
Steg 3 — Granska verklig produktionskapacitet. Leta efter intern formdesign, CNC-bearbetning och provpressar under ett tak. En leverantör med både formtillverknings- och stämplingsförmåga löser toleransproblem innan de når produktion.
Steg 4 — Kräv en första artikelrapport med SPC-data. Bekräfta att kritiska funktioner håller sig inom Cpk-mål över flera spolar och presskörningar, inte bara på det första provet.
Leverantörer som kombinerar progressiva stansar, stämplingspressar och automation - som vårt team på Shuangqisi, med 80 till 400 tons pressar och ett internt stämplingsautomationsdotterbolag - kan förkorta upprampen och hålla toleranserna stabila över skift.
Överväganden om underhåll, kvalitet och efterlevnad
De bästa progressiva formarna i aluminium förlorar fortfarande prestanda om underhållet försummas. Aluminiums tendens att galla gör smörjhantering och ytbeläggningar till de två kontrollerna som skiljer pålitliga program från återkommande driftstopp.
- Ytskydd för matrisen: DLC- eller TiCN-beläggningar på formningsstansar minskar upptagningen av aluminium och förlänger slipintervallen.
- Val av smörjmedel: använd avdunstnings- eller smörjmedel med låg resthalt som är kompatibla med efterföljande rengöring, speciellt för batteri- och elektronikdelar.
- Förebyggande underhåll: inspektera piloter, fjädrar och slitplattor vid definierade slagintervall; progressiva stansar misslyckas förutsägbart när slitaget når en tröskel.
- Överensstämmelsedokumentation: för export eller reglerade industrier, hålla materialcertifikat och PPAP eller motsvarande dokumentation tillgänglig för revision.
Kvalitetskontroll på aluminiumstämplar bör inkludera CMM-verifiering av kritiska hålpositioner, ytkontroller för gnagande repor och periodisk hårdhetsverifiering av inkommande spolar, eftersom inkommande materialvariationer är den vanligaste dolda orsaken till sprickor och återfjädring.
Progressiv stämpling av aluminium är inte den billigaste processen för prototyper eller små partier, och den kan inte slå en överföringsform för mycket stora paneler. Men för delar som passar en spiralmatad remsa och som upprepas i hundratusentals, ger den den lägsta enhetskostnaden, den snävare konsistensen och den kortaste cykeltiden av alla formningsmetoder. Den verkliga konkurrensfördelen kommer från att välja en leverantör som designar formen, driver stämplingen och bygger automationen som ett integrerat projekt.
Innan du godkänner en offert, jämför leverantörens meritlista inom formtillverkning, presskapacitet och SPC-disciplin – inte bara priset per del. Utforska Shuangqisi mögel och stämpling kapacitet när du är redo att utvärdera en potentiell partner för ditt progressiva aluminiumstämplingsprogram.
Tidigare inlägg
Leverantörer av aluminiumstämpel: Hur man utvärderar förmåga, risk och passform
Nästa inlägg
Metallstämpling förklaras: Den kompletta guiden till process, material och kostnad
Vår Produkter.
Starta ditt företag med en OEM-tillverkare här!

Ge globala kunder kompletta nyckelfärdiga lösningar
igenom
innovation!
SNABLÄNKAR
NYHETER
KONTAKTINFORMATION.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Upphovsrätt © Suzhou Shuangqisi Mould Equipment Co., Ltd. Alla rättigheter reserverade. Anpassad stämpelmatris Tillverkare av metallstämpling
