-
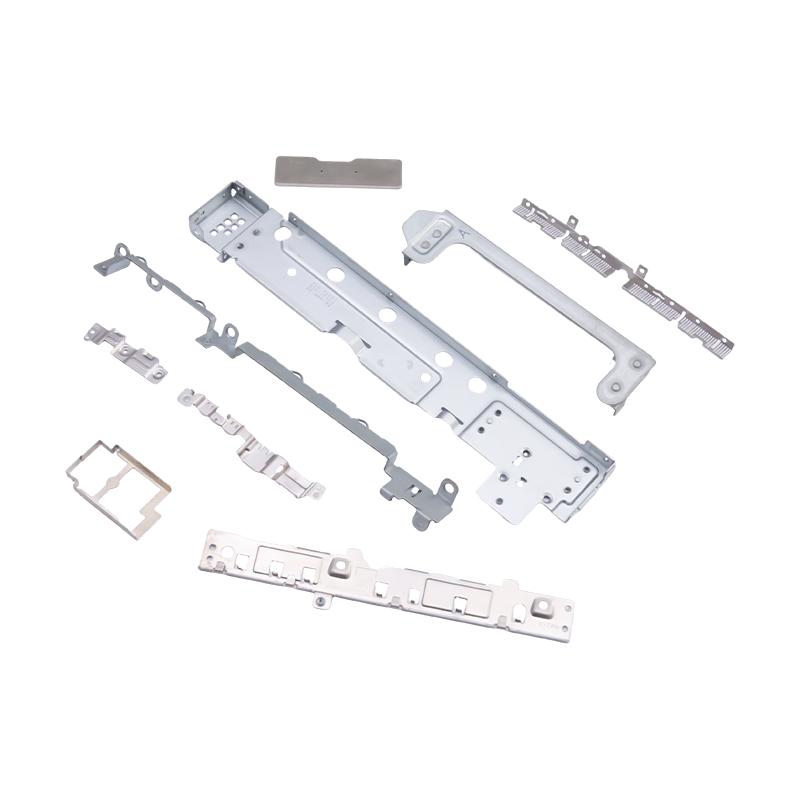
Små stämplade delar till bärbara datorer och mobiltelefoner
Som väsentliga interna komponenter för modern b...
-
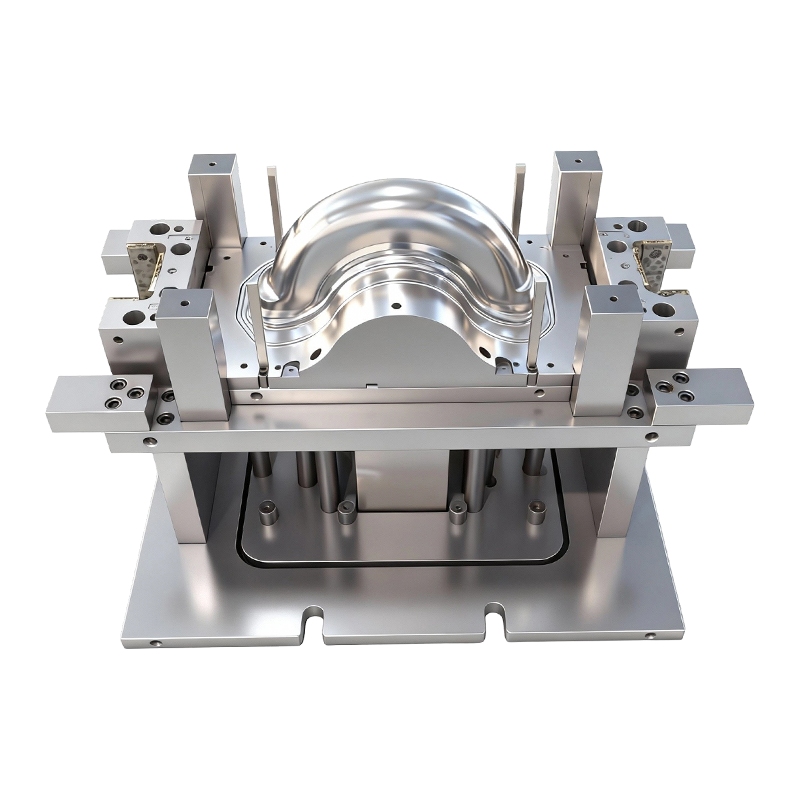
Djupdragningsform för fram- och bakhjul på tvåhjuliga elfordon
Denna djupdragningsform för fram- och bakhjul p...
-
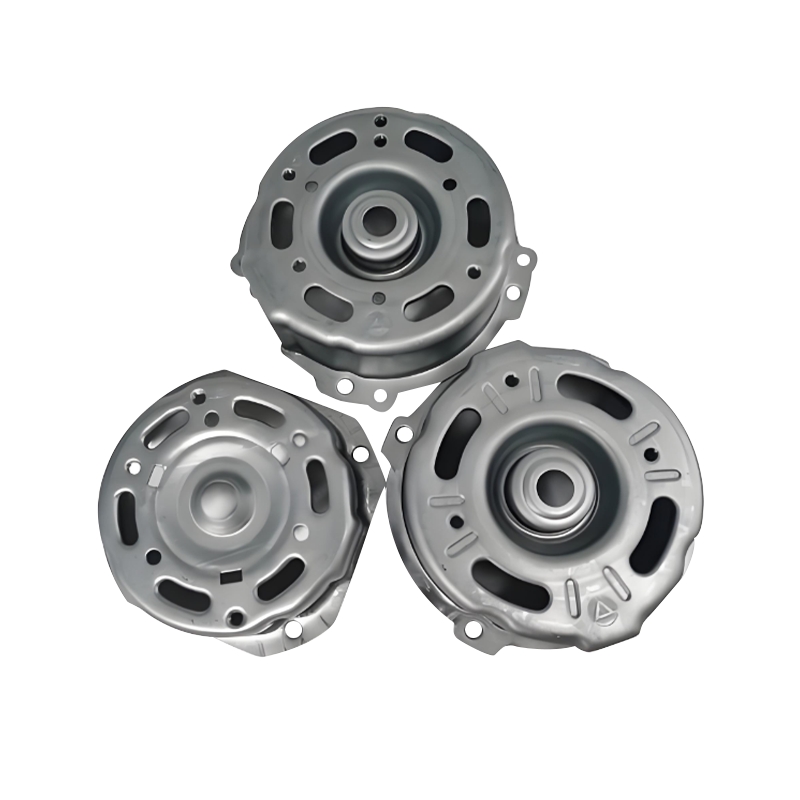
Stämplingsdelar för fordonsmotorhus
Stämplingsdelar för fordonsmotorhus är kärnkomp...
-
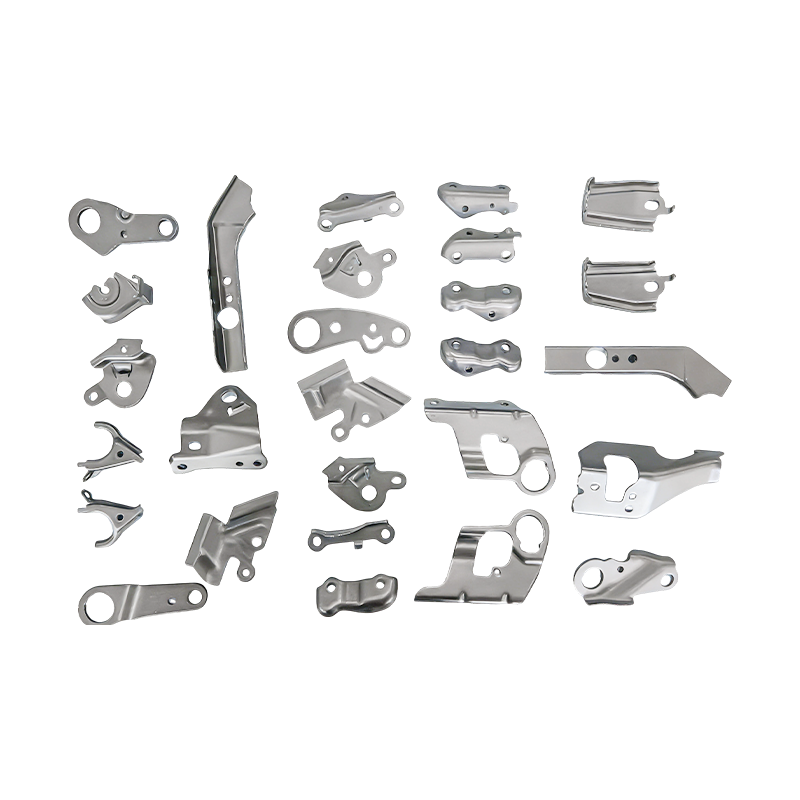
Små bildelar progressiva formstämplingsdelar
Våra progressiva formstämplingsdelar för små fo...
-
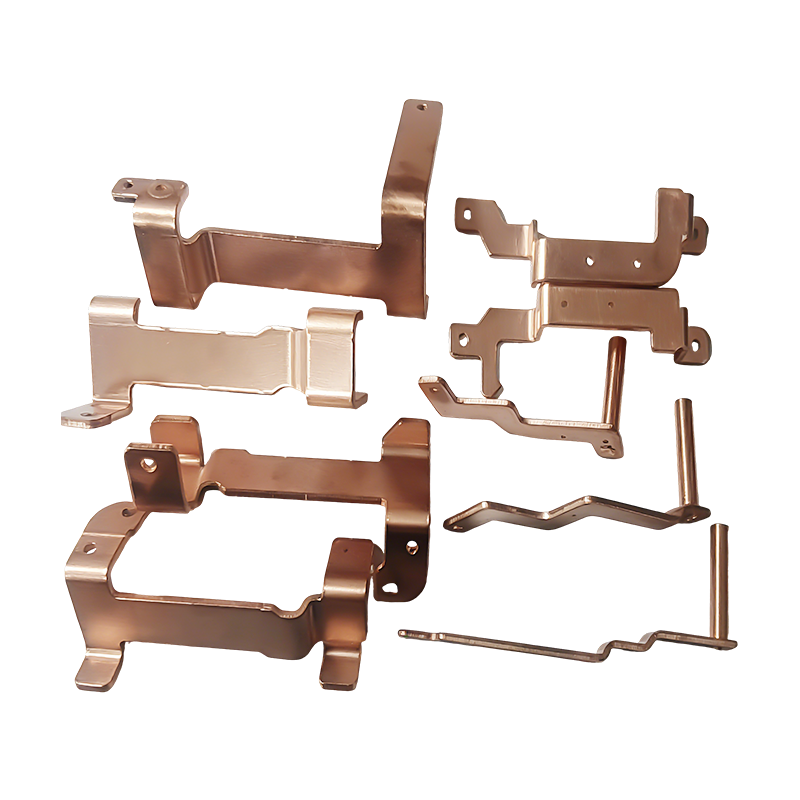
Nya energifordon, kopparstämplingsdelar
Nya energifordon med kopparstämplingsdelar är l...
-
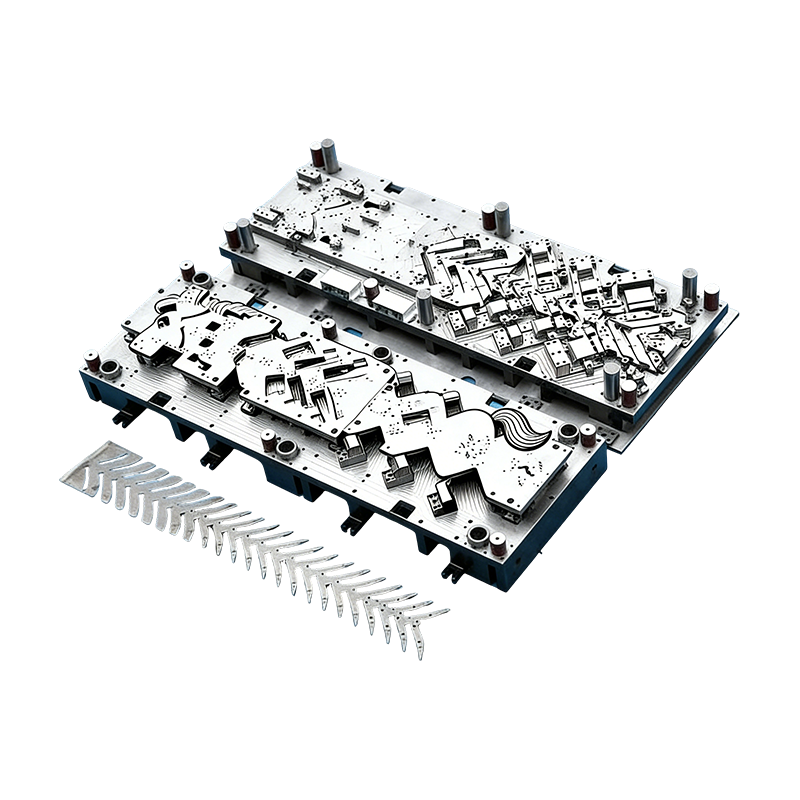
Progressiva formar för bildelar
Denna kontinuerliga form för bilmotorhus är kon...

Branschnyheter
Hem / Nyheter / Branschnyheter / Metallstämpling förklaras: Den kompletta guiden till process, material och kostnad
Metallstämpling förklaras: Den kompletta guiden till process, material och kostnad
2026-09-07
En inköpsingenjör har just blivit ombedd att köpa 60 000 konsoler i rostfritt stål. Tre offerter kommer in, och det lägsta priset per styck ligger nästan 40 % under de andra – men det medför en verktygsavgift på 15 000 USD. Gapet är inte ett misstag: det låga citatet kommer från metallstämpling. Huruvida det priset är verkligt beror på formen, presskapaciteten, materialet och produktionsvolymen bakom den.
Metallstämpling är det mest kostnadseffektiva sättet att masstillverka precisionsplåtdelar. En press tvingar fram en plåtremsa mellan en stans och en form och producerar en färdig detalj på en bråkdel av en sekund per slag. Stämpling är inte en enda operation utan en familj av processer - blankning, bockning, djupritning och mer - som täcker delar från batterikåpor till bärbara ramar.
Vad är metallstämpling?
Metallstansning är en kallformningsprocess som formar platt plåt till delar med hjälp av en press och en uppsättning stansar. Arket, levererat som en spole eller remsa, matas mellan en stans och en form. Stansen rör sig ner under tryck och metallen skärs, böjs eller dras för att fylla formhåligheten. Varje tryckslag skapar en del; i en progressiv tärning lämnar en färdig del varje slag.
Slutsatsen är enkel: stämpling vinner på volym. Efter att formen är byggd, sjunker kostnaden per styck dramatiskt eftersom processen går i hög hastighet, producerar inga spån och förbrukar bara den råa plåten och smörjmedlet. Vid kvantiteter över några tiotusentals kostar en stämplad komponent rutinmässigt 50–80 % mindre än samma del som bearbetats av ämne.
Vanliga stämplingsoperationer
- Blankering — skär en platt kontur från arket.
- Piercing — stansa hål eller slitsar i delen.
- Böjning — vikning av arket längs en rak axel.
- Djupritning — dra arket till en kopp eller hölje.
- Myntning och prägling — pressande av fina ytdetaljer med hög lokaliserad kraft.
Hög hastighet
Hundratals slag per minut.
Hundratals slag per minut.
Verktygsdriven kostnad
Hög fram, låg per st.
Hög fram, låg per st.
Materialutbud
Stål, rostfritt, aluminium, koppar.
Stål, rostfritt, aluminium, koppar.
Upprepningsbar tolerans
Stabil inom ±0,05 mm efter uppställning.
Stabil inom ±0,05 mm efter uppställning.
Hur stämplingsprocessen fungerar
Fem steg avgör resultatet av ett stämplat delprojekt:
- Granskning av deldesign och tillverkningsbarhet – toleranser, materialtjocklek, hålstorlekar, böjradier och kantkrav kontrolleras mot stämplingsregler innan verktyget startar.
- Formdesign och tillverkning — formen är den största kostnadsposten, bearbetad av härdat verktygsstål, monterad med styrningar och fjädrar och testad tills delen uppfyller ritningen.
- Materialval och förberedelse — spolar eller remsor specificeras efter kvalitet, tjocklek, bredd och ytfinish; materialcertifikat bekräftar kemin.
- Pressinställning — formen är monterad i en press vald efter tonnage, slaglängd och stängningshöjd; 80–400 tons pressar täcker de flesta medelstora delar.
- Stämpling och sekundära operationer — produktionen går i hög hastighet, sedan följer avgradning, gängning, tvättning, ytbehandling eller montering.
Tärningskonceptet spelar lika stor roll som pressen. Progressiva matriser bär remsan genom flera stationer; överföringsformar flyttar enskilda ämnen mellan stationer. Valet ändrar verktygskostnad och cykeltid; de praktiska skillnaderna täcks upp i denna jämförelse av progressiv vs transfermetallstämpling.
För fordonskomponenter med långa körningar är progressiva formar standardvalet eftersom de omvandlar en spole till en färdig del i en omgång, utan att operatören behöver ingripa mellan stationerna.
 Kontinuerlig progressiv form för fordonsmotorhus Denna form är byggd för produktion i hög volym med komponenter i legerat stål för slitstyrka och en modulär design för enkelt underhåll, vilket gör den till en stark kandidat för långtidsstämpling i bilar där effektivitet i ett steg är avgörande. Visa produkt →
Metallstämpling kontra alternativa tillverkningsprocesser
När ett designteam väljer ut en process för en plåtdel är listan vanligtvis stämpling, CNC-bearbetning, laserskärning och ibland pressgjutning. Kvantitet och tolerans avgör svaret.
Process
Verktygskostnad
Enhetskostnad
Typisk tolerans
Ledtid för verktyg
Bästa volymen
Metallstämpling
Hög
Låg volym
±0,05 till ±0,10 mm
4–8 veckor
10 000
CNC-bearbetning
Ingen eller låg
Hög
±0,02 till ±0,05 mm
dagar
1–1 000
Laserskärning
Inga
Medium
±0,10 till ±0,20 mm
dagar
1–5 000
Pressgjutning
Mycket hög
Låg
±0,05 till ±0,10 mm
6–12 veckor
10 000
Vägledande intervall för enkla plåtdetaljer; faktiska värden beror på geometri, material och leverantörsutrustning.
Avvägningen är tydlig. CNC-bearbetning erbjuder snäva toleranser utan verktygsinvestering, men enhetskostnaden förblir hög. Laserskärning är flexibel för komplexa 2D-profiler vid låg volym, men skapar inte böjar eller djupa former av sig själv. Stämpling kräver den största investeringen i förväg, men när tärningen väl är bevisad är enhetskostnaden den lägsta. Under några tusen delar är amortering straffbart; från tiotusen delar uppåt är stämpling svår att slå.
Kostnadsbeteende vid olika produktionsvolymer
Den djupaste dolda kostnaden vid stämpling är inte presstid - det är amortering plus skrot. Kostnadskurvan per styck sjunker snabbt när verktygen är betalda.
100 1 000 st
32 10 000 st
18 50 000 st
12 100 000 st
Vid 10 000 delar sjunker kostnaden per styck till ungefär en tredjedel av nivån på 1 000 delar; vid 100 000 delar når den cirka 12. Nedgången kommer från att sprida verktyg och installation över fler enheter; golvet är råmaterial plus presstid.
När du jämför offerter, beräkna den totala ägandekostnaden: verktyg plus enhetspris gånger volym plus kvalitetsrisk. En offert som undviker verktygsavgiften men har ett högt enhetspris är den dyrare vägen i skala. Ett verktygspris som ser högt ut men inkluderar härdat stansstål och ett reservdelspaket slår ofta en billig stans som slits ut tidigt.
Material och formgivningsöverväganden
Typiska stämplade material
- Lågkolhaltigt stål (DC01 eller SPCC) — formbart och låg kostnad, används för konsoler, chassi och förstärkningsdelar.
- Rostfritt stål (SUS301 eller SUS304) — korrosionsbeständig, högre fjädring, mer krävande på formen.
- Aluminiumlegeringar (5052 eller 6061) — lätt, vanlig i elbilar och kylflänsar; större böjradier krävs för att undvika sprickbildning.
- Kopparlegeringar — utmärkt ledningsförmåga, används i samlingsskenor, kontakter och terminaler.
Formdesignen styr hur materialet beter sig. Avstånd från stans till stans avgör skärkantskvalitet: för lite ger en sekundär skjuvning och grader; för mycket ökar graden och minskar kantens rakhet. För 1,5 mm stålplåt är ett spel på 5–8 % av tjockleken en vanlig utgångspunkt.
Hårdhet spelar roll. Avancerat höghållfast stål minskar fordonets vikt men påskyndar slitaget på formarna, så hårdare verktygsstål och oftare slipning behövs. Om ritningen kräver en tolerans under ±0,05 mm behöver formen täta styrningar och pressen måste hålla repeterbarhet. Elektroniska präglingsmatriser, till exempel, hålls till snävare toleranser än hushållsmaskiner, eftersom anslutnings- och skärmningsdelar måste passa ihopmonterade skivor utan omarbetning.
Industriapplikationer och marknadsfördelning
Stämplade delar förekommer i nästan alla tillverkningssektorer, men balansen är ojämn. Den ungefärliga fördelningen av efterfrågan följer.
Fordon och el - 45 %
Elektronik – 25 %
Hushållsapparater – 15 %
Industriell utrustning — 15 %
Fordon, inklusive elfordon, är den största marknaden. Karosspaneler, chassifästen, sitsramar, motorhus och batterikåpor är stämplade. Elfordon driver särskilt efterfrågan på precisionsbatterirelaterade stämplingar som kopparskenor.
 Precisionsstämplade motorhus för fordonstillämpningar Dessa stansningar använder höghållfast stål eller aluminium med snäva toleranser och värmeavledningsfunktioner, vilket direkt stödjer den växande efterfrågan på hållbara motorhus i elektriska och konventionella fordon. Visa produkt →
Elektronik är det näst största området. Bärbara ramar, stora datorbaser och många små mobiltelefondelar är stämplade eftersom de kombinerar tunt material, fina hål och låg kostnad vid hög volym. Hushållsapparater följer med ugnsskal och stora målade paneler; industriell utrustning lägger till servodrivhus och kompressorkomponenter.
 Bärbar datorchassi och interna stämplingsdelar Dessa komponenter är gjorda av kallvalsat stål, aluminium eller magnesiumlegering och erbjuder släta kanter, exakta hål och korrosionsbeständighet, vilket gör dem lämpliga för bärbara ramar och strukturella sammansättningar av kosmetisk kvalitet. Visa produkt →
En delfamilj kartlägger varje sektor. För elektrifierade drivlinor kombinerar stämplingar för motorhus djupdragning med snäv koncentricitet. Batterilocksstämplingar kräver planhet och exakta hålmönster. Stämplingar för bärbara datorer kräver ytor av kosmetisk kvalitet utan repor eller apelsinskal.
Leverantörsval och totalkostnadskontroll
Att välja en stämplingspartner är viktigare än någon enskild ritningsdimension. Använd en kort utvärderingssekvens istället för att enbart jämföra priser.
1. Definiera delkuvertet
Materialkvalitet, tjocklek, tolerans, ytfinish och årlig volym.
Materialkvalitet, tjocklek, tolerans, ytfinish och årlig volym.
2. Kör en DFM-granskning
Kontrollera böjradier, avstånd från hål till kant och ritningsdjup.
Kontrollera böjradier, avstånd från hål till kant och ritningsdjup.
3. Jämför totalkostnad
Verktyg plus enhetspris gånger volym, plus leverans- och kvalitetsrisk.
Verktyg plus enhetspris gånger volym, plus leverans- och kvalitetsrisk.
4. Verifiera kapaciteten
Presstonnageintervall, inspektionsutrustning och liknande delerfarenhet.
Presstonnageintervall, inspektionsutrustning och liknande delerfarenhet.
5. Kom överens om ägande av verktyg
Vem behåller tärningen, hur prissätts för omprövningar och reservdelspolicy.
Vem behåller tärningen, hur prissätts för omprövningar och reservdelspolicy.
Två frågor förbises ofta. Fråga först om stansstålskvalitet och värmebehandling: en stans gjord av kvalitetsverktygsstål, härdad och belagd, ger konsekventa delar för fler slag. För det andra, fråga hur provkörningar hanteras. En del kan se bra ut i en mjukverktygsgranskning och ändå ändra dimension i produktionsformen. Provningsproceduren avgör om den första batchen kommer i tid. Ett företag som bygger formen, driver stämplingen och integrerar automation internt – som Suzhou Shuangqisi Mold Equipment gör med sina form-, stämplingsdelar och automationslinjer – flyttar en del från design till produktion med färre överlämningar.
Råd om underhåll och efterlevnad
Stämplingskvaliteten bibehålls, uppnås inte en gång. Matrisslitage, inriktningsdrift och ytfinish försämras när slag ackumuleras. Ett praktiskt schema inkluderar rengöring och smörjning av stansstyrningar, kontroll av stans- och stansspel, övervakning av graders höjd med definierade intervaller och omslipning av skäreggar innan kvaliteten går utanför toleransen. För stora delar, reservinsatser eller en dubblettform undviker du stillestånd när slitage uppstår.
Reglerade kunder förväntar sig också dokumenterade bevis:
- ISO 9001 kvalitetsledning som baslinje.
- IATF 16949 för fordonskomponenter, inklusive PPAP-inlämning och kontrollplaner.
- Materialcertifikat som spårar varje spole till dess bruk.
- RoHS- och REACH-deklarationer för elektronik som skickas till Europa.
Detta är inte pappersarbete för sin egen skull. En stämplad del kan se korrekt ut medan beläggningskemin eller basmaterialet inte uppfyller specifikationen. Leverantörer med spårbara register gör rotorsaksanalys snabbare när en avvikelse uppstår, vilket skyddar både kvalitet och leverans.
Metallstämpling belönar lag som planerar framåt. Definiera toleransbandet realistiskt, välj ett formkoncept som passar volymen och materialet, och utvärdera leverantörerna på totalkostnad och kvalitetsbevis snarare än enbart pris per styck. När formen är rätt, pressen är kapabel, och materialet är spårbart, ger stämpling den lägsta kostnaden per del i massproduktion — från tvåhjuliga hjulnav och motorhus till bärbara ramar.
Tidigare inlägg
Progressiv stansning av aluminium: Process, legeringar, designtips och kostnadsguide
Nästa inlägg
Metallstämplingsprocess: Hur verktyg, formdesign och automation påverkar delkostnaden
Vår Produkter.
Starta ditt företag med en OEM-tillverkare här!

Ge globala kunder kompletta nyckelfärdiga lösningar
igenom
innovation!
SNABLÄNKAR
NYHETER
KONTAKTINFORMATION.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Upphovsrätt © Suzhou Shuangqisi Mould Equipment Co., Ltd. Alla rättigheter reserverade. Anpassad stämpelmatris Tillverkare av metallstämpling
